Перфил
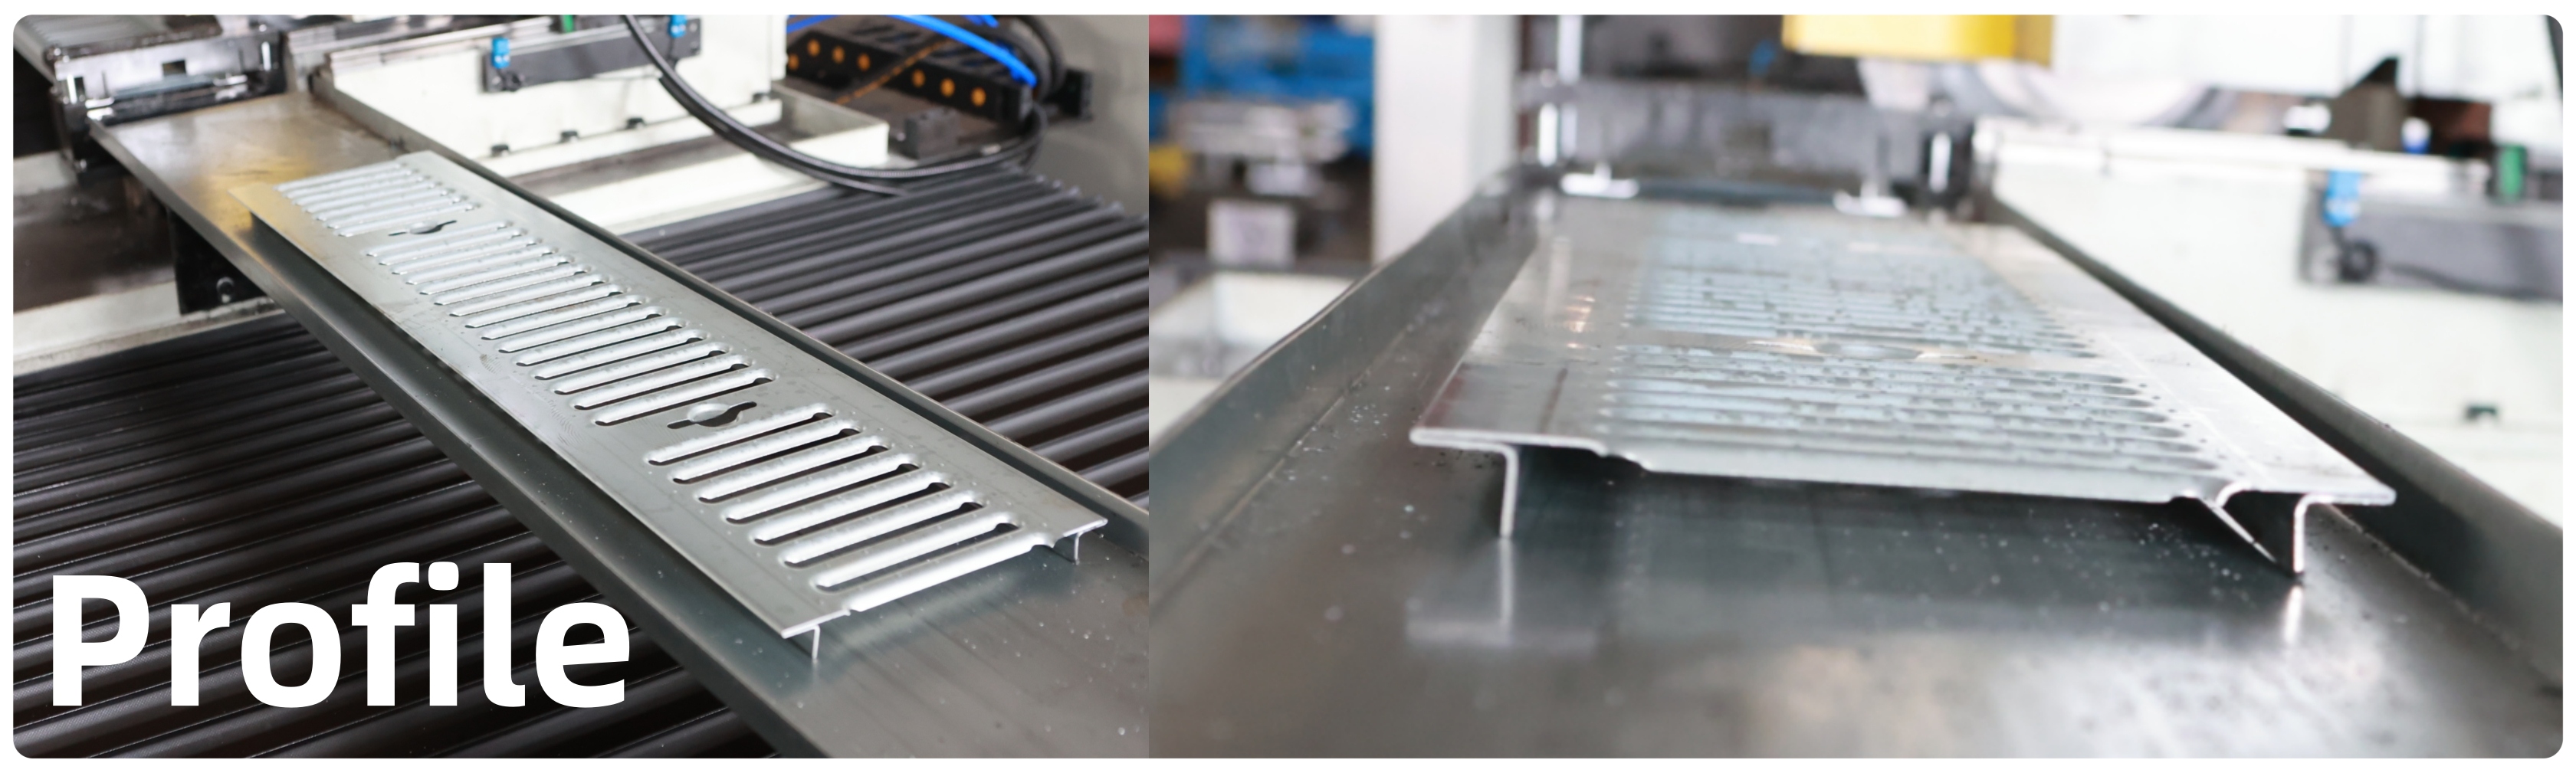
Бу рулон формалаштыру машинасы ике төрле зурлыктагы дренаж рәшәткәләре җитештерү өчен эшләнгән. Профильләр 1,5 мм калынлыкта һәм югары сыйфатлы гальванизацияләнгән корычтан эшләнгән. Бу рәшәткәләр дренаж, тайпылуга каршы тору, йөкләнешне тоту һәм исне контрольдә тотуны тәэмин итә, бу аларны душ һәм идән канализациясе өчен идеаль итә. Машина минутына 12 метрга кадәр тизлектә эшли ала.
Һәрбер машинаны клиентның таләпләренә һәм бюджетына туры китереп көйләргә мөмкин. Җибәрү алдыннан, һәр җайланма җитештерү стандартларына туры килүен һәм вакыт узу белән тотрыклы эшләвен тәэмин итү өчен җентекле сынау уза.
Һәр детальнең җитештерү линиясе һәм параметрлары
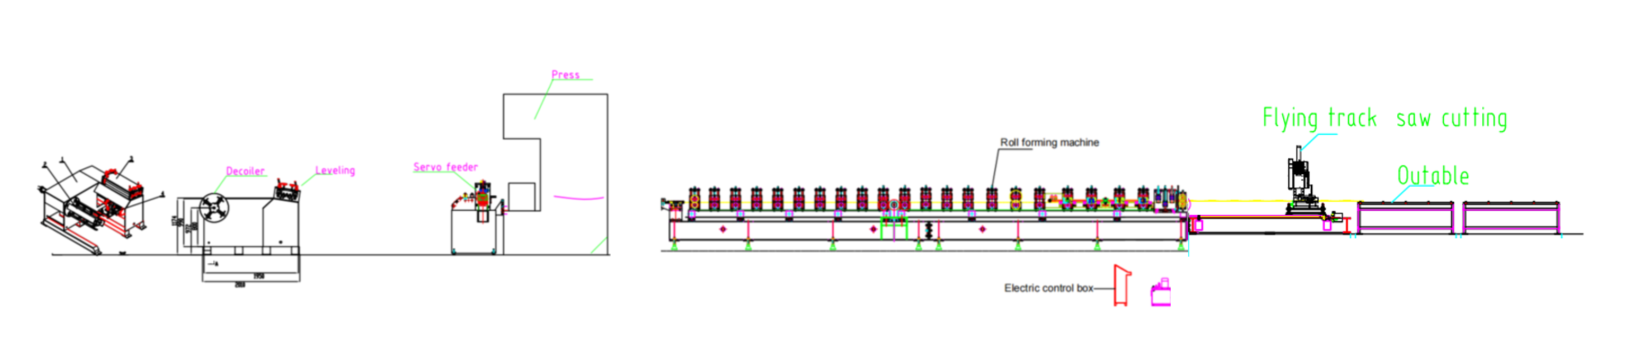
(Параметрлар таблицасы)
Җитештерү линиясенең һәр өлешенең җентекле тасвирламасы
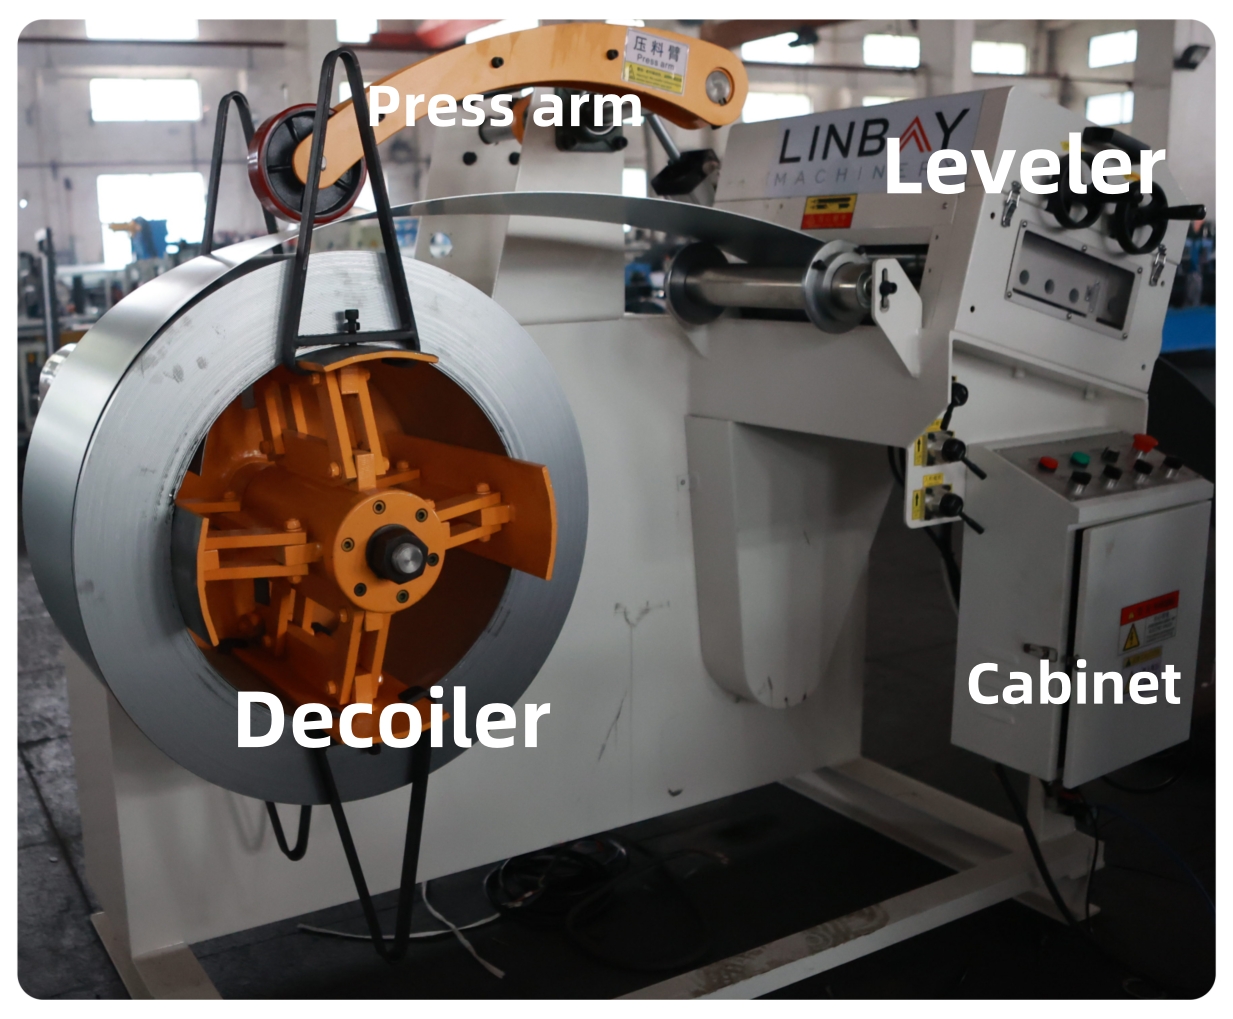
Декойлер:Җитештерү линиясенең башында интеграцияләнгән декойл һәм тигезләү җайланмасы бар. Декойлда корыч катушканың кинәт ачылуын булдырмас өчен басым кулы бар, бу операторларның җәрәхәтләнү куркынычын киметә. Бу механизм шулай ук катушканы бер урында ныгыта, куркынычсыз эшләүне тәэмин итә.
Декойлер янында 7 тигезләү роликларыннан һәм 4 басым роликларыннан торган тигезләү өлеше урнашкан. Бу процесс корыч катушкадагы эчке көчәнешләрне бетерә һәм тигезрәк өслек барлыкка китерә, материалны тишү этабына әзерли.
Декойлер һәм тигезләгечне берләштереп куллану, аларны аерым машиналар буларак куллануга караганда, урынны нәтиҗәлерәк куллана. Бәйсез җайланмалар арасында 3-4 метр ара калдырырга кирәк булса да, интеграцияләнгән система бу араны киметә һәм җитештерү линиясен гадиләштерә.
Чикләгеч:Декойлер һәм перфоратор прессы арасына чикләү датчигы урнаштырылган. Ул перфоратор машинасына тоташтырылган һәм корыч тасманың урнашуын ачыклау функциясен башкара.
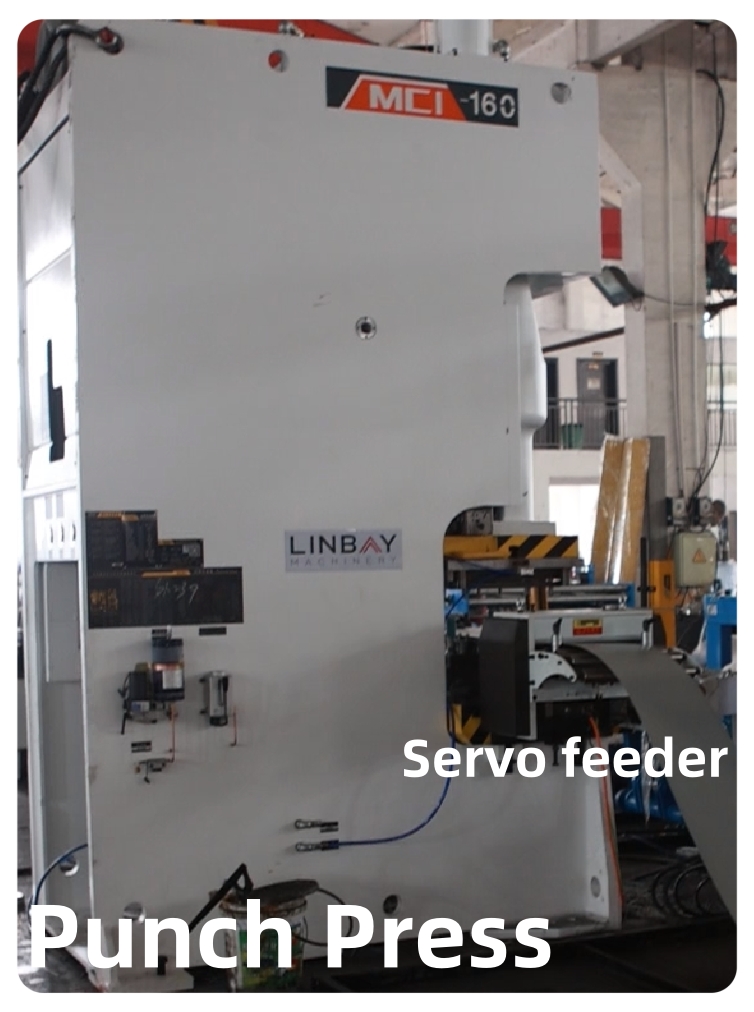
Штуфли басу:Штукатурка өлкәсендә 160 тонналы пресс кулланыла, ул минутына 35-50 тапкыр әйләнү ясый ала. Бу пресс гадәти гидравлик пресска караганда тизрәк эшли, бу җитештерү линиясенең гомуми нәтиҗәлелеген арттыра. Һәр продукт зурлыгы өчен үз калыплар җыелмасы кирәк, димәк, барлыгы 2 комплект бирелә. Җитештерү зурлыкларын алыштырганда, пресста тиешле калыпларны алыштырырга кирәк.
Пресс шулай ук сервомоторлы фидер белән җиһазландырылган, бу штамплау вакытында төгәл позицияләүне һәм материалны тиз тукландыруны тәэмин итә. Штамп прессы белән идарә итү аерым электр шкафы аша башкарыла. Машинаны дөрес эшләтү өчен клиентка җентекле кулланма бирелә.
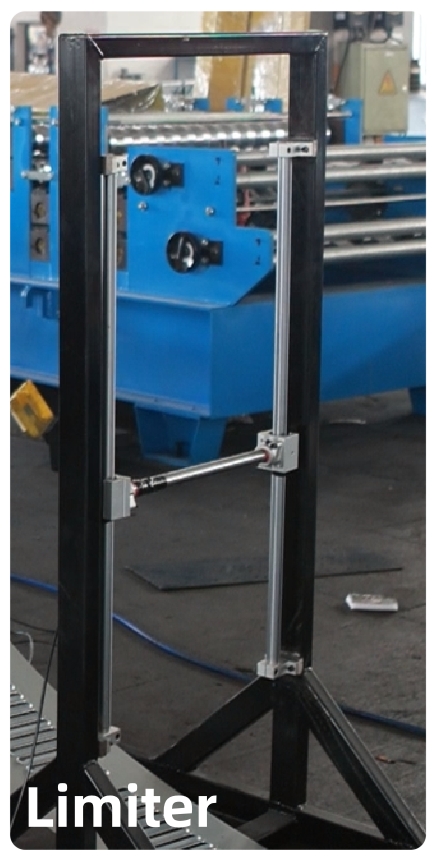
Чикләгеч:Чикләү датчиклары белән җиһазландырылган рамка перфоратор һәм рулон формалаштыручы машина арасында урнаштырылган. Рамада ике датчик урнашкан: өске датчик рулон формалаштыручы машинага тоташтырылган һәм корыч тасма тиеп китсә, машинаны туктата, бу аның артык тиз эшләвен күрсәтә. Аскы датчик перфораторга тоташтырылган һәм тасма аңа тиеп китсә, аның эшен туктата, бу артык тизлекне күрсәтә.
Бу система җитештерү линиясенең төрле участокларының тизлеген көйләргә ярдәм итә, куркынычсыз эшләүне тәэмин итә һәм җиһазларны мөмкин булган зыяннан саклый.
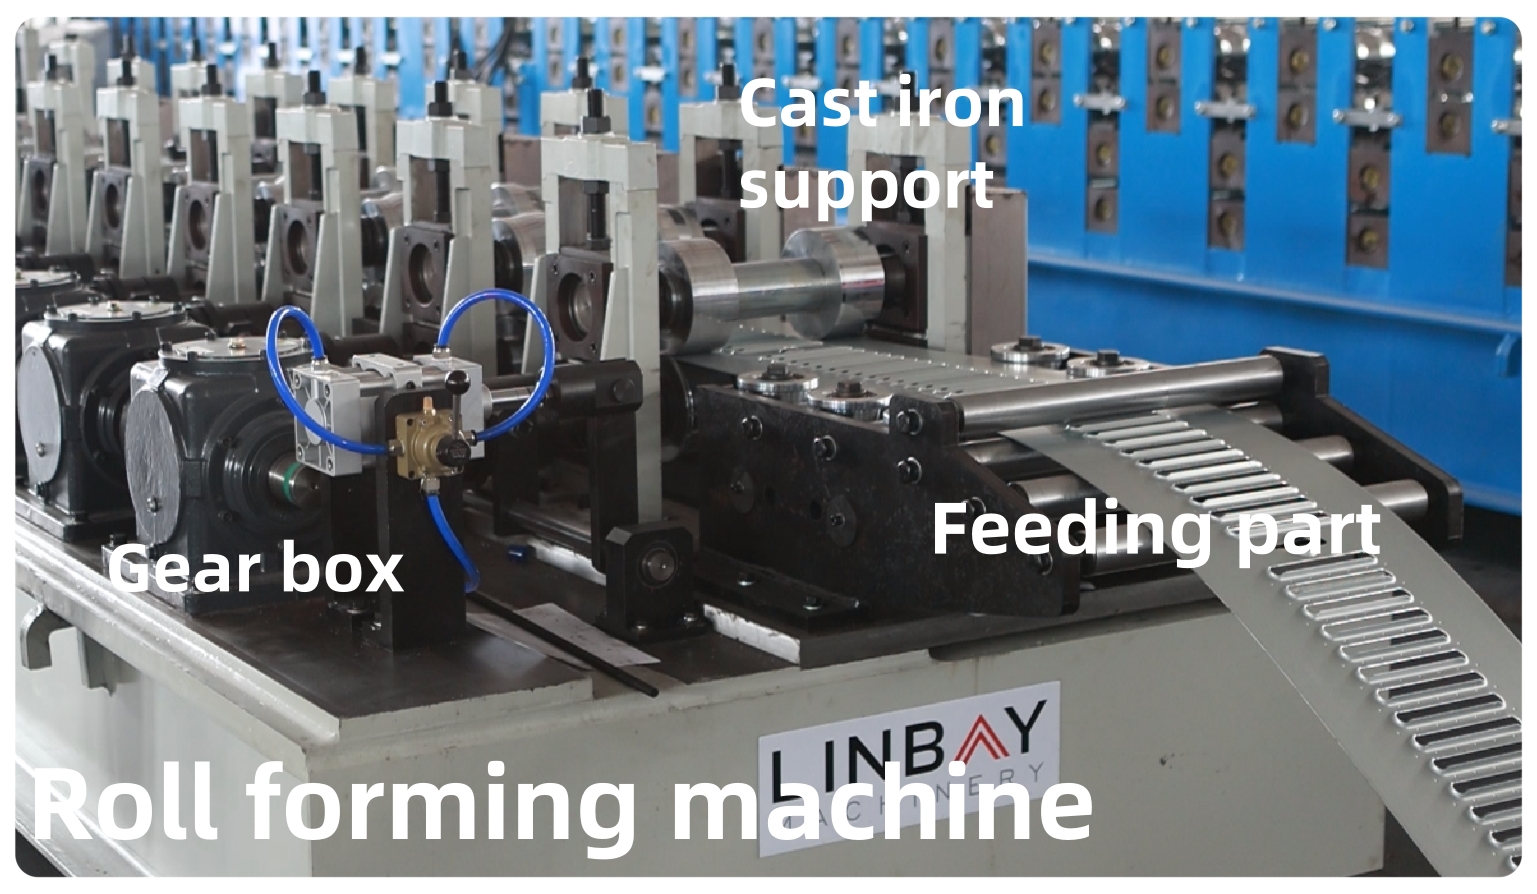
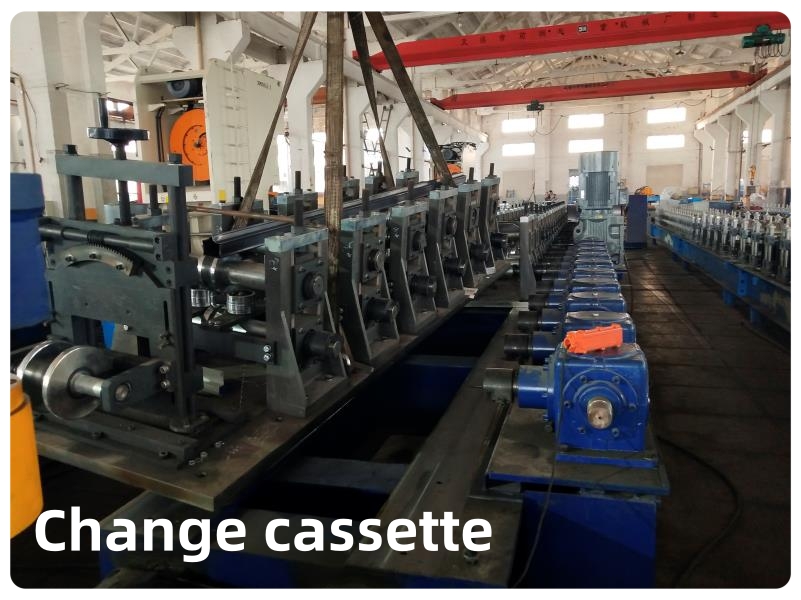
Рулон формалаштыру машинасы:Рулон формалаштыручы чуен терәк рамка белән эшләнгән һәм көчне редукторлар аша тапшыра, бу бик тотрыклы һәм озак вакыт хезмәт итә торган конструкция тәэмин итә. Ике төрле зурлыктагы җайланмаларны урнаштыру өчен, машина 2 комплект роликлар (кассета) белән килә. Җитештерү зурлыкларын алыштырганда, тиешле кассетаны алыштырырга кирәк - бу процесс гадәттә 30-60 минут вакыт ала, ләкин тәҗрибә белән тизрәк бара.
Моннан тыш, роликлар коррозиягә каршы торучанлыкны арттыру һәм хезмәт итү вакытын озайту өчен хром белән капланган, бу вакыт узу белән ышанычлы эшләүне тәэмин итә.
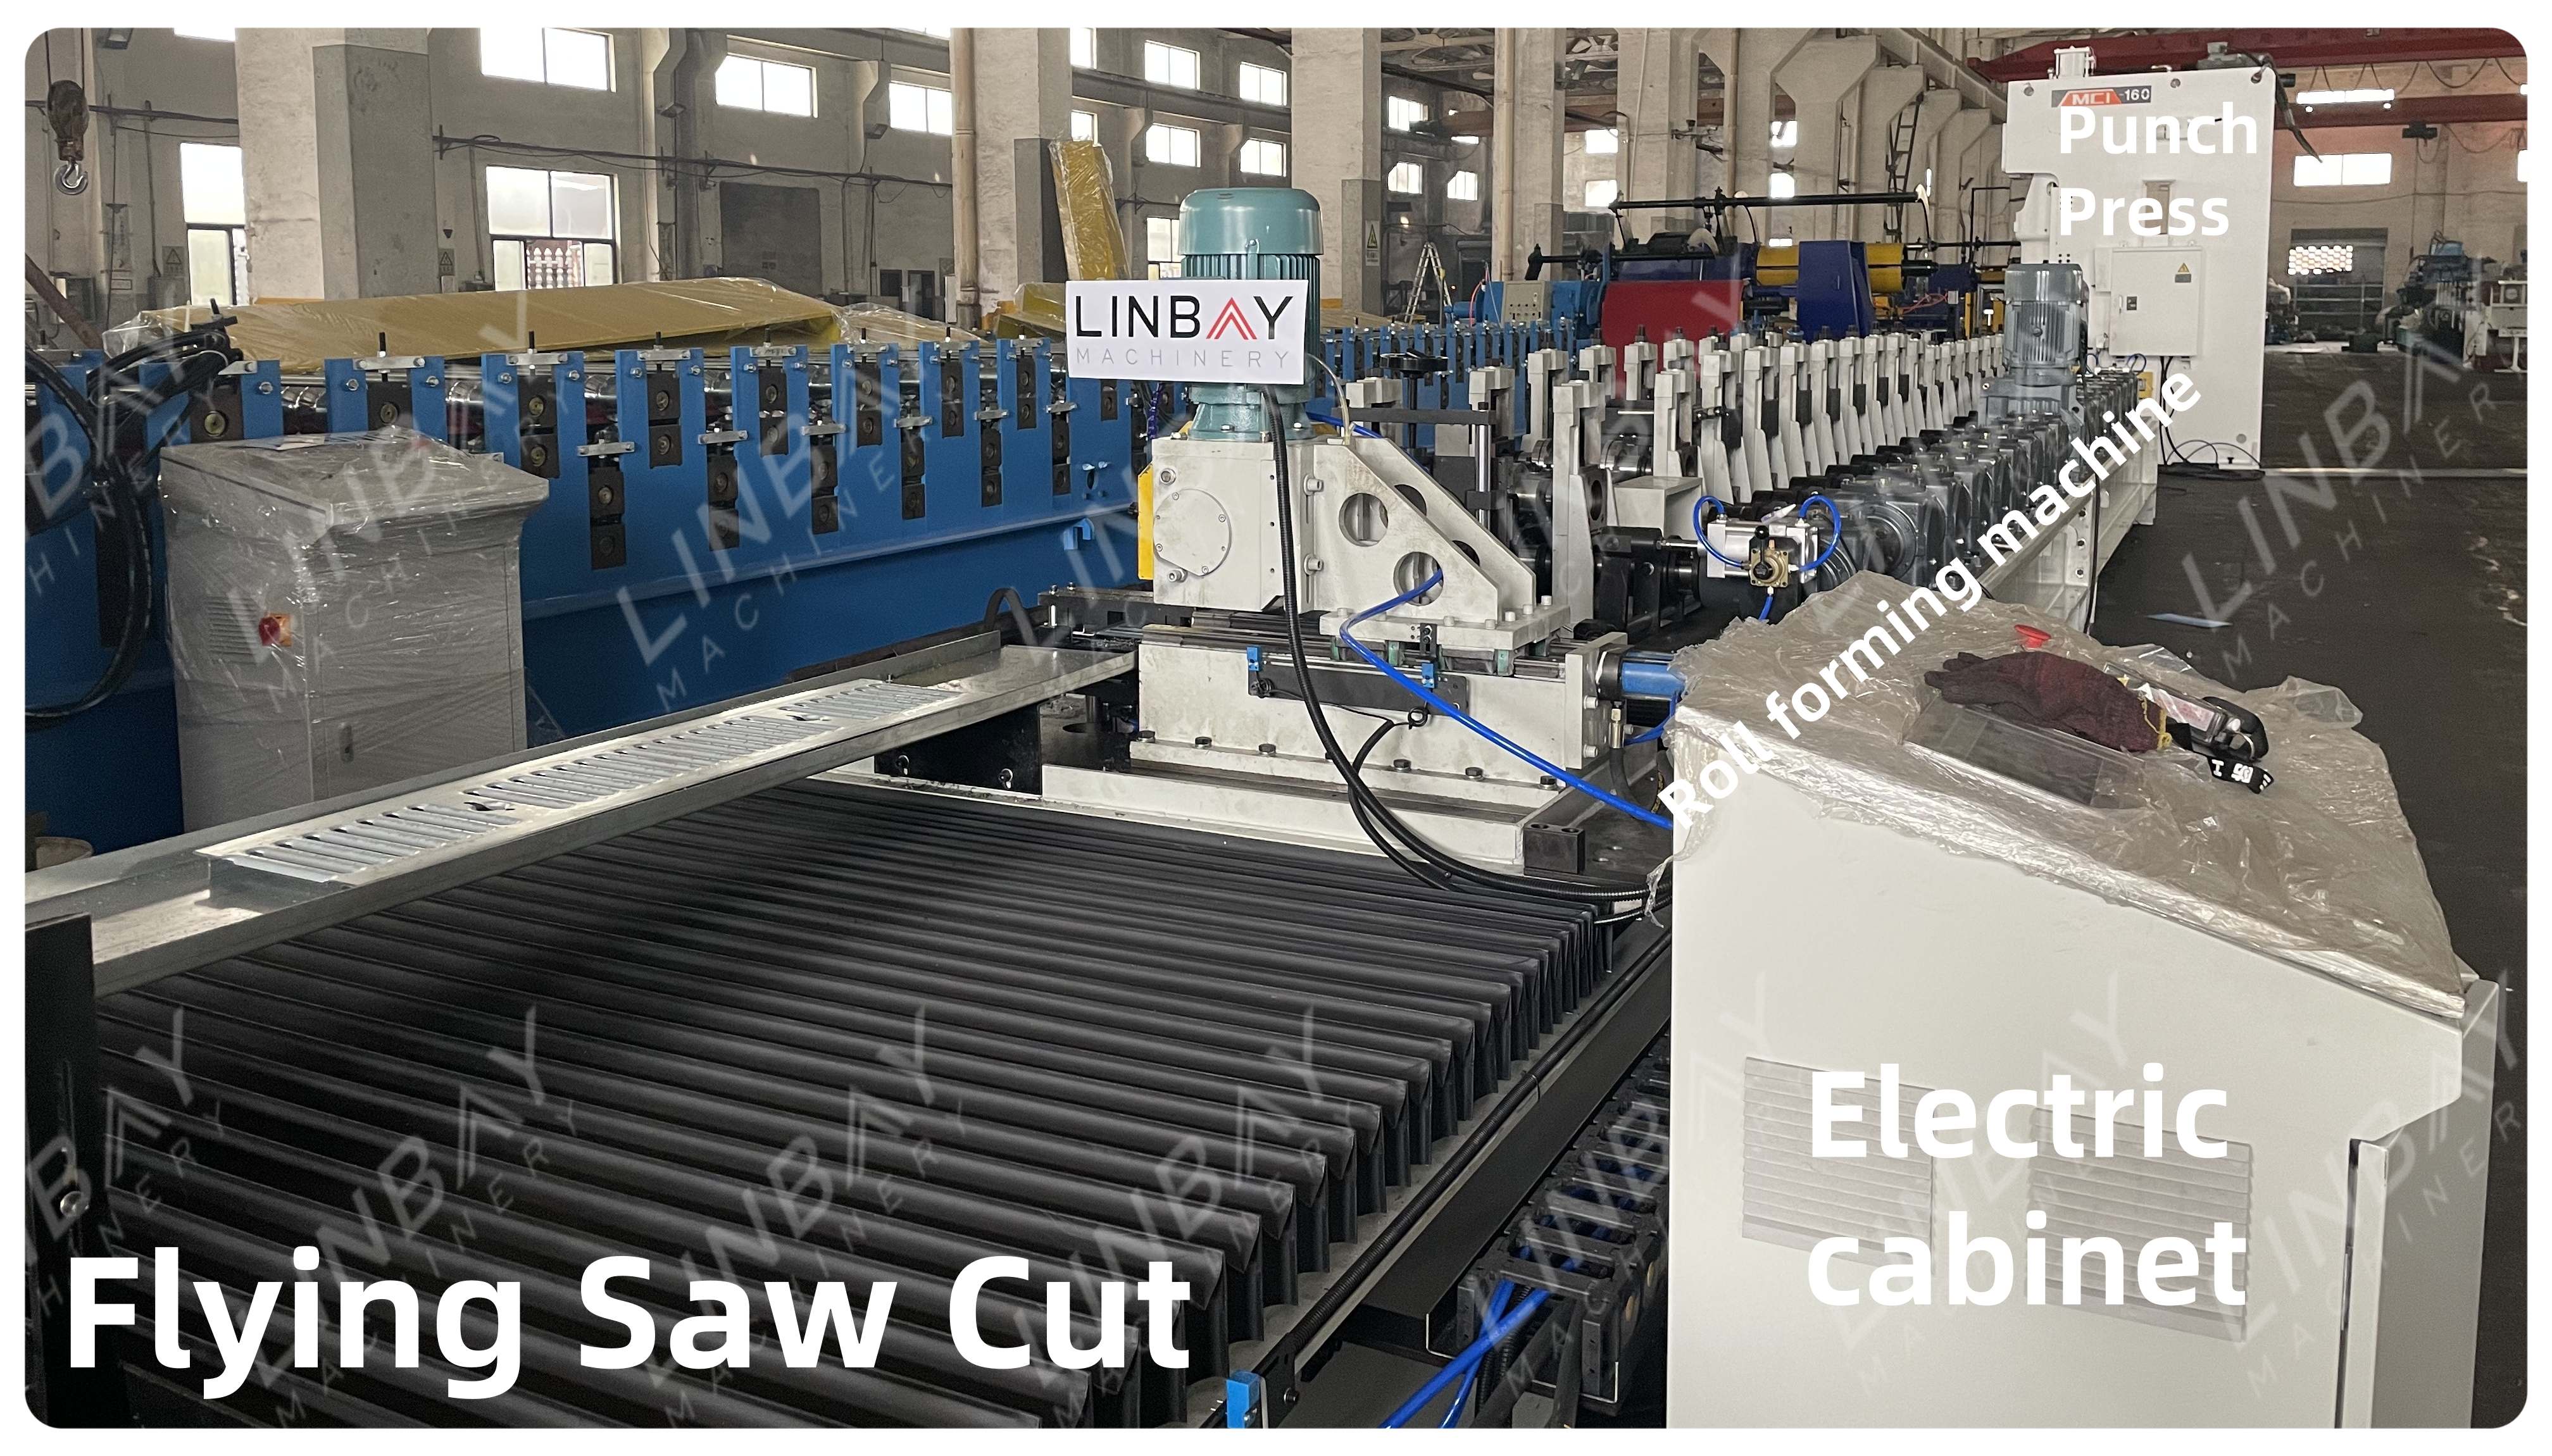
Очучы пычкы кисүе:Кисү өлкәсендә оча торган пычкы системасы кулланыла. Пычакны салкын тоту һәм металл кисәкләренең таралуын киметү өчен кисү вакытында суыткыч кулланыла. Очышлы кисү профиль киселгән вакытта рулон формалаштыручыга эшләвен дәвам итәргә мөмкинлек бирә, бу гомуми җитештерү нәтиҗәлелеген арттыра.
Сервомотор кисү кисемтәсенең хәрәкәтен контрольдә тота, төгәл күзәтүне тәэмин итә. Кисү алдыннан, профиль турылыкны тәэмин итү өчен турылаткыч аша үтә. Нәтиҗәдә киселгән кисәкләр чиста һәм бөтерелмәгән, шунда ук куллануга әзер.
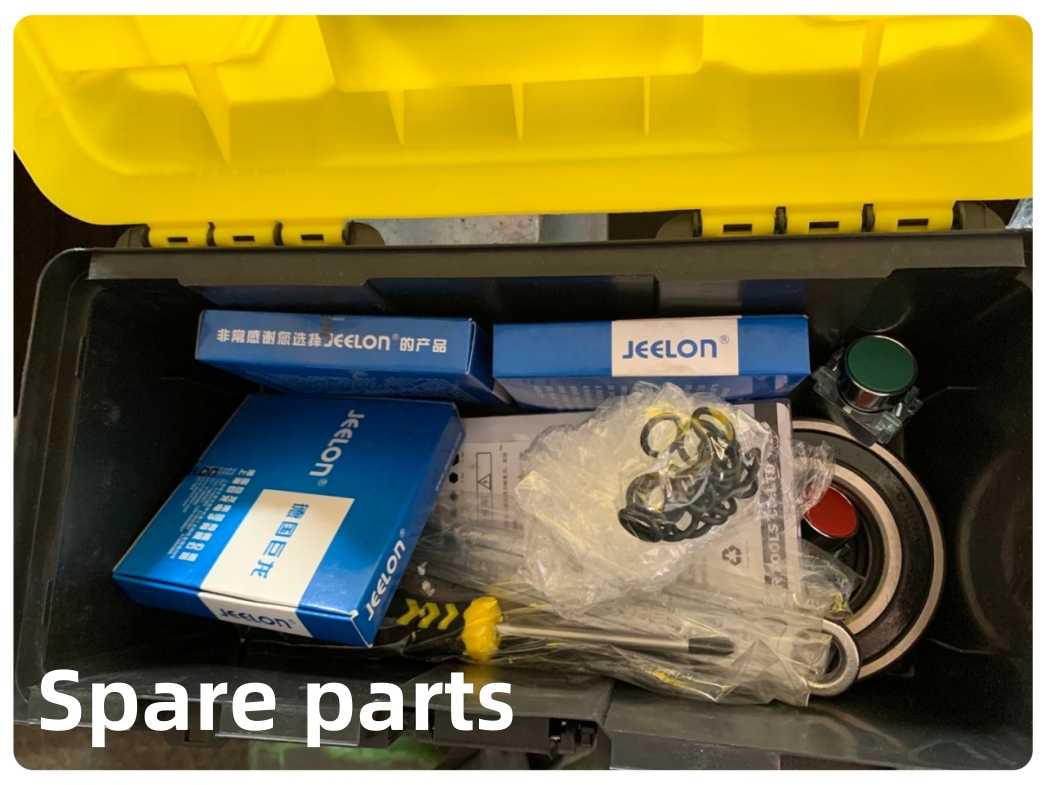
Запас частьләр тартмасы / Урнаштыру видеосы / Кулланма:Без клиентларыбызга тулы запас частьләр җыелмасын тәкъдим итәбез, алар барлык мөһим компонентларны үз эченә ала, бу машинаның берәр өлеше зыян күргән очракта тиз алыштыру мөмкинлеген бирә. Җитештерү линиясенең китерү вакытында дөрес урнаштырылганлыгын тәэмин итү өчен, без этап-этап урнаштыру видеосын да кертәбез. Моннан тыш, кирәкле очракта инглиз һәм башка телләрдә җентекле кулланучы кулланмасы бирелә, бу операторларга машинаны нәтиҗәле һәм куркынычсыз эшләтү өчен кирәкле барлык мәгълүматны бирә.
Безнең компания Кытайда завод, шулай ук Мексикада офис һәм күргәзмә залы белән эшли. Инглиз һәм испан телләрендә иркен сөйләшә торган инженерлар командасы профессиональ сатудан соңгы ярдәм күрсәтә, Кытайдан турыдан-туры техника сатып алганда чикләнгән хезмәт күрсәтү белән бәйле киң таралган проблеманы хәл итә.
Чын очрак машиналары
| Дренаж рәшәткәсе рулонын формалаштыру машинасы | |||
| Юк | Өлеш | Спецификация | Өстәмә |
| 1 | Чимал | Төре: Гальванизацияләнгән корыч | |
| Калынлыгы (мм): 1,5 мм | |||
| Акышлылык ныклыгы: 250 - 550MPa | |||
| 2 | Тизлек (м/мин) | 0-12м/мин | Көйләнә торган |
| 3 | Формалаштыру станциясе | 18 | Профильгә бәйле |
| 4 | Декойлер | Гидравлик декойл һәм тигезләгеч | |
| 5 | Формалаштыру моторы | Кытай-Герман | Siemens |
| 6 | PLC | Panasonic | Siemens |
| 7 | Инвертор | Яскава | |
| 8 | Трансмиссия системасы | Тешле тартма | |
| 9 | Ролик материалы | GCr15 | |
| 10 | Структура | Чуен терәк | |
| 11 | Профиль зурлыкларын үзгәртү ысулы | Кул белән кассета алыштыру | |
| 12 | Штанга белән басу | 160тонна, 35-50 тапкыр/мин | Гидравлик станция |
| 13 | Калып саны | 2 | |
| 14 | Кисү | Очучы пычкы кисү | |
| 15 | Энергия | 380В 50Гц 3Ф | Яки сорау буенча |
| 16 | Төс | Ак | Яки сорау буенча |
1. Декойлер

2. Тукландыру

3. Тишеп сугу

4. Рулон формалаштыру өчен стендлар

5. Йөртү системасы

6. Кисү системасы

Башкалар

Өстәлдән чыгу