

পেরফিল
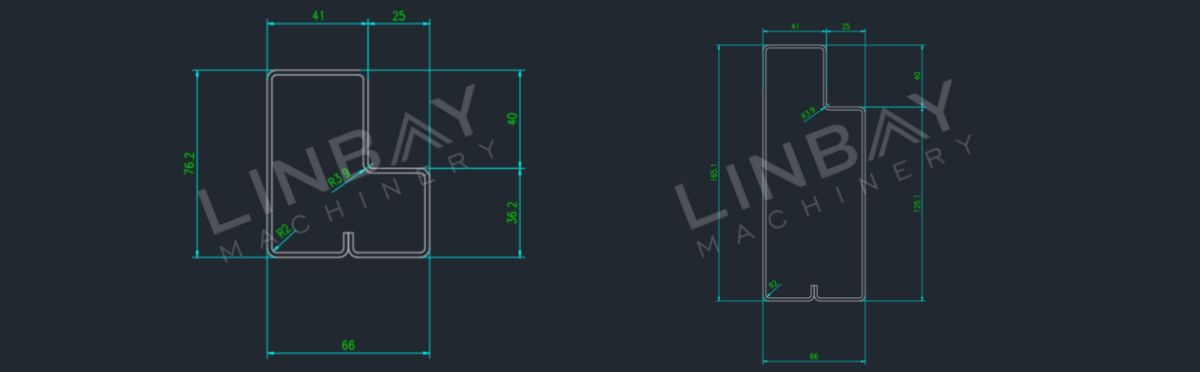
স্টেপ বিম একটি গুরুত্বপূর্ণ ভূমিকা পালন করেভারী-শুল্ক প্যালেট র্যাকিং সিস্টেমযা সমগ্র কাঠামোর শক্তি এবং ভারবহন ক্ষমতাকে সরাসরি প্রভাবিত করে।
নির্মাতারা সাধারণত রোল ফর্মিং মেশিন ব্যবহার করে থাকে১.৫-২ মিমি হট-রোল্ড বা কোল্ড-রোল্ড স্টিলস্টেপ বিম তৈরি করতে। এদের আয়ুষ্কাল বাড়াতে এবং স্টিল কয়েলের টানের কারণে সৃষ্ট বিকৃতি রোধ করতে, স্টিল কয়েলের জোড়গুলোতে ওয়েল্ডিং করা হয়। শিল্পে ব্যবহৃত দুটি সাধারণ ওয়েল্ডিং প্রক্রিয়া হলো...এমআইজি ওয়েল্ডার (যেমন এই ক্ষেত্রে) এবং লেজার ফুল ওয়েল্ডার।
এমআইজি ওয়েল্ডার এবং লেজার ফুল ওয়েল্ডিং উভয়ই কাঠামোগত অখণ্ডতা শক্তিশালী করতে অবদান রাখে। তবে, ফুল ওয়েল্ডিং-এ জোড়গুলো সম্পূর্ণরূপে আবৃত থাকার কারণে এর কার্যকারিতা এমআইজি ওয়েল্ডিংকে ছাড়িয়ে যায়। গ্রাহকরা তাদের বাজেট এবং র্যাক লোডিং-এর প্রয়োজনীয়তার উপর ভিত্তি করে ওয়েল্ডিং পদ্ধতি নির্বাচন করতে পারেন।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
ফ্লো চার্ট
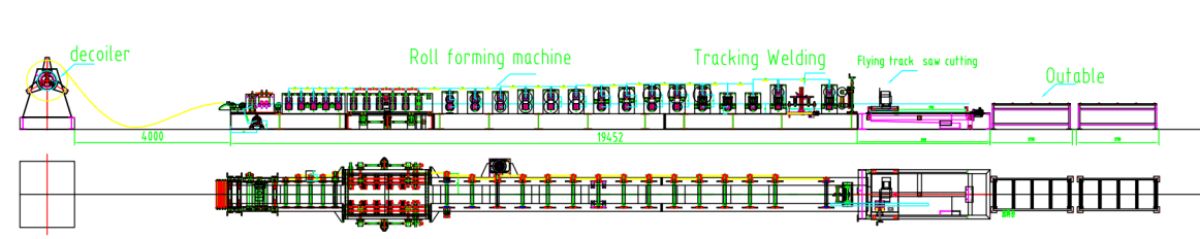
ম্যানুয়াল ডিকয়লার--গাইডিং--লেভেলার--রোল ফর্মিং মেশিন--ফ্লাইং ওয়েল্ডার--ফ্লাইং স কাটিং--আউট টেবিল
প্রধান প্রযুক্তিগত পরামিতি
১. লাইনের গতি: ৪-৫ মিটার/মিনিট, সামঞ্জস্যযোগ্য
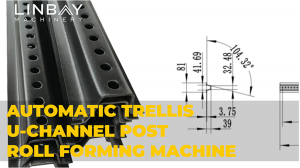
২. প্রোফাইল: একাধিক মাপ—একই প্রস্থ ৬৬ মিমি, এবং বিভিন্ন উচ্চতা ৭৬.২-১৬৫.১ মিমি।
৩. উপাদানের পুরুত্ব: ১.৯ মিমি (এই ক্ষেত্রে)
৪. উপযুক্ত উপাদান: হট রোল্ড স্টিল, কোল্ড রোল্ড স্টিল, গ্যালভানাইজড স্টিল
৫. রোল ফর্মিং মেশিন: ঢালাই লোহার কাঠামো এবং চেইন চালনা ব্যবস্থা।
৬. গঠনকারী স্টেশনের সংখ্যা: ২৬
৭. ওয়েল্ডিং সিস্টেম: ২টি ওয়েল্ডিং টর্চ, ওয়েল্ডিং করার সময় রোল ফর্মার থামে না।
৮. কাটিং সিস্টেম: করাত দিয়ে কাটার ব্যবস্থা, কাটার সময় রোলফর্মার থামে না।
৯. আকার পরিবর্তন: স্বয়ংক্রিয়ভাবে।
১০. পিএলসি ক্যাবিনেট: সিমেন্স সিস্টেম।

বাস্তব ঘটনা-বর্ণনা
ম্যানুয়াল ডিকয়লার
ম্যানুয়াল ডিকয়লারটিতে একটি বৈশিষ্ট্য রয়েছেব্রেক ডিভাইসφ৪৯০-৫১০ মিমি পরিসরের মধ্যে কোরের প্রসারণ টান সামঞ্জস্য করার জন্য ডিজাইন করা হয়েছে, যা মসৃণভাবে কয়েল খোলা নিশ্চিত করে। ১.৯ মিমি স্টিল কয়েল ব্যবহারের কারণে, কয়েল খোলার সময় হঠাৎ খুলে যাওয়ার ঝুঁকি থাকে।এই নিরাপত্তা মোকাবেলা করতেএই প্রসঙ্গে, স্টিলের কয়েলটিকে নিরাপদে যথাস্থানে ধরে রাখার জন্য একটি প্রেস আর্ম স্থাপন করা হয় এবং কয়েল পিছলে যাওয়া রোধ করতে সুরক্ষামূলক স্টিলের ব্লেড যুক্ত করা হয়। এই নকশাটি কেবল একটি সাশ্রয়ী সমাধানই প্রদান করে না, বরং কয়েল খোলার প্রক্রিয়ায় নিরাপত্তাকেও অগ্রাধিকার দেয়।
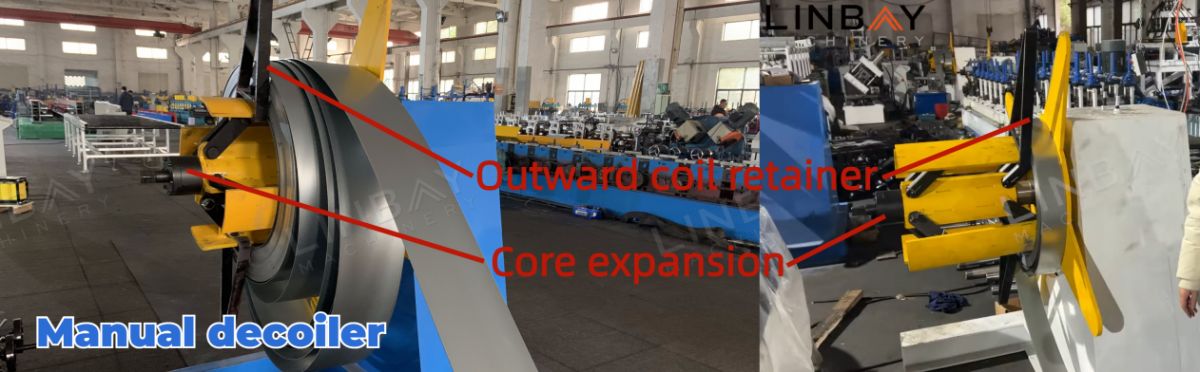
ম্যানুয়াল ডিকয়লারে আছেকোন শক্তি নেইউচ্চতর উৎপাদন ক্ষমতার প্রয়োজনে, আমরা একটি ঐচ্ছিক ব্যবস্থা প্রদান করি।হাইড্রোলিক ডিকয়লারজলবিদ্যুৎ কেন্দ্র দ্বারা চালিত।
গাইডিং এবং ডিজিটাল ডিসপ্লে
গাইডিং রোলারগুলো স্টিল কয়েল এবং মেশিনের মধ্যে সঠিক বিন্যাস বজায় রাখতে অত্যন্ত গুরুত্বপূর্ণ ভূমিকা পালন করে, যার ফলে স্টেপ বিমের বিকৃতি রোধ হয় এবং এটি রোল ফর্মিং প্রক্রিয়ায় অংশগ্রহণ করে।ইস্পাতের প্রত্যাবর্তন বিকৃতি রোধ করে। সরলতাস্টেপ বিমের অবস্থান পণ্যের গুণমানের জন্য অত্যন্ত গুরুত্বপূর্ণ এবং এটি সম্পূর্ণ র্যাকিং সিস্টেমের ভারবহন ক্ষমতাকে প্রভাবিত করে। গাইডিং রোলারগুলি কেবল রোল ফর্মিং মেশিনের শুরুতেই নয়, বরং কৌশলগতভাবে আরও বিভিন্ন স্থানে স্থাপন করা হয়।সম্পূর্ণ রোল ফর্মিং লাইন বরাবর বিভিন্ন পয়েন্টেউৎপাদন প্রক্রিয়া জুড়ে সঠিক সারিবদ্ধতা নিশ্চিত করে।
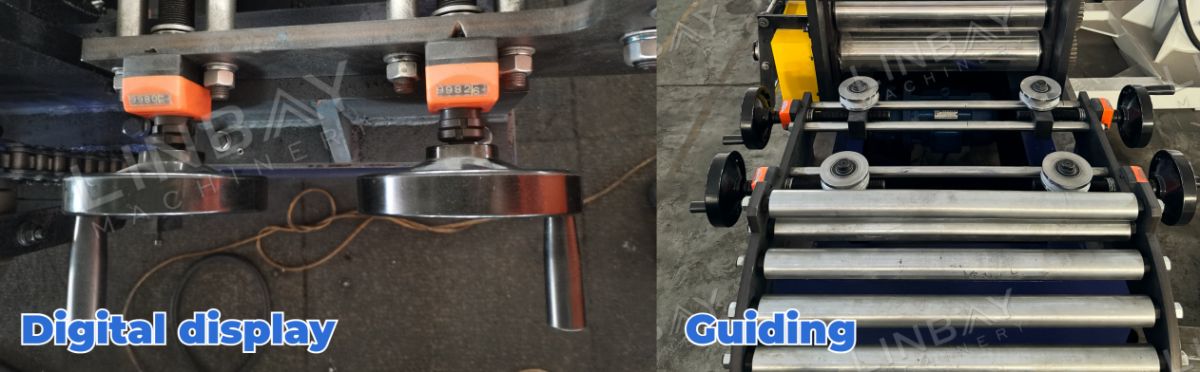
ডিজিটাল ডিসপ্লে ডিভাইসগুলি সুবিধা দেয়সুবিধাজনক রেকর্ডিংগাইডিং রোলারগুলোর সঠিক অবস্থানের। এবংদূরত্বের পরিমাপরোল ফর্মিং মেশিনের প্রতিটি গাইডিং রোলার থেকে বাম এবং ডান প্রান্ত পর্যন্ত দূরত্ব ম্যানুয়ালে লিপিবদ্ধ করা হয়, যার ফলে পরিবহন বা উৎপাদনের সময় সামান্য স্থানচ্যুতি ঘটলেও এই তথ্যের ভিত্তিতে সহজে সমন্বয় করা যায়।
লেভেলার
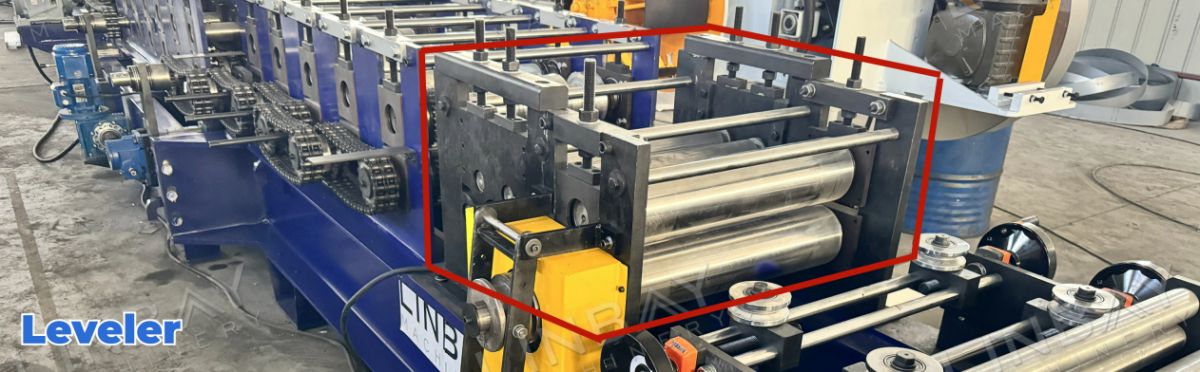
এরপরে স্টিলের কয়েলটি লেভেলারে প্রবেশ করে। এর ১.৯ মিমি পুরুত্বের কারণে, এটি অপরিহার্য যেইস্পাত কয়েলে বিদ্যমান যেকোনো বক্রতা দূর করুনএর ফলে স্টেপ বিমের গুণমানের জন্য এর সমতলতা এবং সমান্তরালতা উন্নত হয়। ৩টি উপরের এবং ৪টি নিচের লেভেলিং রোলার দ্বারা সজ্জিত এই লেভেলারটি দক্ষতার সাথে এই উদ্দেশ্য সাধন করে, যা পরবর্তী রোল ফর্মিং প্রক্রিয়ার জন্য সর্বোত্তম সমতলতা এবং সমান্তরালতা নিশ্চিত করে।
রোল ফর্মিং মেশিন
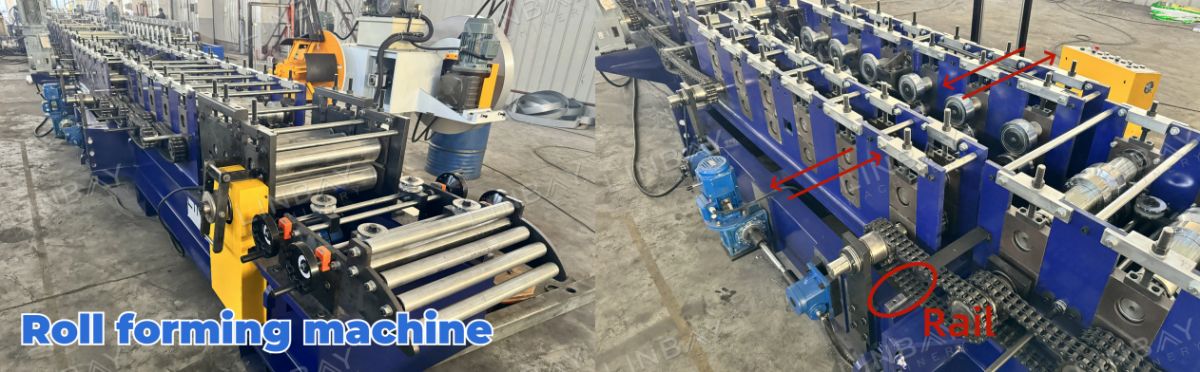
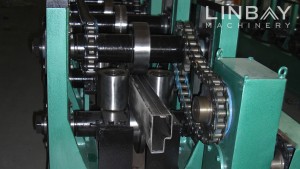
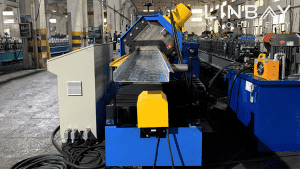
সম্পূর্ণ উৎপাদন লাইনের কেন্দ্রবিন্দুতে রয়েছে রোল ফর্মিং মেশিন। (জাপানি ব্র্যান্ডের) ইয়াসকাওয়া ইনভার্টারের সাহায্যে পরিবর্তনশীল গতি নিয়ন্ত্রণের সুবিধা থাকায়, মেশিনটি ০ থেকে ১০ মিটার/মিনিট পর্যন্ত একটি বহুমুখী গতির পরিসর প্রদান করে, যা বিভিন্ন ধরনের উৎপাদনের চাহিদার সাথে খাপ খাইয়ে নেওয়ার সক্ষমতা নিশ্চিত করে। ২৬টি ফর্মিং স্টেশন সমন্বিত এই মেশিনটি ব্যবহার করে...একটি প্রাচীর-প্যানেল কাঠামো এবং চেইন-চালিত ব্যবস্থাফর্মিং প্রক্রিয়ায় নির্ভুলতা এবং কার্যকারিতা প্রদানের জন্য এটি সূক্ষ্মভাবে ডিজাইন করা হয়েছে। এর অত্যাধুনিক প্রযুক্তি এবং মজবুত ডিজাইনের কারণে, রোল ফর্মিং মেশিনটি উৎপাদন লাইনের গুণমান এবং উৎপাদনশীলতার মূল ভিত্তি হিসেবে কাজ করে।
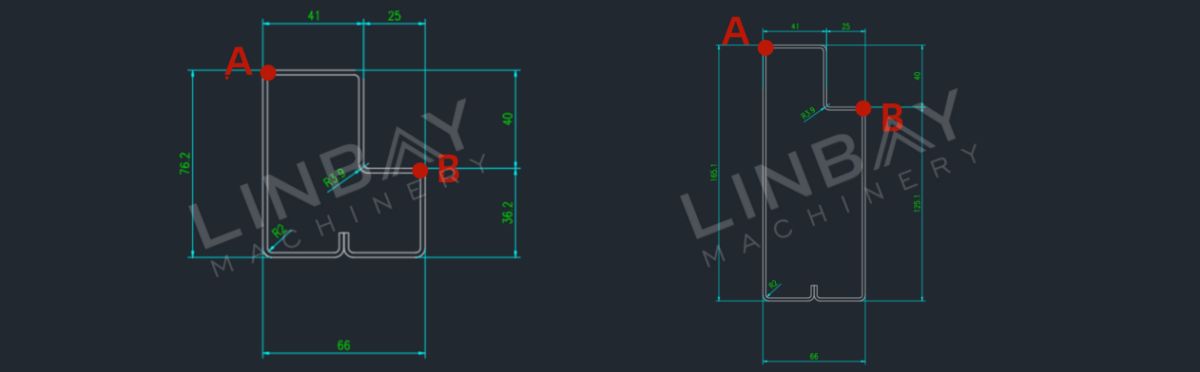
উৎপাদন করতে সক্ষমবিভিন্ন মাপের, যার প্রস্থ ৬৬ মিমি এবং উচ্চতা ৭৬.২ থেকে ১৬৫.১ মিমি পর্যন্ত।এই সিস্টেমটি আউটপুটে নমনীয়তা প্রদান করে। পিএলসি কন্ট্রোল ক্যাবিনেটে কাঙ্ক্ষিত নিচের প্রস্থ এবং উচ্চতা ইনপুট করার পর, ফর্মিং স্টেশনগুলো স্বয়ংক্রিয়ভাবে সুনির্দিষ্ট অবস্থানে সামঞ্জস্য করে এবং পরিবর্তন করে।মূল গঠনকারী বিন্দু (এ এবং বি বিন্দু)যার ফলে প্রায় ১০ মিনিটের মধ্যে আকার পরিবর্তন করা যায়। উচ্চতা সমন্বয় মূল গঠন বিন্দুগুলির (এ এবং বি বিন্দু) পরিবর্তনের সাথে সামঞ্জস্যপূর্ণ, যা বিভিন্ন উচ্চতার স্টেপ বিম তৈরি করতে সক্ষম করে।
Gcr15, একটি উচ্চ-কার্বন ও ক্রোমিয়াম-যুক্ত ইস্পাত যা এর কাঠিন্য এবং ক্ষয় প্রতিরোধ ক্ষমতার জন্য সুপরিচিত, তা ফর্মিং রোলারের উপাদান হিসেবে ব্যবহৃত হয়। স্থায়িত্ব বাড়ানোর জন্য রোলারগুলোতে ক্রোম প্রলেপ দেওয়া হয়। এছাড়াও, 40Cr উপাদান দিয়ে তৈরি শ্যাফটগুলোতে তাপ প্রক্রিয়াকরণ করা হয়, যা এর শক্তি বৃদ্ধি করে এবং মজবুত কাঠামো নিশ্চিত করে।
উড়ন্ত মিগ ওয়েল্ডার
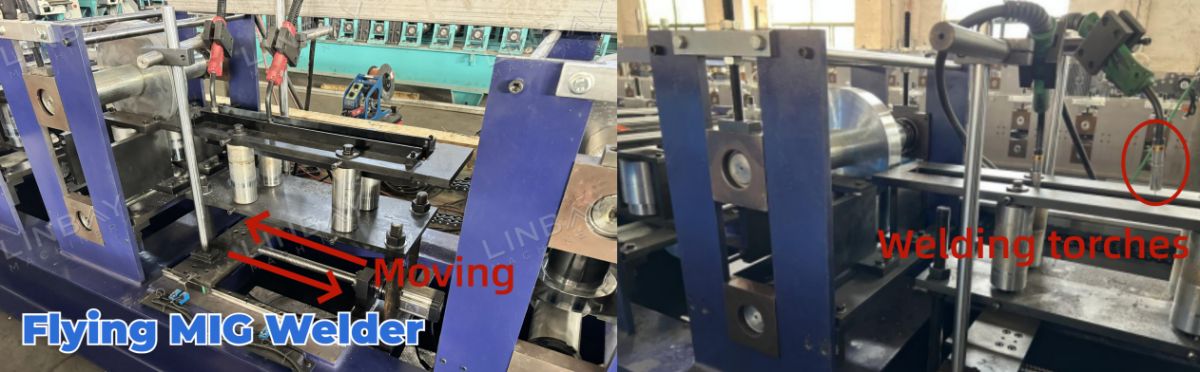
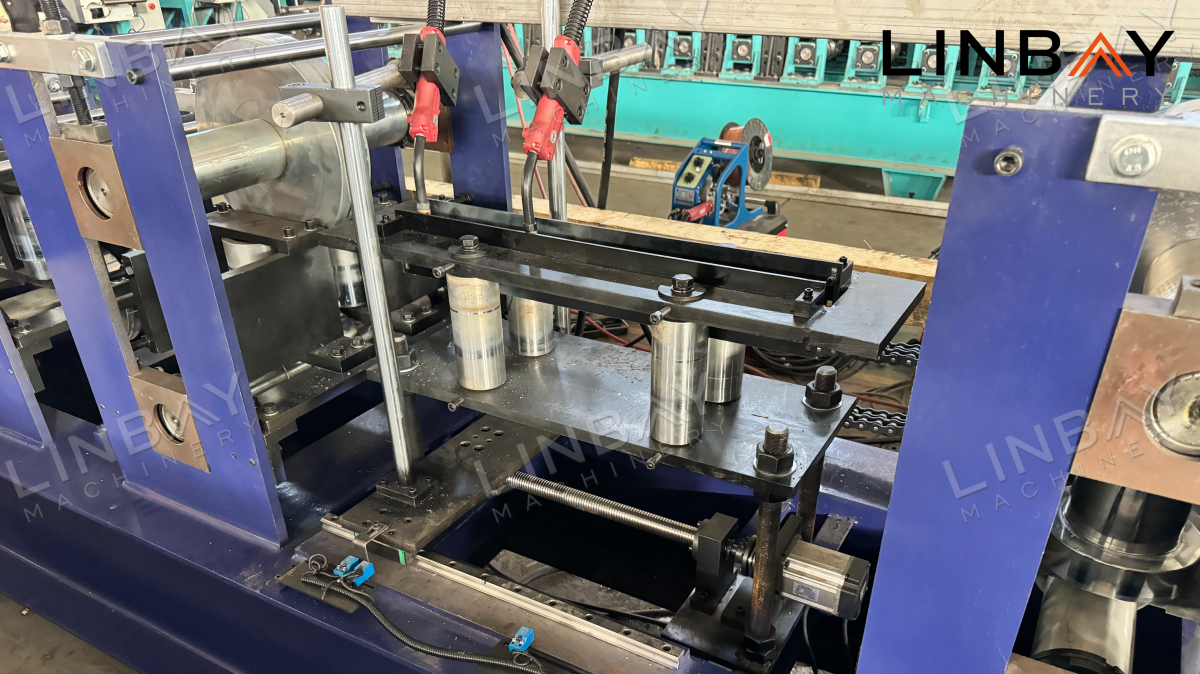
স্টেপ বিমের আয়ু বাড়াতে এবং স্টিল কয়েলের জোড়গুলোতে বিচ্ছিন্নতা রোধ করতে, স্টিল কয়েলের জোড়গুলোতে ডট প্যাটার্নে ওয়েল্ডিং করা হয়। প্রতিটি ডটের মধ্যবর্তী ব্যবধান গ্রাহকের প্রয়োজন অনুযায়ী সামঞ্জস্য করা যায়। এছাড়াও, লাইনের গতি বাড়ানোর জন্য দুটি ওয়েল্ডিং টর্চ স্থাপন করা হয়। এই টর্চগুলোরোল ফর্মিং গতির সাথে একযোগে চলতে পারেরোল ফর্মিং মেশিনের নিরবচ্ছিন্ন কার্যক্রম নিশ্চিত করা।
উড়ন্ত করাত কাটা
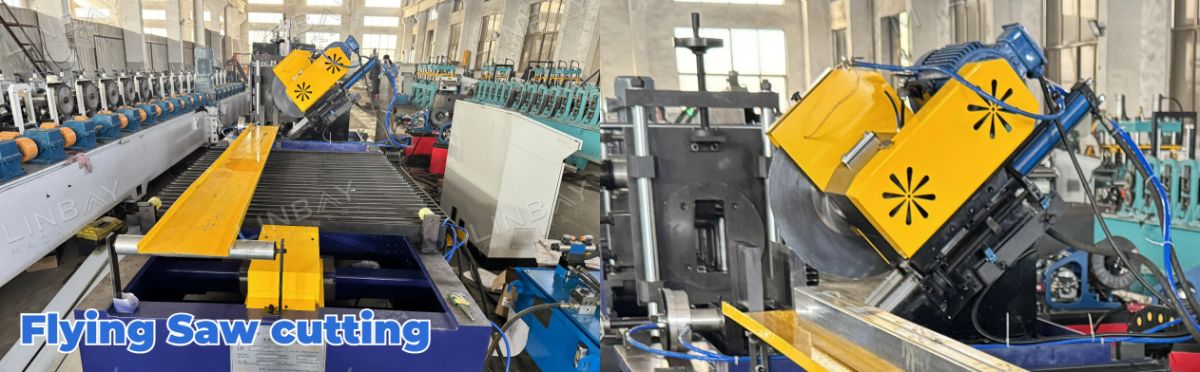
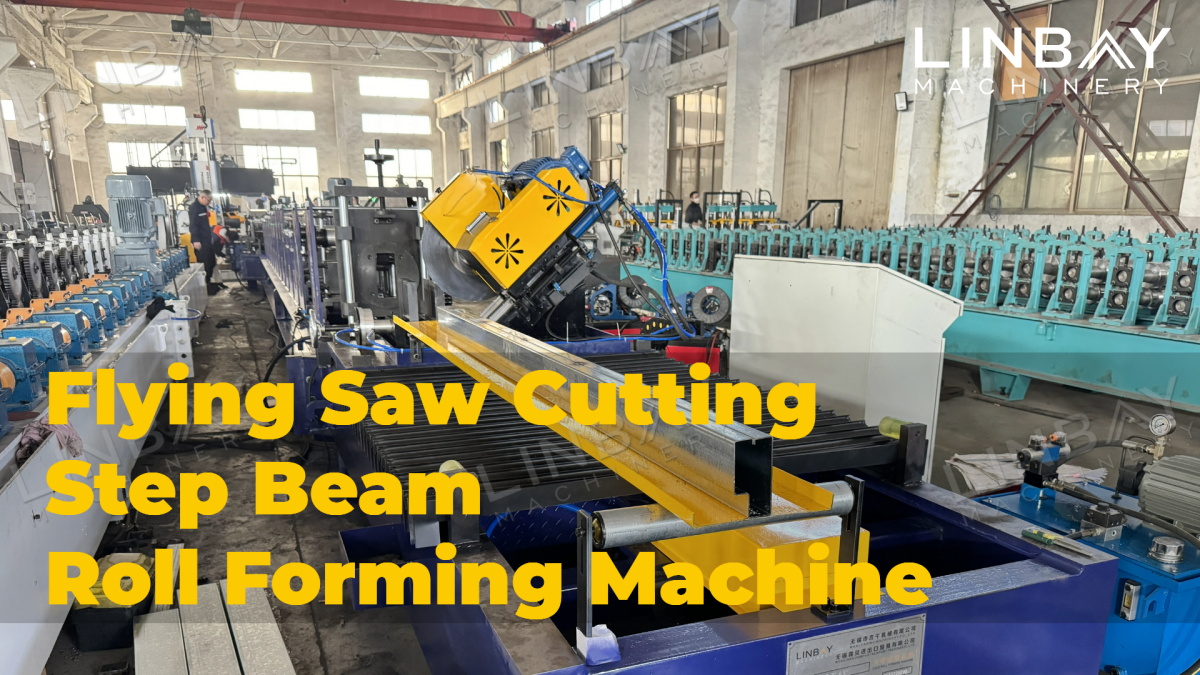
রোল ফর্মিং-এর পর, স্টেপ বিমটি কাটিং মেশিনের দিকে অগ্রসর হয় এবং এর বদ্ধ আকৃতির কারণে একটি স কাটিং মেশিন ব্যবহার করা হয়। বিশেষায়িত করাত ব্লেডগুলো উচ্চ নির্ভুলতা এবং কাঠিন্য নিশ্চিত করে, অপরদিকেএকটি শীতল স্প্রেয়ারকরাতের ব্লেডগুলিকে সুরক্ষিত রাখে, ফলে সেগুলির আয়ু বাড়ে। যদিও করাতের কাটার গতি হাইড্রোলিক শিয়ারিংয়ের চেয়ে কম,রোল ফর্মিং মেশিনের উৎপাদন গতির সাথে সমন্বয় করার জন্য একটি মোবাইল ফাংশন অন্তর্ভুক্ত করা হয়েছে।নিরবচ্ছিন্ন কার্যক্রম নিশ্চিত করে। অধিকন্তু, এই করাত কাটার মেশিনটি স্টিল কয়েল প্রতিস্থাপন এবং প্রোফাইল কাটার সময় ন্যূনতম অপচয় নিশ্চিত করে।
এনকোডার এবং পিএলসি
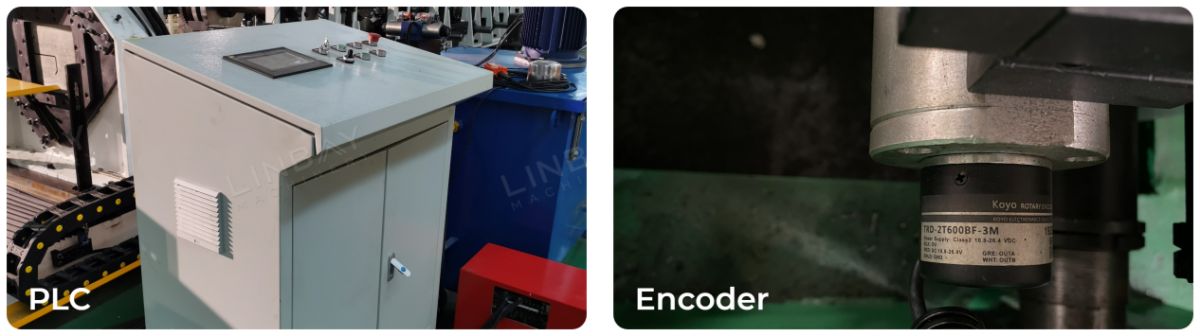
রোল ফর্মিং মেশিনের ভেতরে, একটি জাপানি কোয়ো এনকোডার নির্ভুলভাবে সেন্স করা কয়েলের দৈর্ঘ্যকে একটি বৈদ্যুতিক সংকেতে রূপান্তরিত করে, যা পরবর্তীতে পিএলসি কন্ট্রোল ক্যাবিনেটে পাঠানো হয়। বৈদ্যুতিক কন্ট্রোল ক্যাবিনেটের ভেতরে থাকা একটি মোশন কন্ট্রোলার কাটিং মেশিনের সামনে ও পেছনে চলাচলের সময় নির্বিঘ্ন ত্বরণ এবং মন্দন নিশ্চিত করে, যার ফলে কাটিং দৈর্ঘ্যের সঠিকতা অর্জন করা যায়। এই সূক্ষ্ম নিয়ন্ত্রণ ব্যবস্থা স্থিতিশীল ও মসৃণ ওয়েল্ডিং মার্কের নিশ্চয়তা দেয়, স্টেপ বিম ফেটে যাওয়া প্রতিরোধ করে এবং স্থিতিশীল ও উচ্চ-মানের উৎপাদন নিশ্চিত করে। অপারেটররা পিএলসি স্ক্রিনের মাধ্যমে সহজেই উৎপাদনের গতি নিয়ন্ত্রণ করতে, উৎপাদনের মাত্রা, কাটিং দৈর্ঘ্য এবং আরও অনেক কিছু নির্ধারণ করতে পারেন। এছাড়াও, পিএলসি কন্ট্রোল ক্যাবিনেটে সচরাচর ব্যবহৃত প্যারামিটারগুলো সংরক্ষণের জন্য একটি মেমরি স্টোরেজ ফাংশন রয়েছে এবং এটি ওভারলোড, শর্ট সার্কিট ও ফেজ লসের বিরুদ্ধে সুরক্ষা প্রদান করে, যা পরিচালনগত নির্ভরযোগ্যতা ও নিরাপত্তা নিশ্চিত করে।
গ্রাহকদের চাহিদা অনুযায়ী পিএলসি স্ক্রিনের ভাষা পরিবর্তন করা যায়।
জলবাহী স্টেশন
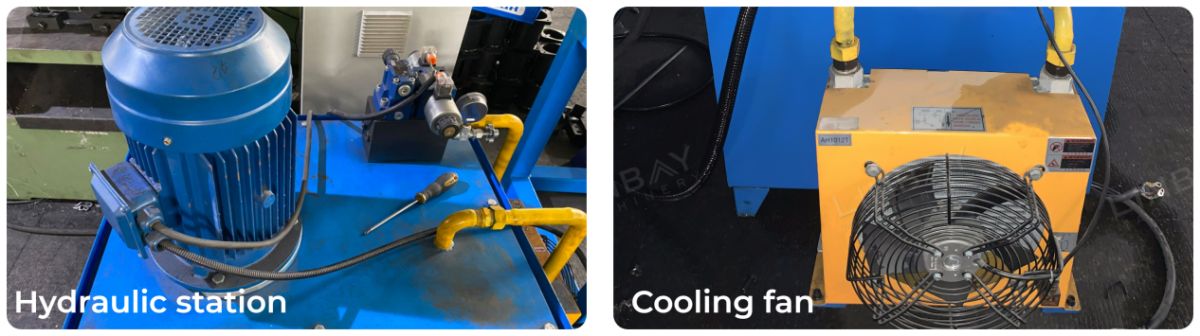
আমাদের হাইড্রোলিক স্টেশনে একটি শীতলকারী বৈদ্যুতিক ফ্যান রয়েছে যা দক্ষতার সাথে তাপ অপসারিত করে, ফলে কম ব্যর্থতার হার সহ দীর্ঘ ও নির্ভরযোগ্য কার্যক্রম নিশ্চিত হয়।
ওয়ারেন্টি
চালানের সময় স্টিলের নেমপ্লেটে ডেলিভারির তারিখ উল্লেখ করা থাকে এবং সম্পূর্ণ প্রোডাকশন লাইনের জন্য দুই বছরের গ্যারান্টি ও রোলার ও শ্যাফটের জন্য পাঁচ বছরের ওয়ারেন্টি প্রদান করা হয়।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল