ବର୍ଗ ଟ୍ୟୁବ୍ ରୋଲ୍ ତିଆରି ମେସିନ୍
ଏହି ଉତ୍ପାଦନ ଲାଇନଟି 2mm ଘନତା ଏବଂ 50-100mm ପ୍ରସ୍ଥ ଏବଂ 100-200mm ଉଚ୍ଚତା ବିଶିଷ୍ଟ ବର୍ଗାକାର ଟ୍ୟୁବ୍ ତିଆରି କରିବା ପାଇଁ ପ୍ରସ୍ତୁତ କରାଯାଇଛି।
ଉତ୍ପାଦନ ଲାଇନରେ ଅନେକ ମୁଖ୍ୟ ପ୍ରକ୍ରିୟା ଅନ୍ତର୍ଭୁକ୍ତ: ଡିକୋଇଲିଂ, ପ୍ରି-ପଞ୍ଚ ଲେଭଲିଂ, ପଞ୍ଚିଂ, ପୋଷ୍ଟ-ପଞ୍ଚ ଲେଭଲିଂ, ରୋଲ-ଫର୍ମିଂ, ଲେଜର ୱେଲଡିଂ, ଧୂଆଁ ନିଷ୍କାସନ ଏବଂ କଟିଂ।
ଏକ ବ୍ୟାପକ ସେଟଅପ୍ ଏବଂ ଉନ୍ନତ ସ୍ୱୟଂଚାଳିତତା ବିଶିଷ୍ଟ, ଏହି ଉତ୍ପାଦନ ଲାଇନ ପାରମ୍ପରିକ ୱେଲ୍ଡିଂ ଟ୍ୟୁବ୍ ମେସିନ୍ ପାଇଁ ଏକ ଉତ୍କୃଷ୍ଟ ବିକଳ୍ପ ପ୍ରଦାନ କରେ, ବିଶେଷକରି କମ ଉତ୍ପାଦନ ପରିମାଣ ପାଇଁ।
ପ୍ରକୃତ ମାମଲା-ମୁଖ୍ୟ ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକ
ଫ୍ଲୋ ଚାର୍ଟ: ଲୋଡିଂ କାର୍ ସହିତ ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଇଲର୍ - ଲେଭଲର - ସର୍ଭୋ ଫିଡର - ପଞ୍ଚ ପ୍ରେସ୍ - ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ - ଲିମିଟର - ଗାଇଡିଂ - ଲେଭଲର - ରୋଲ୍ ଫର୍ମର - ଲେଜର ୱେଲ୍ଡ - ଫ୍ଲାଇଂ ସ' କଟ୍ - ଆଉଟ୍ ଟେବୁଲ୍
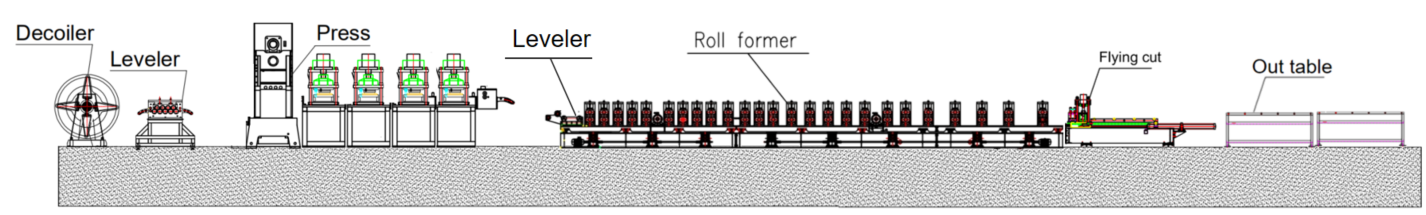
ପ୍ରକୃତ ମାମଲା-ମୁଖ୍ୟ ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକ
· ଆଡଜଷ୍ଟେବଲ୍ ଲାଇନ୍ ବେଗ: ଲେଜର ୱେଲ୍ଡିଂ ସହିତ 5-6 ମିଟର/ମିନିଟ୍
· ସୁସଙ୍ଗତ ସାମଗ୍ରୀ: ଗରମ-ଘୋଡ଼ାଇଥିବା ଇସ୍ପାତ, ଥଣ୍ଡା-ଘୋଡ଼ାଇଥିବା ଇସ୍ପାତ, କଳା ଇସ୍ପାତ
· ସାମଗ୍ରୀ ଘନତା: 2 ମିମି
· ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍: ଏକ ସାର୍ବଜନୀନ ସନ୍ଧି ସହିତ କାଷ୍ଟ ଲୁହା ଗଠନ
· ଡ୍ରାଇଭ୍ ସିଷ୍ଟମ୍: ଏକ ୟୁନିଭର୍ସାଲ୍ ଜଏଣ୍ଟ କାର୍ଡାନ୍ ଶାଫ୍ଟ ବିଶିଷ୍ଟ ଗିଅର୍କ୍ସ-ଚାଳିତ ସିଷ୍ଟମ୍
· କଟିଂ ସିଷ୍ଟମ: ଉଡ଼ନ୍ତା କରତ କଟିଂ, କଟିଂ ସମୟରେ ରୋଲ୍ ଫର୍ମର କାର୍ଯ୍ୟ ଜାରି ରଖେ।
· PLC ନିୟନ୍ତ୍ରଣ: ସିମେନ୍ସ ସିଷ୍ଟମ
ପ୍ରକୃତ କେସ୍-ଯନ୍ତ୍ରପାତି
୧.ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍*୧
୨. ଷ୍ଟାଣ୍ଡଆଲୋନ୍ ଲେଭଲର୍*୧
୩.ପଞ୍ଚ ପ୍ରେସ୍*୧
୪. ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ ମେସିନ୍*୧
୫. ସର୍ଭୋ ଫିଡର*୧
୬.ଇଣ୍ଟିଗ୍ରେଟେଡ୍ ଲେଭଲର*୧
୭. ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍*୧
୮.ଲେଜର ୱେଲ୍ଡିଂ ମେସିନ୍*୧
୯.ୱେଲ୍ଡିଂ ଫ୍ୟୁମ୍ ପ୍ୟୁରିଫାୟର*୧
୧୦. ଫ୍ଲାଇଙ୍ଗ୍ କରତ କଟିବା ମେସିନ୍*୧
୧୧. ବାହାର ଟେବୁଲ*୨
୧୨.PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍*୨
୧୩. ଜଳସ୍ରୋତ ଷ୍ଟେସନ*୩
୧୪. ସ୍ପେୟାର ପାର୍ଟସ୍ ବାକ୍ସ (ମାଗଣା)*୧
ପ୍ରକୃତ ଘଟଣା-ବର୍ଣ୍ଣନା
ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍
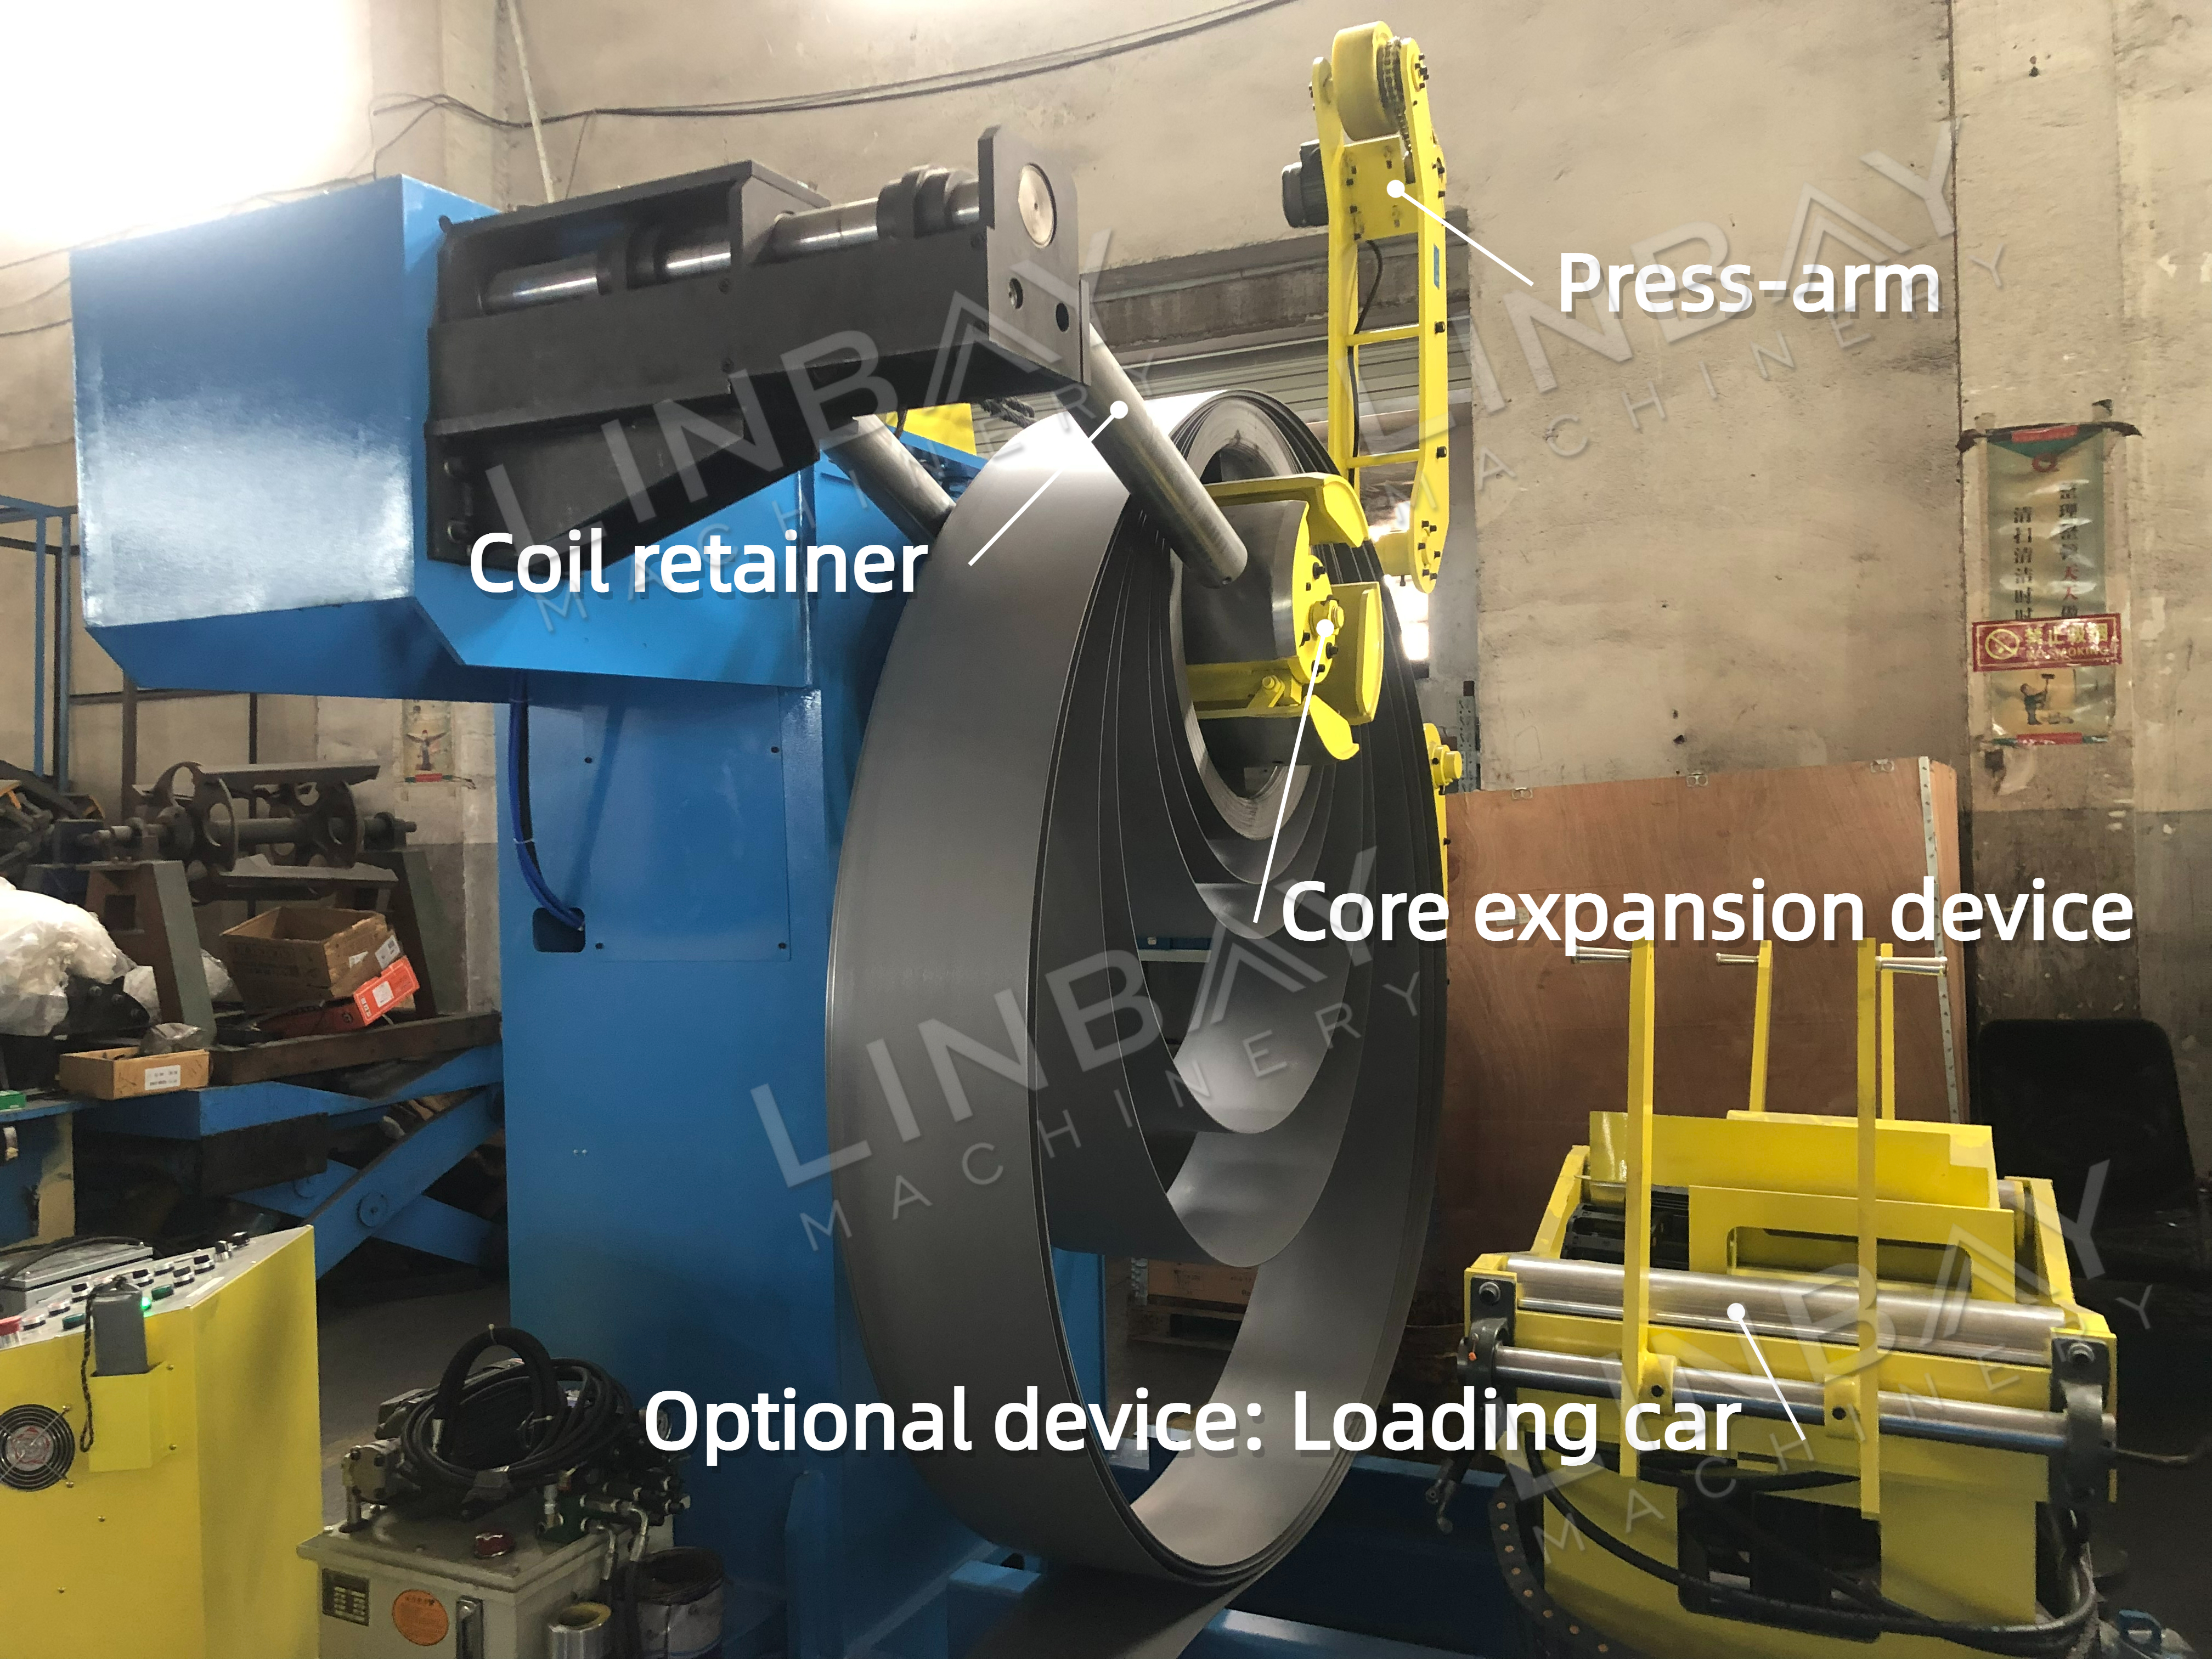
•ଫଙ୍କସନ୍: ଏହି ଦୃଢ଼ ଫ୍ରେମ୍ ଇସ୍ପାତ କଏଲ ଲୋଡିଂକୁ ସମର୍ଥନ କରିବା ପାଇଁ ନିର୍ମିତ। ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍ ଉତ୍ପାଦନ ଲାଇନରେ ଇସ୍ପାତ କଏଲଗୁଡ଼ିକୁ ଫିଡ୍ କରିବାରେ ଦକ୍ଷତା ଏବଂ ସୁରକ୍ଷା ବୃଦ୍ଧି କରେ।
•କୋର ଏକ୍ସପାନ୍ସନ ଡିଭାଇସ୍: ହାଇଡ୍ରୋଲିକ୍ ମାଣ୍ଡ୍ରେଲ୍ କିମ୍ବା ଆର୍ବର 490-510mm ଭିତର ବ୍ୟାସ ସହିତ ଷ୍ଟିଲ୍ କଏଲଗୁଡ଼ିକୁ ଫିଟ୍ କରିବା ପାଇଁ ଆଡଜଷ୍ଟ ହୁଏ, କଏଲକୁ ଦୃଢ଼ ଭାବରେ ଧରି ରଖିବା ଏବଂ ସୁଗମ ଡିକୋଇଲିଂ ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ପ୍ରସାରିତ ଏବଂ ସଙ୍କୁଚିତ ହୁଏ।
•ପ୍ରେସ-ଆର୍ମ: ହାଇଡ୍ରୋଲିକ୍ ପ୍ରେସ୍ ଆର୍ମ ଷ୍ଟିଲ୍ କଏଲକୁ ସୁରକ୍ଷିତ ରଖେ, ଆଭ୍ୟନ୍ତରୀଣ ଚାପ ହେତୁ ହଠାତ୍ ଖୋଲାଯିବାକୁ ରୋକିଥାଏ ଏବଂ କର୍ମଚାରୀମାନଙ୍କୁ ସମ୍ଭାବ୍ୟ ଆଘାତରୁ ସୁରକ୍ଷା ଦିଏ।
•କଏଲ ରିଟେନର: ଡିଜାଇନ୍ ନିଶ୍ଚିତ କରେ ଯେ କଏଲଟି ସୁରକ୍ଷିତ ଭାବରେ ସ୍ଥାନରେ ରହିଥାଏ ଏବଂ ସହଜରେ ସଂସ୍ଥାପନ ଏବଂ ଅପସାରଣ ପାଇଁ ଅନୁମତି ଦିଏ।
•ନିୟନ୍ତ୍ରଣ ପ୍ରଣାଳୀ: ଏହି ସିଷ୍ଟମରେ ଏକ PLC ଏବଂ ନିୟନ୍ତ୍ରଣ ପ୍ୟାନେଲ୍ ରହିଛି, ଯେଉଁଥିରେ ଅତିରିକ୍ତ ସୁରକ୍ଷା ପାଇଁ ଏକ ଜରୁରୀକାଳୀନ ବନ୍ଦ ବଟନ୍ ଅନ୍ତର୍ଭୁକ୍ତ।
ଇଚ୍ଛାଧୀନ ଡିଭାଇସ୍: କାର୍ ଲୋଡ୍ ହେଉଛି
•ଦକ୍ଷ କଏଲ ପ୍ରତିସ୍ଥାପନ: ଷ୍ଟିଲ୍ କଏଲଗୁଡ଼ିକୁ ଅଧିକ ସୁରକ୍ଷିତ ଏବଂ ଦକ୍ଷତାର ସହିତ ପରିବର୍ତ୍ତନ କରିବାରେ ସାହାଯ୍ୟ କରେ, ଶ୍ରମ ଖର୍ଚ୍ଚ ହ୍ରାସ କରେ।
•ହାଇଡ୍ରୋଲିକ୍ ଆଲାଇନ୍ମେଣ୍ଟ୍: ପ୍ଲାଟଫର୍ମକୁ ମାଣ୍ଡରେଲ ସହିତ ସମାନ କରିବା ପାଇଁ ହାଇଡ୍ରୋଲିକ୍ ଭାବରେ ଉପର ଏବଂ ତଳ ଆଡଜଷ୍ଟ କରାଯାଇପାରିବ। ଏହା ସହିତ, ଚକ ସହିତ ସଜ୍ଜିତ ଲୋଡିଂ କାରଟି ଟ୍ରାକ ସହିତ ବୈଦ୍ୟୁତିକ ଭାବରେ ଗତି କରିପାରିବ।
•ସୁରକ୍ଷା ଡିଜାଇନ୍: ଅବତଳ ଡିଜାଇନ୍ ଷ୍ଟିଲ୍ କଏଲକୁ ଦୃଢ଼ ଭାବରେ ଧରିଥାଏ, ଯାହା କୌଣସି ସ୍ଲିଡିଂକୁ ରୋକିଥାଏ।
ଇଚ୍ଛାଧୀନ ମେସିନ୍: ସିଅରର୍ ବଟ୍ ୱେଲଡର୍
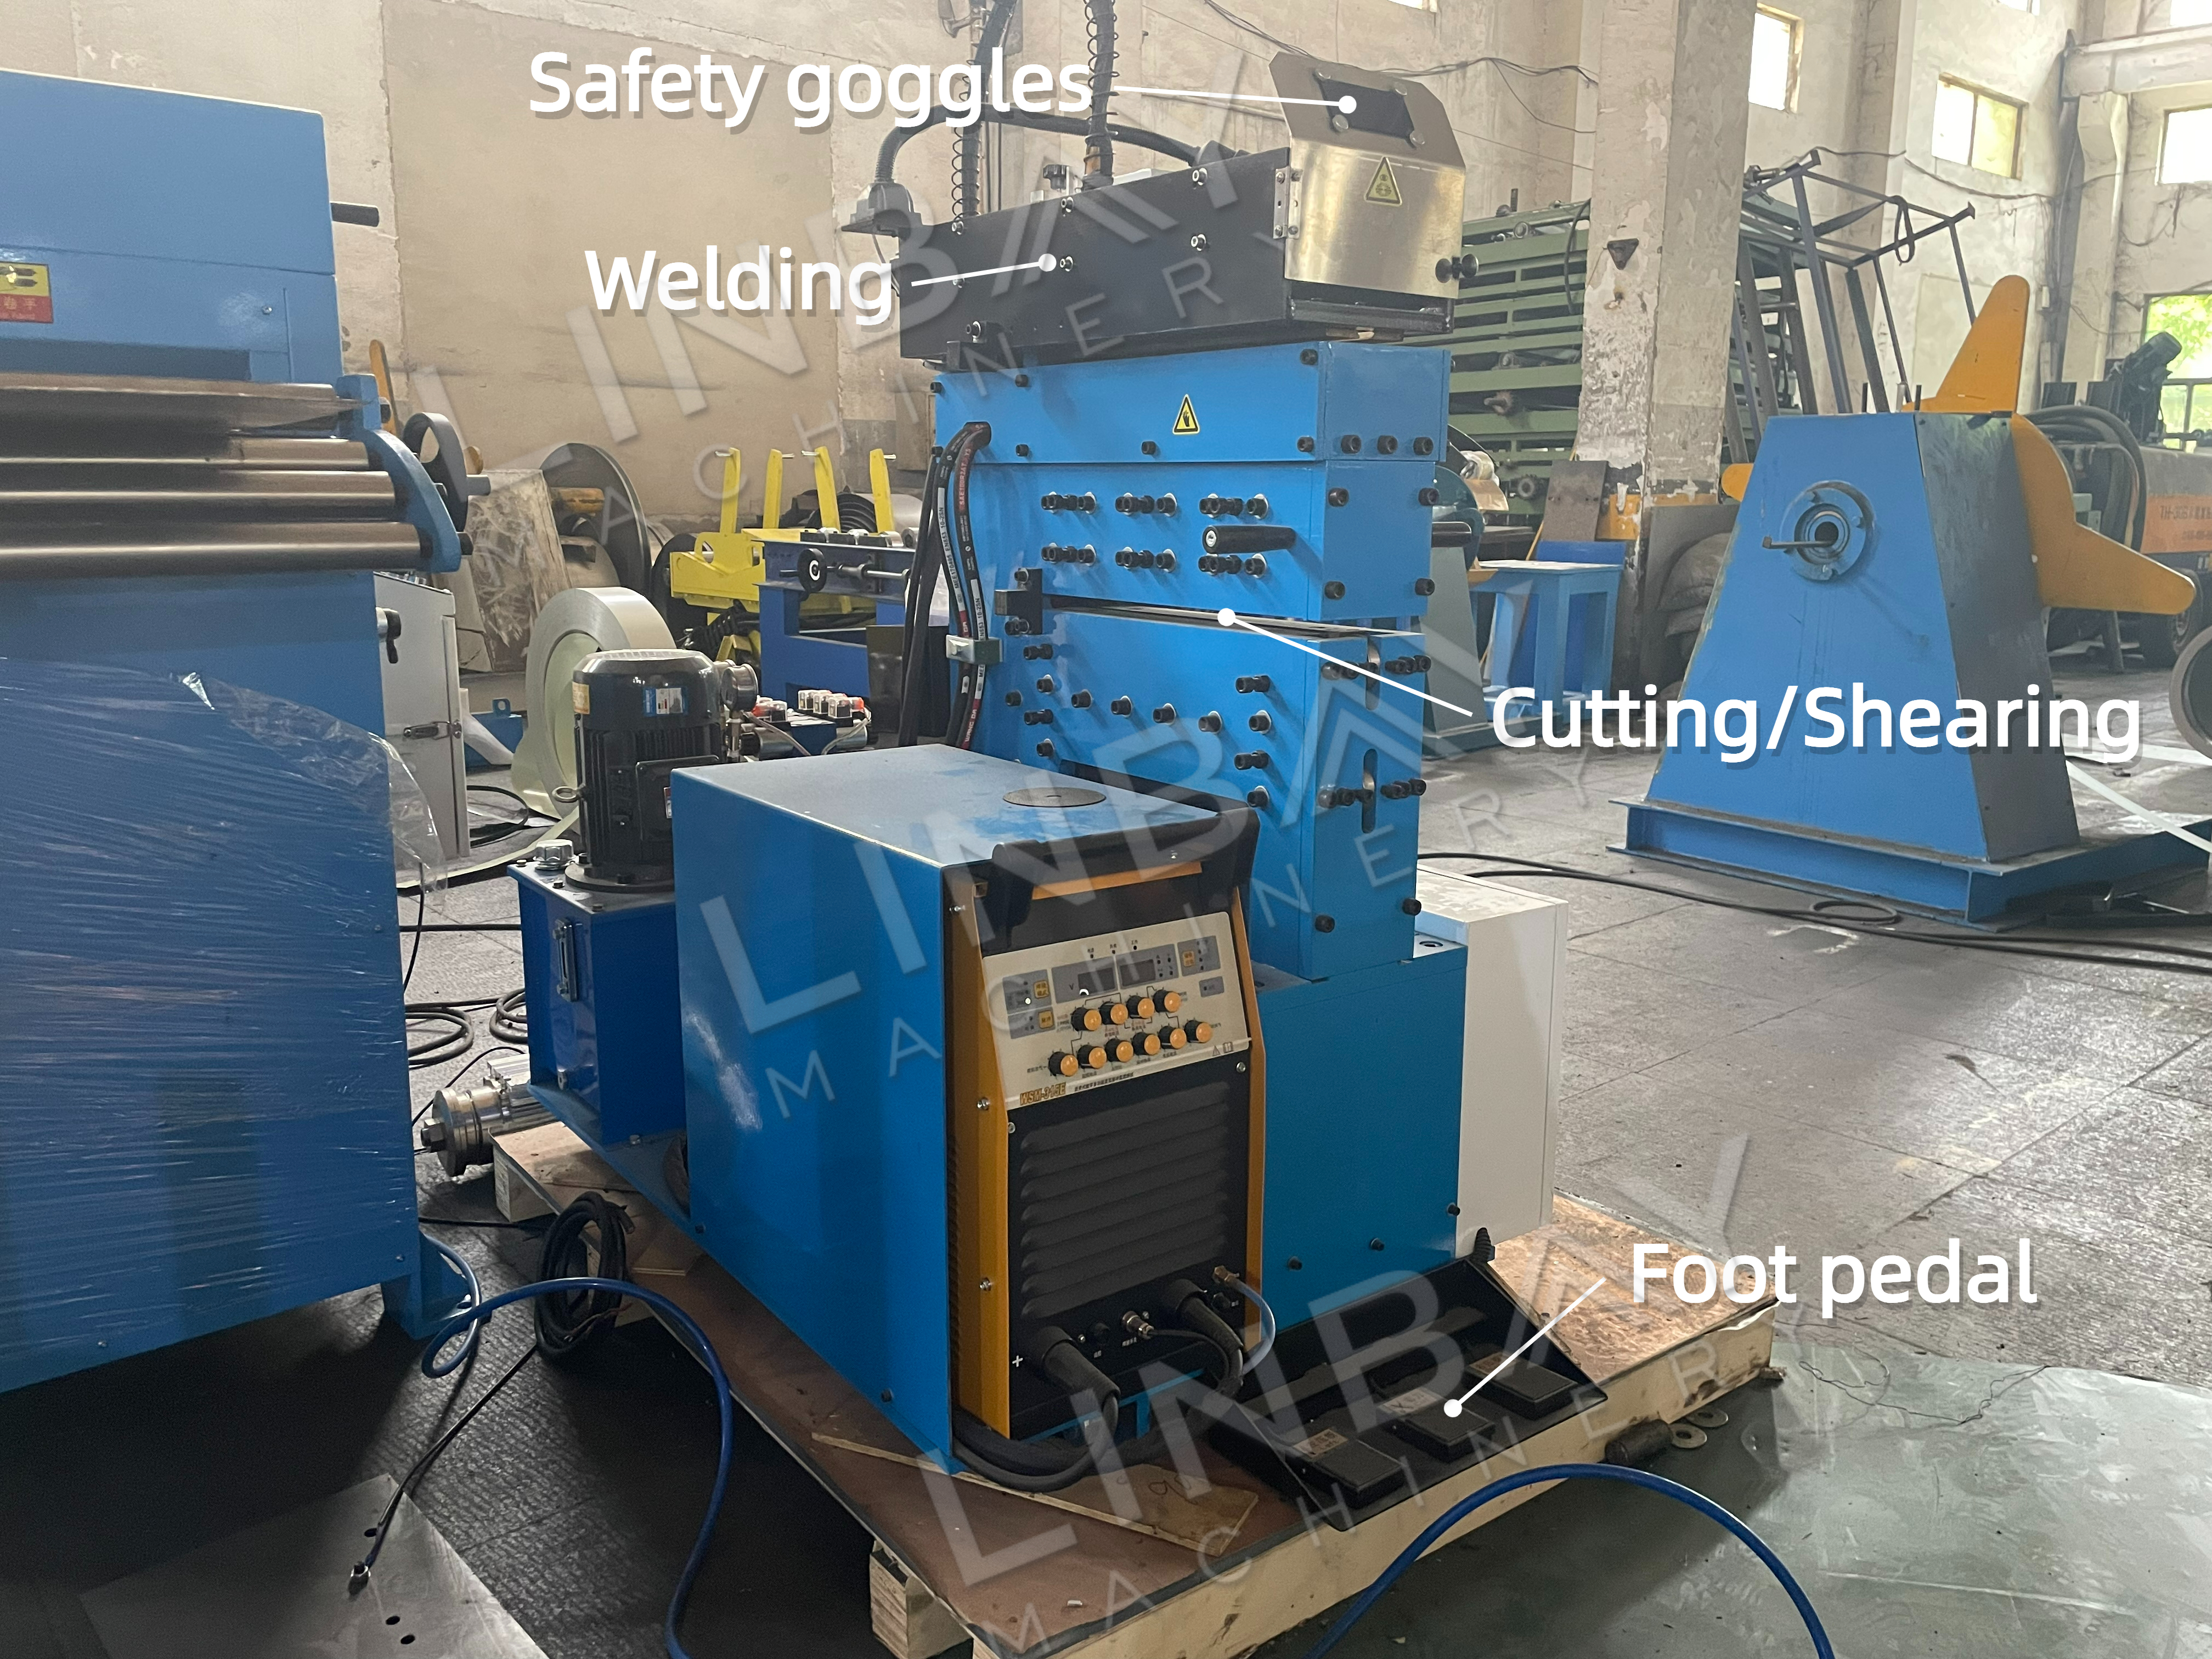
· ଶେଷ ଏବଂ ନୂତନ ଷ୍ଟିଲ୍ କଏଲଗୁଡ଼ିକୁ ସଂଯୋଗ କରେ, ନୂତନ କଏଲ ପାଇଁ ଖାଇବା ସମୟ ଏବଂ ସମାୟୋଜନ ପଦକ୍ଷେପଗୁଡ଼ିକୁ କମ କରିଥାଏ।
· ଶ୍ରମ ଖର୍ଚ୍ଚ ଏବଂ ସାମଗ୍ରୀ ଅପଚୟ ହ୍ରାସ କରେ।
· ସଠିକ୍ ଆଲାଇନ୍ମେଣ୍ଟ ଏବଂ ୱେଲ୍ଡିଂ ପାଇଁ ମସୃଣ, ଗଦା-ମୁକ୍ତ ସିଅରିଂ ସୁନିଶ୍ଚିତ କରେ।
· ସ୍ଥିର ଏବଂ ଦୃଢ଼ ୱେଲ୍ଡ ପାଇଁ ସ୍ୱୟଂଚାଳିତ TIG ୱେଲ୍ଡିଂ ସୁବିଧା।
· ଶ୍ରମିକଙ୍କ ଆଖିକୁ ସୁରକ୍ଷା ଦେବା ପାଇଁ ୱେଲ୍ଡିଂ ଟେବୁଲରେ ସୁରକ୍ଷା ଚଷମା ଅନ୍ତର୍ଭୁକ୍ତ।
· ପାଦ ପେଡାଲ୍ ନିୟନ୍ତ୍ରଣ କଏଲ କ୍ଲାମ୍ପିଂକୁ ସହଜ କରିଥାଏ।
· ବିଭିନ୍ନ କଏଲ ପ୍ରସ୍ଥ ପାଇଁ କଷ୍ଟମାଇଜେବଲ୍ ଏବଂ ଏହାର ପ୍ରସ୍ଥ ପରିସର ମଧ୍ୟରେ ବିଭିନ୍ନ ଉତ୍ପାଦନ ଲାଇନରେ ସହଜରେ ସଂଯୁକ୍ତ କରାଯାଇପାରିବ।
ଷ୍ଟାଣ୍ଡଏଲୋନ୍ ଲେଭଲର୍
· ପ୍ଲାଷ୍ଟିକ୍ ବିକୃତି ମାଧ୍ୟମରେ ଷ୍ଟିଲ୍ କଏଲଗୁଡ଼ିକରେ ଚାପ ଏବଂ ପୃଷ୍ଠ ଅପୂର୍ଣ୍ଣତାକୁ ହ୍ରାସ କରେ, ଗଠନ ପ୍ରକ୍ରିୟା ସମୟରେ ଜ୍ୟାମିତିକ ତ୍ରୁଟିକୁ ରୋକେ।
· ୧.୫ ମିମି ରୁ ଅଧିକ ଘନ କଏଲ ପାଇଁ ସମତଳୀକରଣ ଅତ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଯାହାକୁ ପଞ୍ଚ କରିବାକୁ ପଡିବ।
· ଡିକୋଏଲର୍ କିମ୍ବା ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ସହିତ ମିଶ୍ରିତ ସମନ୍ୱିତ ଲେଭଲର୍ ପରି ନୁହେଁ, ଷ୍ଟାଣ୍ଡଆଲୋନ୍ ଲେଭଲର୍ ଅଧିକ ଗତିରେ କାର୍ଯ୍ୟ କରେ।
ପଞ୍ଚିଂ ଅଂଶ
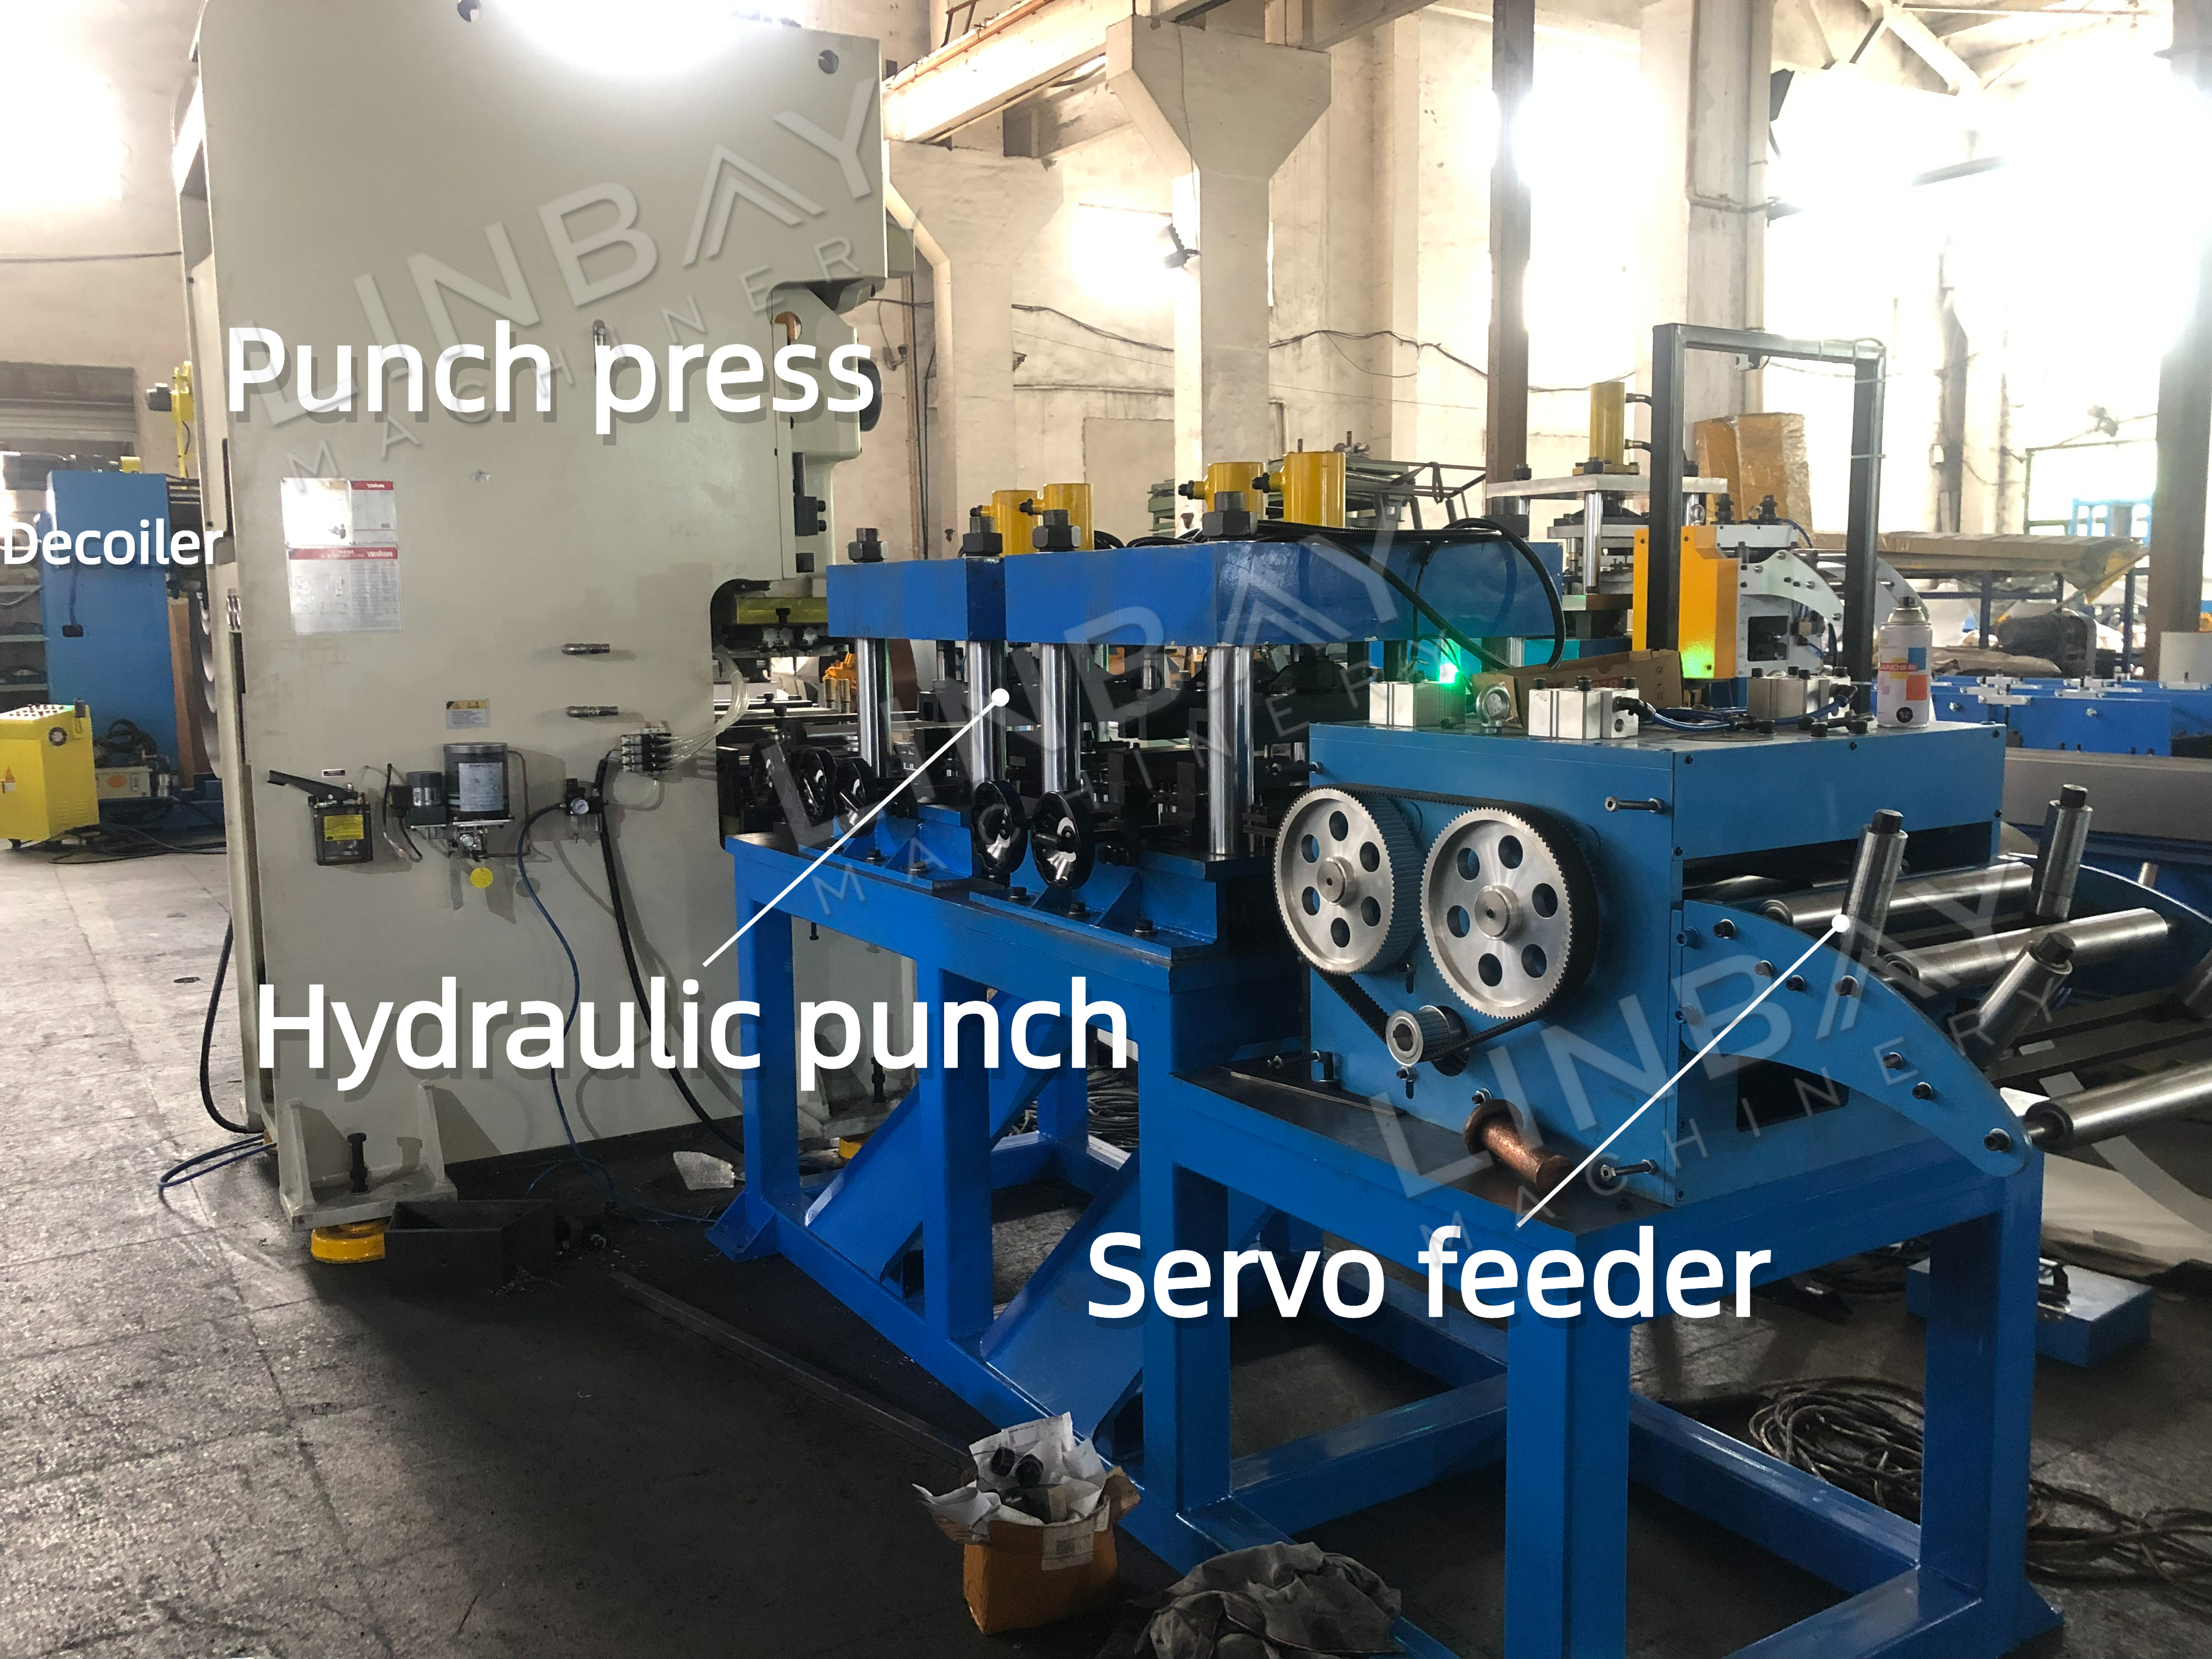
• ଏହି ଉତ୍ପାଦନ ଲାଇନରେ, ଆମେ ହୋଲ୍ ପଞ୍ଚିଂ ପାଇଁ ପଞ୍ଚ ପ୍ରେସ୍ ଏବଂ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚର ମିଶ୍ରଣ ବ୍ୟବହାର କରୁ। ଆମର ଇଞ୍ଜିନିୟରିଂ ଦଳ ଉଭୟ ପଞ୍ଚିଂ ମେସିନର ସୁବିଧାକୁ ଏକୀକୃତ କରି ଜଟିଳ ହୋଲ୍ ପ୍ୟାଟର୍ଣ୍ଣ ପରିଚାଳନା, ଦକ୍ଷତା ଏବଂ ମୂଲ୍ୟ ସନ୍ତୁଳନ ପାଇଁ ଏକ ସର୍ବୋତ୍ତମ ପଦ୍ଧତି ପ୍ରସ୍ତୁତ କରିଛନ୍ତି।
ପଞ୍ଚ ପ୍ରେସ୍
· ଦ୍ରୁତ କାର୍ଯ୍ୟ।
· ପଞ୍ଚିଂ ସମୟରେ ଗାତ ବ୍ୟବଧାନରେ ଉଚ୍ଚ ସଠିକତା।
· ସ୍ଥିର ଗାତ ପ୍ୟାଟର୍ନ ପାଇଁ ଉପଯୁକ୍ତ।
ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍
• ବିଭିନ୍ନ ଗାତ ପ୍ୟାଟର୍ଣ୍ଣ ପାଇଁ ଅଧିକ ନମନୀୟତା ପ୍ରଦାନ କରେ। ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ ବିଭିନ୍ନ ଗାତ ଆକୃତି ସହିତ ଖାପ ଖୁଆଇପାରେ, ପଞ୍ଚିଂ ଫ୍ରିକ୍ୱେନ୍ସିକୁ ସେହି ଅନୁସାରେ ଆଡଜଷ୍ଟ କରିପାରେ ଏବଂ ପ୍ରତ୍ୟେକ ଷ୍ଟ୍ରୋକ୍ ସହିତ ଚୟନ କରି ବିଭିନ୍ନ ଆକୃତିକୁ ପଞ୍ଚ କରିପାରେ।
ସର୍ଭୋ ଫିଡର୍
ଏକ ସର୍ଭୋ ମୋଟର ଦ୍ୱାରା ଚାଳିତ ଏହି ଫିଡରଟି ପଞ୍ଚ ପ୍ରେସ୍ କିମ୍ବା ବ୍ୟକ୍ତିଗତ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ ମେସିନ୍ ରେ ଷ୍ଟିଲ୍ କଏଲଗୁଡ଼ିକର ଫିଡିଂକୁ ସଠିକ୍ ଭାବରେ ନିୟନ୍ତ୍ରଣ କରେ। ଦ୍ରୁତ ପ୍ରତିକ୍ରିୟା ସମୟ ଏବଂ ସର୍ବନିମ୍ନ ଷ୍ଟାର୍ଟ-ଷ୍ଟପ୍ ବିଳମ୍ବ ସହିତ, ସର୍ଭୋ ମୋଟରଗୁଡ଼ିକ ସଠିକ୍ ଫିଡ୍ ଲମ୍ବ ଏବଂ ସ୍ଥିର ଗାତ ବ୍ୟବଧାନ ସୁନିଶ୍ଚିତ କରେ, ଭୁଲ ଭାବରେ ସଂଯୁକ୍ତ ପଞ୍ଚରୁ ଅପଚୟକୁ ବହୁ ପରିମାଣରେ ହ୍ରାସ କରେ। ଏହି ସିଷ୍ଟମ୍ ମଧ୍ୟ ଶକ୍ତି-ଦକ୍ଷ, କେବଳ ସକ୍ରିୟ କାର୍ଯ୍ୟ ସମୟରେ ଶକ୍ତି ଟାଣିଥାଏ ଏବଂ ନିଷ୍କ୍ରିୟ ଅବଧି ସମୟରେ ଶକ୍ତି ସଂରକ୍ଷଣ କରେ। ଫିଡରଟି ସମ୍ପୂର୍ଣ୍ଣ ପ୍ରୋଗ୍ରାମେବଲ୍, ଷ୍ଟେପ୍ ଦୂରତା ଏବଂ ପଞ୍ଚିଂ ଗତିରେ ଦ୍ରୁତ ସମାୟୋଜନ ପାଇଁ ଅନୁମତି ଦିଏ, ପଞ୍ଚ ମୋଲ୍ଡଗୁଡ଼ିକୁ ସ୍ୱିଚ୍ କରିବା ସମୟରେ ସେଟଅପ୍ ସମୟକୁ ହ୍ରାସ କରେ। ଏହା ସହିତ, ଆଭ୍ୟନ୍ତରୀଣ ନ୍ୟୁମେଟିକ୍ କ୍ଲାମ୍ପିଂ ମେକାନିଜିମ୍ ଷ୍ଟିଲ୍ କଏଲର ପୃଷ୍ଠକୁ ଯେକୌଣସି ସମ୍ଭାବ୍ୟ କ୍ଷତିରୁ ରକ୍ଷା କରେ।
ନିୟନ୍ତ୍ରକ
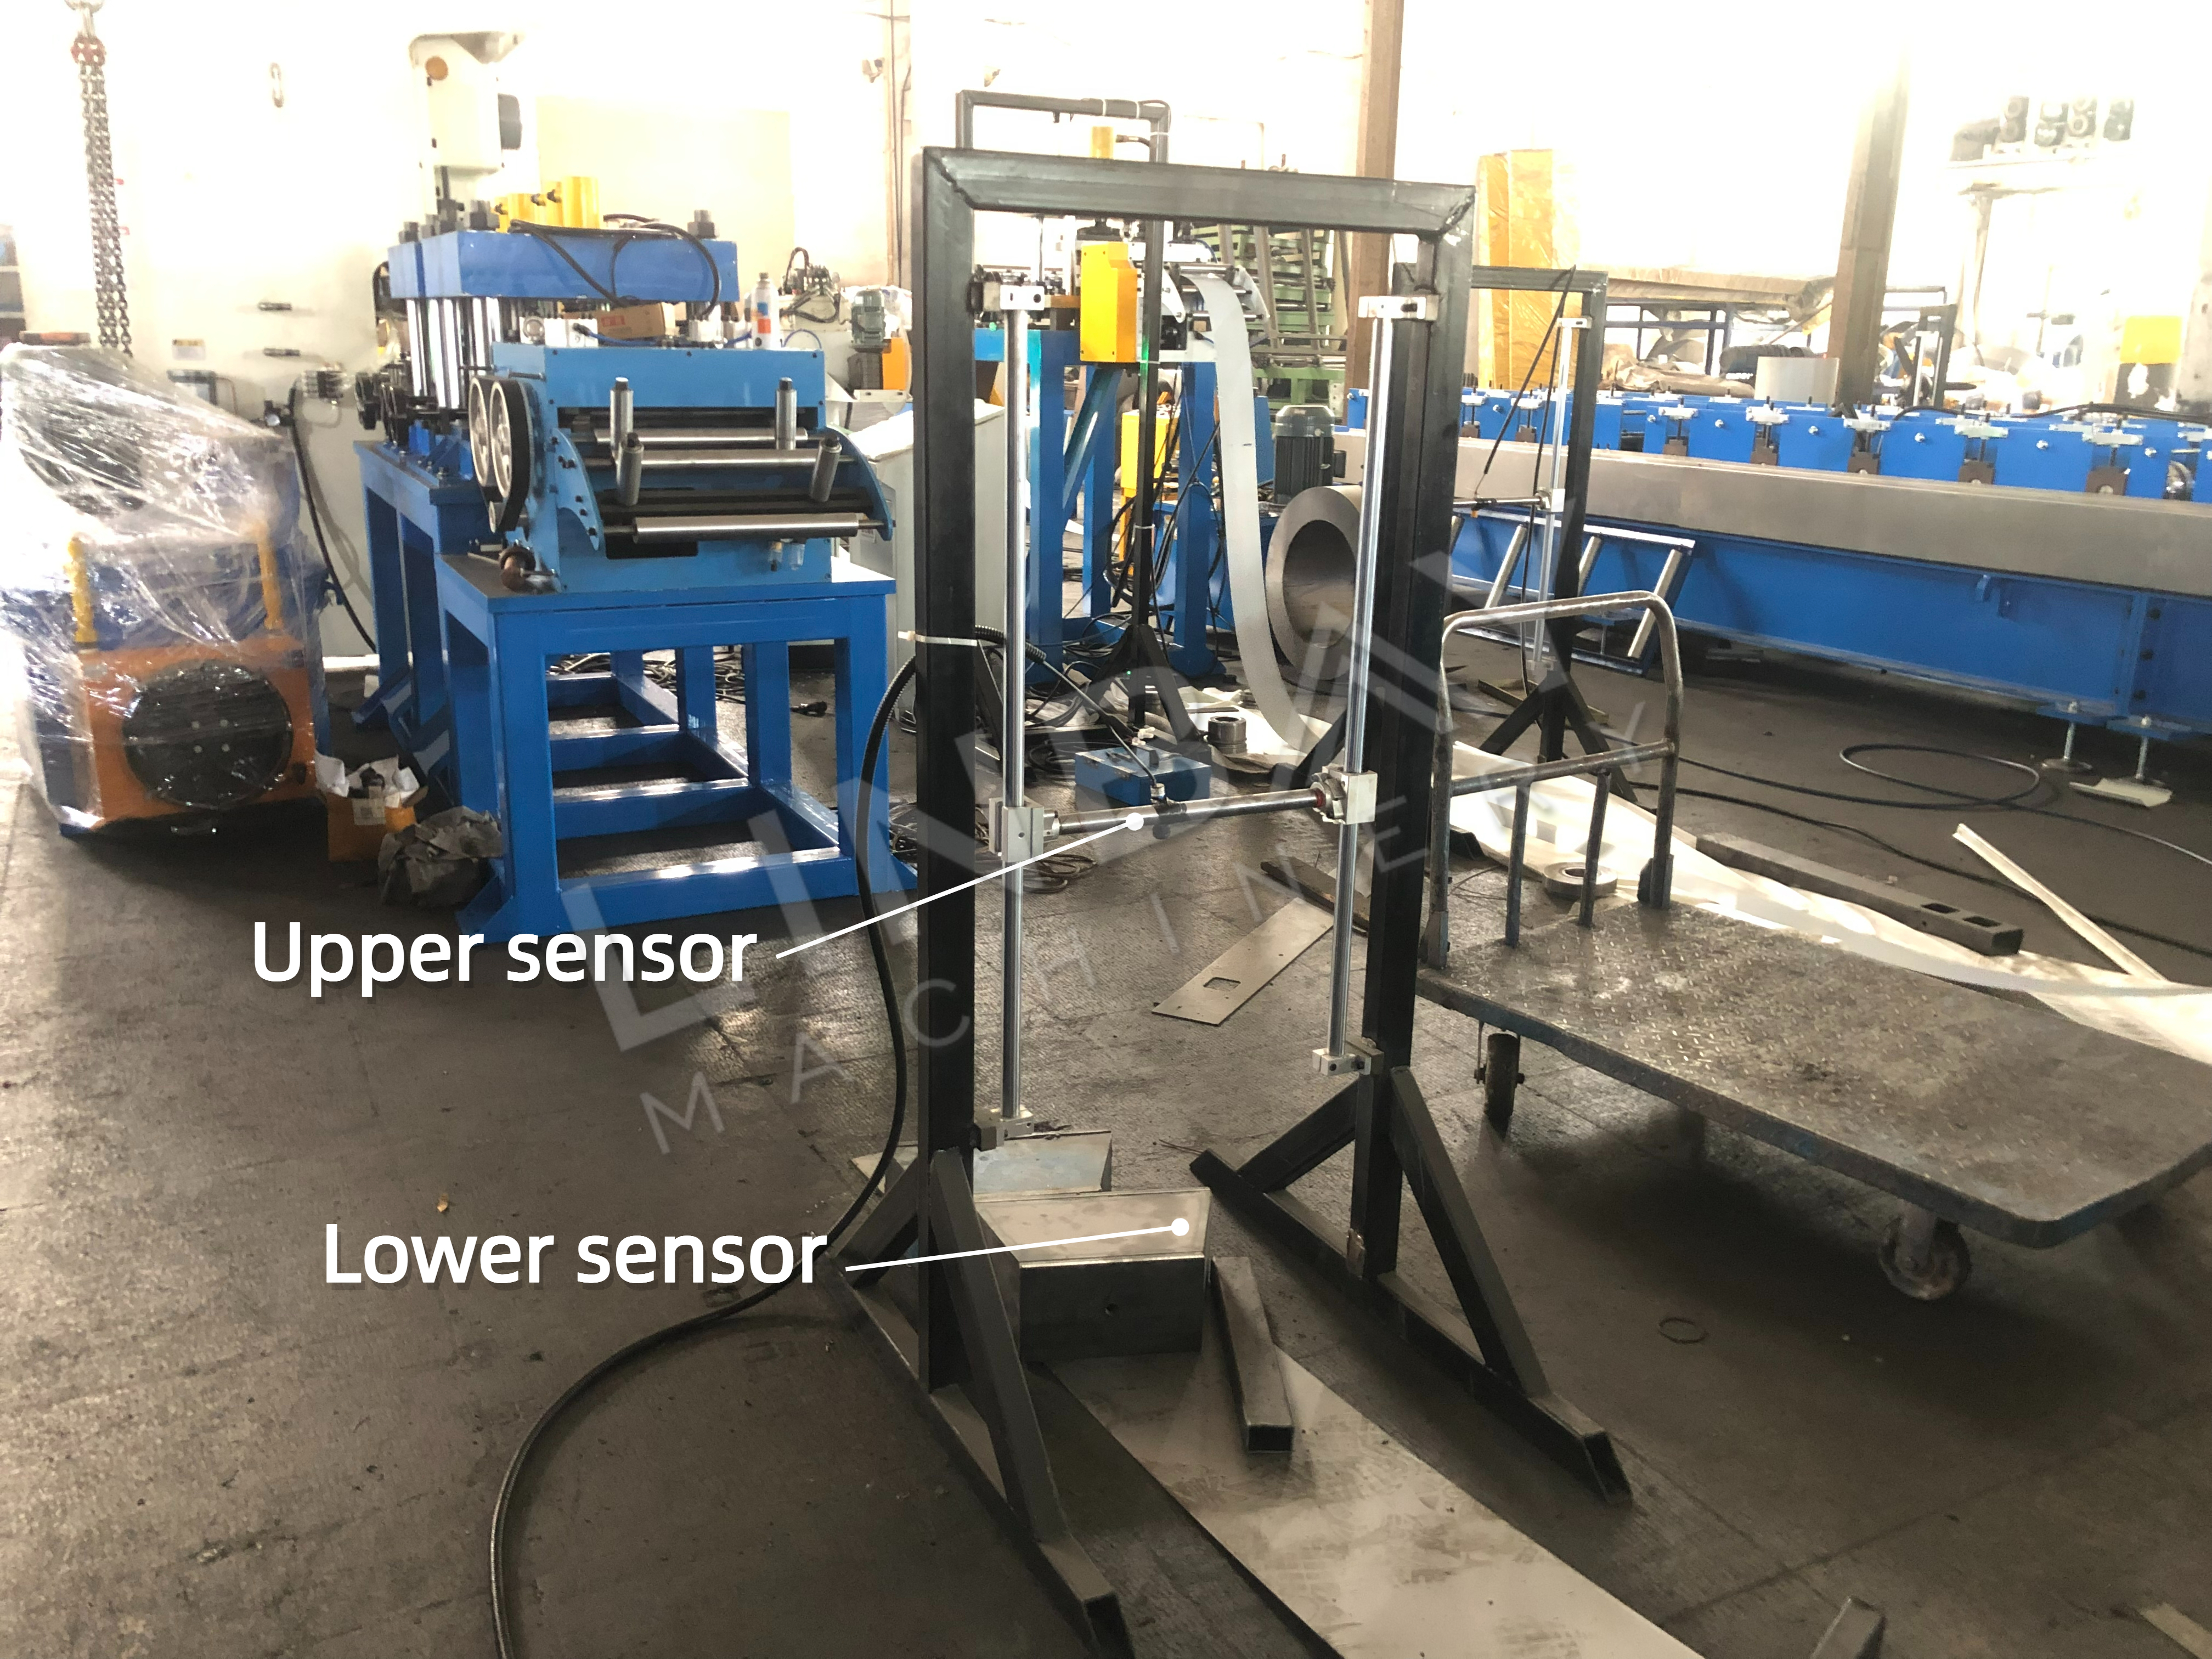
ଉତ୍ପାଦନର ଗତିକୁ ନିୟନ୍ତ୍ରଣ କରେ ଯାହା ଦ୍ୱାରା ଦକ୍ଷତା ବୃଦ୍ଧି ହୁଏ ଏବଂ ଷ୍ଟିଲ୍ କଏଲ ଏବଂ ଯନ୍ତ୍ରପାତି ଉଭୟର ସୁରକ୍ଷିତ କାର୍ଯ୍ୟ ବଜାୟ ରଖେ। ଯଦି କଏଲ ନିମ୍ନ ସେନ୍ସର ସହିତ ସଂସ୍ପର୍ଶରେ ଆସେ, ତେବେ ଏହାର ଅର୍ଥ ହେଉଛି ଯେ ଲିମିଟର ପୂର୍ବରୁ ଅନକଏଲିଂ, ଲେଭଲିଂ ଏବଂ ପଞ୍ଚିଂ ପ୍ରକ୍ରିୟା ପରବର୍ତ୍ତୀ ଫର୍ମିଂ, ୱେଲ୍ଡିଂ ଏବଂ କଟିଂ ପର୍ଯ୍ୟାୟ ଅପେକ୍ଷା ଦ୍ରୁତ ଗତିରେ କାର୍ଯ୍ୟ କରୁଛି। ଏହି ପୂର୍ବ ପ୍ରକ୍ରିୟାଗୁଡ଼ିକ ଉତ୍ପାଦନ ପ୍ରବାହକୁ ସନ୍ତୁଳିତ କରିବା ପାଇଁ ବିରତ ହେବା ଉଚିତ; ଅନ୍ୟଥା, କଏଲ ଗଠନ ଘଟିପାରେ, ଫର୍ମିଂ ମେସିନରେ ଏହାର ସୁଗମ ପ୍ରବେଶକୁ ବାଧା ଦେଇପାରେ ଏବଂ ସମ୍ଭାବ୍ୟ ଭାବରେ ବିକୃତି ସୃଷ୍ଟି କରିପାରେ। ବିପରୀତ ଭାବରେ, ଯଦି କଏଲ ଉପର ସେନ୍ସରକୁ ସ୍ପର୍ଶ କରେ, ତେବେ ଏହା ସଂକେତ ଦିଏ ଯେ ପରବର୍ତ୍ତୀ ପର୍ଯ୍ୟାୟଗୁଡ଼ିକ ପୂର୍ବ ପର୍ଯ୍ୟାୟଗୁଡ଼ିକ ଅପେକ୍ଷା ଦ୍ରୁତ ଗତିରେ ଗତି କରୁଛି, ଲିମିଟର ପରେ ପ୍ରକ୍ରିୟାଗୁଡ଼ିକରେ ବିରତି ଆବଶ୍ୟକ କରେ। ଏପରି କରିବାରେ ବିଫଳ ହେଲେ କଏଲଟି ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ଭିତରକୁ ବହୁତ ଶୀଘ୍ର ଟାଣି ହୋଇପାରେ, ପଞ୍ଚିଂ ମେସିନ୍ ଏବଂ ଫର୍ମିଂ ରୋଲରଗୁଡ଼ିକୁ କ୍ଷତି ପହଞ୍ଚାଇବାର ଆଶଙ୍କା ରହିଛି। ଯେକୌଣସି ବିରତି ସମ୍ପୃକ୍ତ PLC କ୍ୟାବିନେଟ୍ ପ୍ରଦର୍ଶନରେ ଏକ ବିଜ୍ଞପ୍ତି ଟ୍ରିଗର କରିବ, ଯାହା କର୍ମଚାରୀମାନଙ୍କୁ ପ୍ରମ୍ପ୍ଟକୁ ସ୍ୱୀକାର କରି କାର୍ଯ୍ୟ ପୁନଃ ଆରମ୍ଭ କରିବାକୁ ଅନୁମତି ଦେବ।
ମାର୍ଗଦର୍ଶକ
ପ୍ରାଥମିକ ଉଦ୍ଦେଶ୍ୟ: ଷ୍ଟିଲ୍ କଏଲକୁ ମେସିନର କେନ୍ଦ୍ରରେଖା ସହିତ ସଠିକ୍ ଭାବରେ ସଂଯୁକ୍ତ କରାଯାଇଛି ବୋଲି ନିଶ୍ଚିତ କରେ, ଯାହା ମୋଡ଼ିବା, ବଙ୍କା ହେବା, ବର୍ସ୍ ଏବଂ ସମାପ୍ତ ଉତ୍ପାଦରେ ଡାଇମେନ୍ସନାଲ ଅସ୍ପଷ୍ଟତା ପରି ସମସ୍ୟାକୁ ଏଡାଏ। ଗାଇଡିଂ ରୋଲରଗୁଡ଼ିକୁ ପ୍ରବେଶ ବିନ୍ଦୁରେ ଏବଂ ଫର୍ମିଂ ମେସିନ୍ ମଧ୍ୟରେ ରଣନୀତିକ ଭାବରେ ରଖାଯାଇଛି। ଏହି ଗାଇଡିଂ ଡିଭାଇସଗୁଡ଼ିକୁ ନିୟମିତ ଭାବରେ କ୍ୟାଲିବ୍ରେଟ୍ କରିବା ଅତ୍ୟନ୍ତ ଜରୁରୀ, ବିଶେଷକରି ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ପରିବହନ କିମ୍ବା ଦୀର୍ଘ ସମୟ ବ୍ୟବହାର ପରେ। ପ୍ରେରଣ ପୂର୍ବରୁ, ଲିନବେର ଦଳ ଗାଇଡିଂ ପ୍ରସ୍ଥ ମାପ କରେ ଏବଂ ଏହି ସୂଚନାକୁ ବ୍ୟବହାରକାରୀ ମାନୁଆଲରେ ଅନ୍ତର୍ଭୁକ୍ତ କରେ, ଯାହା ଗ୍ରାହକମାନଙ୍କୁ ବିତରଣ ସମୟରେ ମେସିନ୍ କ୍ୟାଲିବ୍ରେଟ୍ କରିବାକୁ ଅନୁମତି ଦିଏ।
ଦ୍ୱିତୀୟ ଲେଭଲର (ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ସହିତ ସମାନ ବେସ୍ ଉପରେ ସେଟ୍)
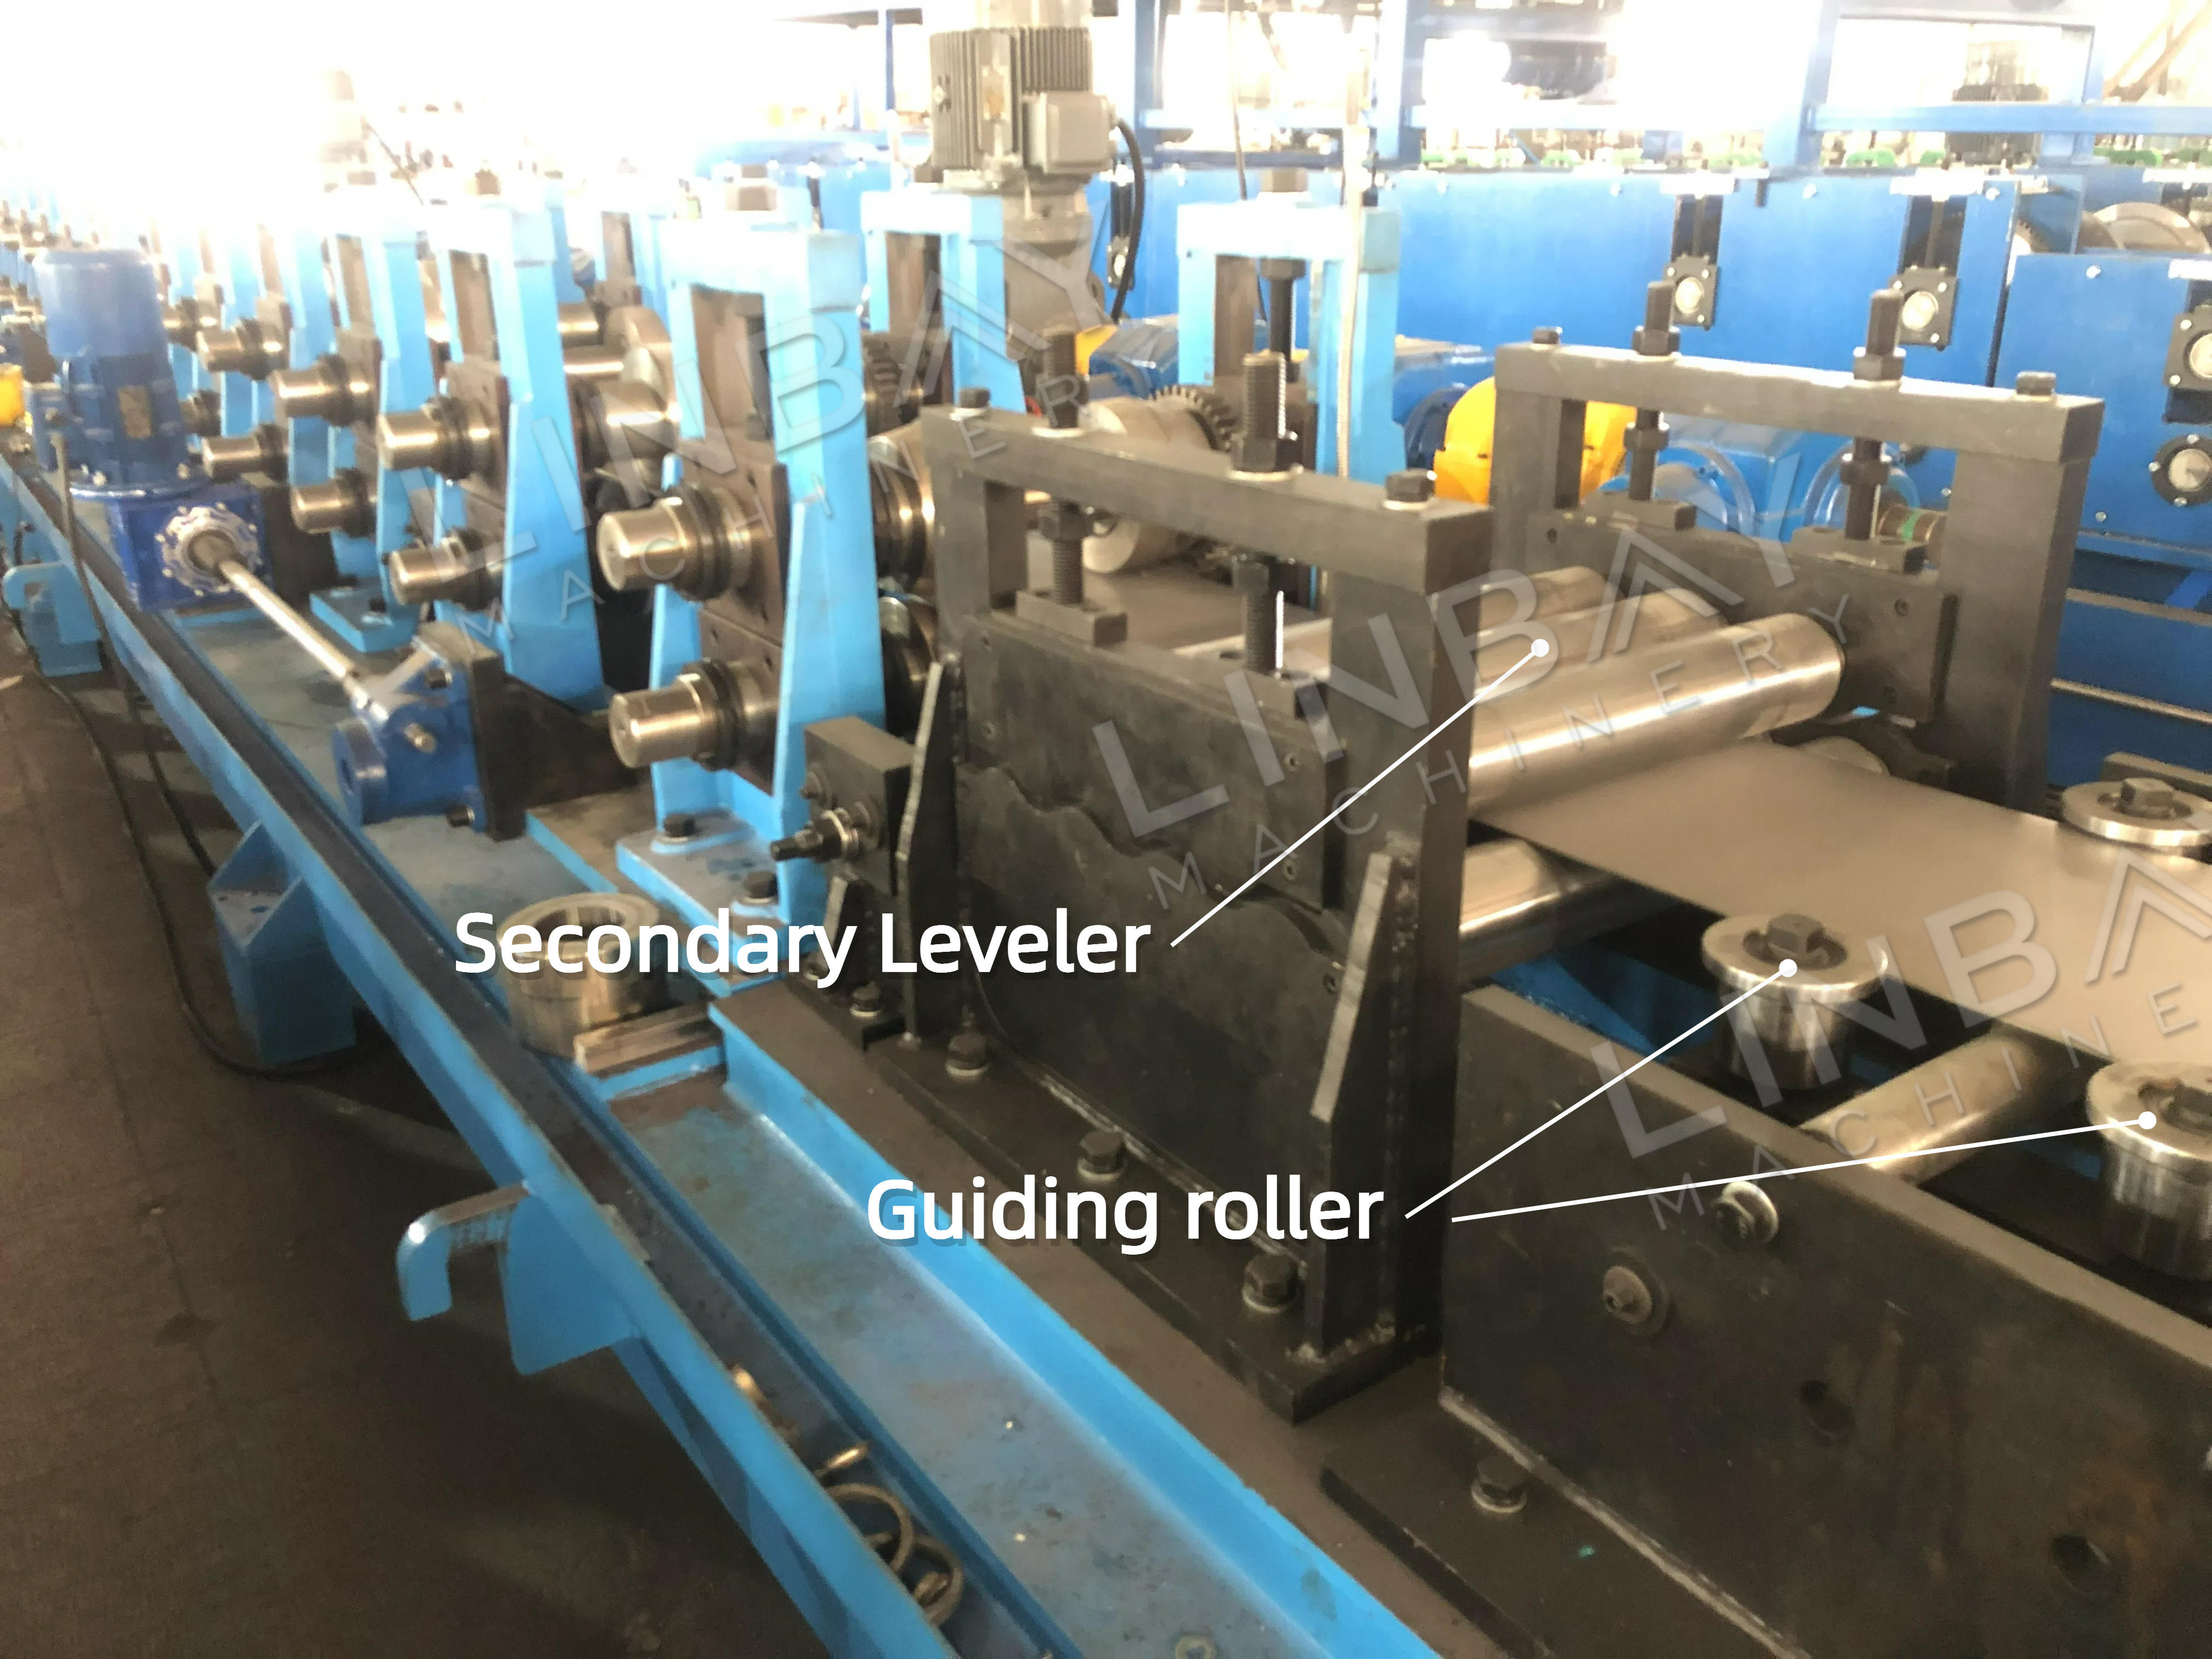
ଏକ ମସୃଣ କଏଲ ଫର୍ମିଂ ପରେ ଉତ୍କୃଷ୍ଟ ସିମ୍ ଆଲାଇନ୍ମେଣ୍ଟ ସୁନିଶ୍ଚିତ କରେ, ଯାହା ୱେଲ୍ଡିଂ ପ୍ରକ୍ରିୟାରେ ବହୁତ ସାହାଯ୍ୟ କରେ। ଦ୍ୱିତୀୟ ଲେଭଲିଂ ଲେଭଲିଂ ଗୁଣବତ୍ତା ଆହୁରି ଉନ୍ନତ କରିବାରେ ଏବଂ ପଞ୍ଚଡ୍ ପଏଣ୍ଟଗୁଡ଼ିକରେ ଚାପ ହ୍ରାସ କରିବାରେ ସାହାଯ୍ୟ କରେ। ଏକ ପରିପୂରକ ପଦକ୍ଷେପ ଭାବରେ, ଫର୍ମିଂ ମେସିନର ବେସ୍ ଉପରେ ଏହି ଲେଭଲରକୁ ସ୍ଥାପନ କରିବା ଏକ କମ ଖର୍ଚ୍ଚ ଏବଂ ଉପଯୁକ୍ତ ପଦ୍ଧତି ପ୍ରଦାନ କରେ।
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍
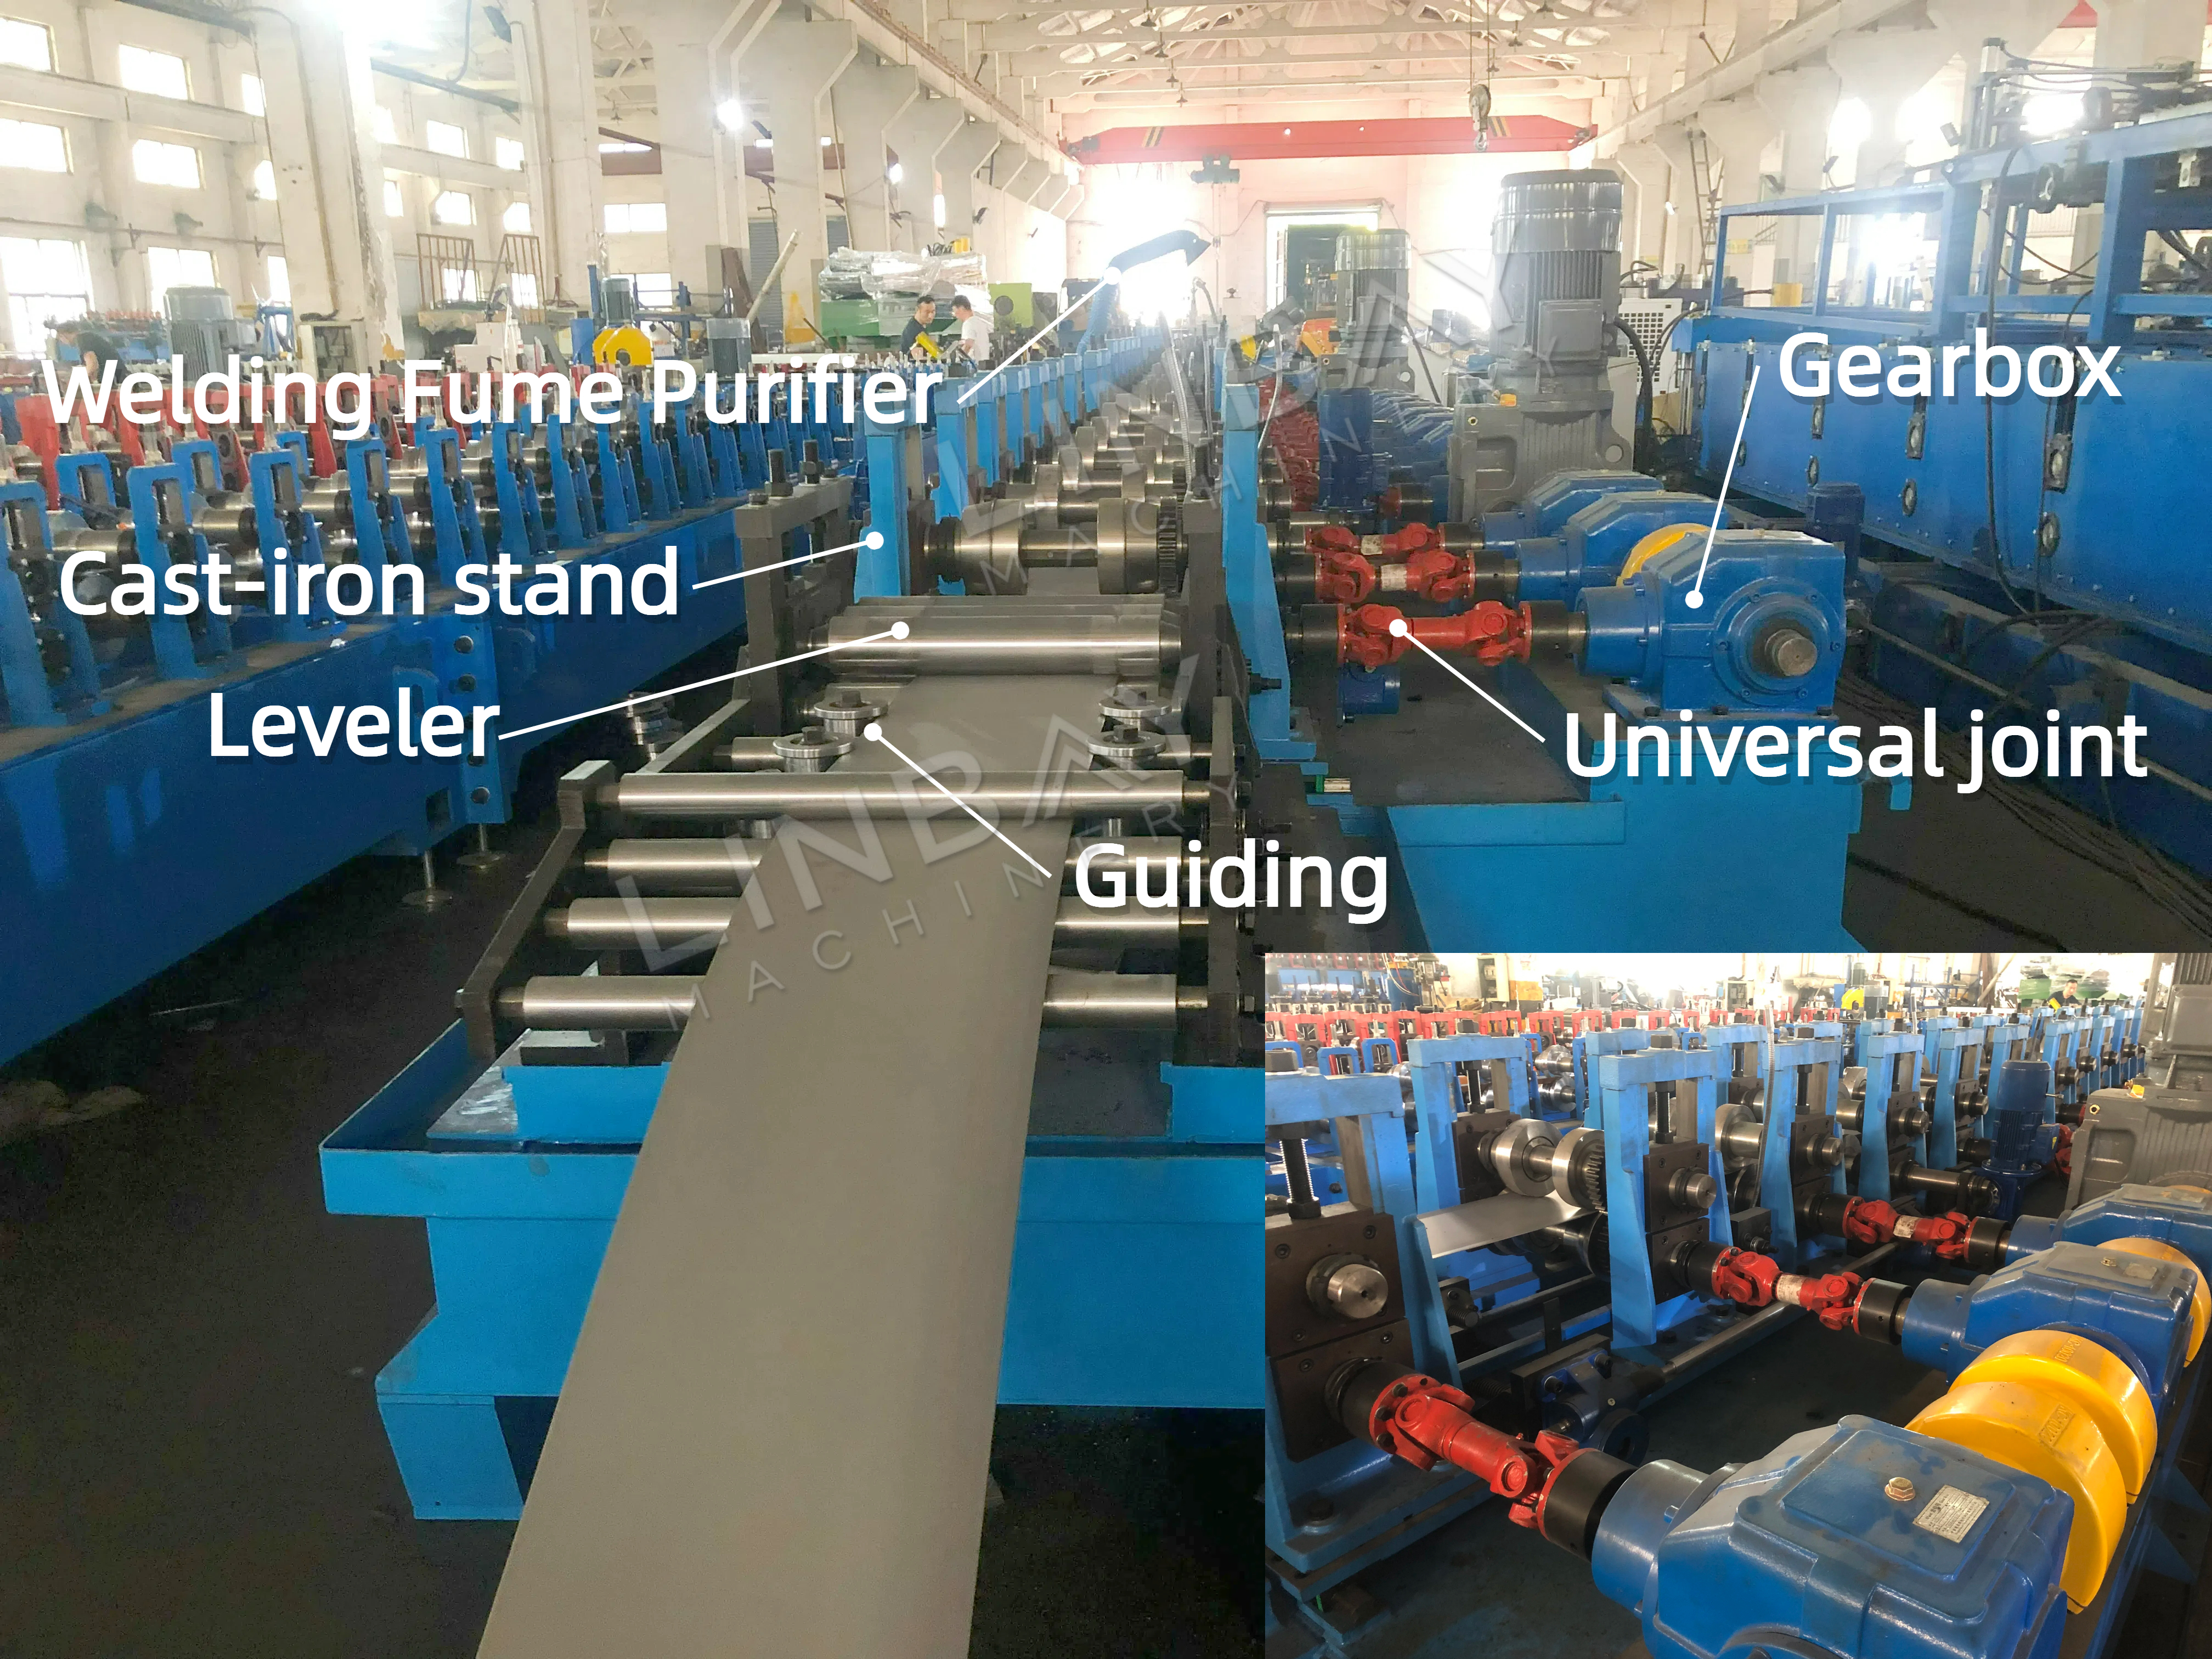
· ବହୁମୁଖୀ ଉତ୍ପାଦନ: ଏହି ଲାଇନ 50-100mm ପ୍ରସ୍ଥ ଏବଂ 100-200mm ଉଚ୍ଚତା ବିଶିଷ୍ଟ ବର୍ଗାକାର ଟ୍ୟୁବ୍ ତିଆରି କରିପାରିବ। (ଲିନବେ ଅନ୍ୟାନ୍ୟ ଆକାର ପରିସର ପାଇଁ କଷ୍ଟମାଇଜେସନ୍ ମଧ୍ୟ ପ୍ରଦାନ କରିପାରିବ।)
· ସ୍ୱୟଂଚାଳିତ ଆକାର ପରିବର୍ତ୍ତନ: PLC ସ୍କ୍ରିନରେ ଇଚ୍ଛିତ ଆକାର ସେଟ୍ ଏବଂ ନିଶ୍ଚିତ କରି, ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ଗାଇଡ୍ ରେଳ ସହିତ ପାର୍ଶ୍ଵବର୍ତ୍ତୀ ଭାବରେ ସଠିକ୍ ସ୍ଥାନକୁ ସ୍ଥାନାନ୍ତରିତ ହୁଏ, ସେହି ଅନୁସାରେ ଫର୍ମିଂ ପଏଣ୍ଟକୁ ଆଡଜଷ୍ଟ କରେ। ଏହି ସ୍ୱୟଂଚାଳିତତା ସଠିକତା ଏବଂ ସୁବିଧାକୁ ବୃଦ୍ଧି କରେ, ମାନୁଆଲ୍ ଆଡଜଷ୍ଟମେଣ୍ଟ ଏବଂ ସମ୍ବନ୍ଧିତ ଖର୍ଚ୍ଚର ଆବଶ୍ୟକତାକୁ ହ୍ରାସ କରେ।
· ପାର୍ଶ୍ଵ ଗତି ଚିହ୍ନଟକରଣ: ଏନକୋଡରଟି ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକର ପାର୍ଶ୍ଵ ଗତିକୁ ସଠିକ୍ ଭାବରେ ଟ୍ରାକ୍ କରେ ଏବଂ ତୁରନ୍ତ ଏହି ତଥ୍ୟକୁ PLC କୁ ରିଲେ କରେ, 1mm ସହନଶୀଳତା ମଧ୍ୟରେ ଗତି ତ୍ରୁଟିଗୁଡ଼ିକୁ ବଜାୟ ରଖେ।
· ସୁରକ୍ଷା ସୀମା ସେନ୍ସରଗୁଡ଼ିକ: ଗାଇଡ୍ ରେଳର ବାହାର ପାର୍ଶ୍ୱରେ ଦୁଇଟି ସୁରକ୍ଷା ସୀମା ସେନ୍ସର ସ୍ଥାନିତ ହୋଇଛି। ଭିତର ସେନ୍ସର ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକୁ ପରସ୍ପର ନିକଟତର ହେବାକୁ ବାରଣ କରେ, ଧକ୍କାକୁ ଏଡ଼ାଏ, ଯେତେବେଳେ ବାହ୍ୟ ସେନ୍ସର ନିଶ୍ଚିତ କରେ ଯେ ସେମାନେ ବହୁତ ଦୂରକୁ ନ ଯାଆନ୍ତି।
· ଦୃଢ଼ କାଷ୍ଟ-ଲୁହା ଫ୍ରେମ୍: କାଷ୍ଟ ଲୁହାରେ ତିଆରି ଏକ ସ୍ୱାଧୀନ ସିଧା ଫ୍ରେମ୍ ବିଶିଷ୍ଟ, ଏହି କଠିନ ଗଠନ ଉଚ୍ଚ-କ୍ଷମତା ଉତ୍ପାଦନ ଆବଶ୍ୟକତା ପାଇଁ ଆଦର୍ଶ।
· ଶକ୍ତିଶାଳୀ ଡ୍ରାଇଭ୍ ସିଷ୍ଟମ୍: ଗିଅରବକ୍ସ ଏବଂ ୟୁନିଭର୍ସାଲ୍ ଜଏଣ୍ଟ ଦୃଢ଼ ଶକ୍ତି ପ୍ରଦାନ କରନ୍ତି, ଯାହା 2mm ରୁ ଅଧିକ ଘନ କଏଲଗୁଡ଼ିକୁ ଆଗକୁ ବଢାଇବା ସମୟରେ କିମ୍ବା 20m/ମିନିଟ୍ ରୁ ଅଧିକ ବେଗରେ ଗଠନ କରିବା ସମୟରେ ସୁଗମ କାର୍ଯ୍ୟକୁ ସକ୍ଷମ କରିଥାଏ।
· ସ୍ଥାୟୀ ରୋଲର୍ସ: କ୍ରୋମ୍-ପ୍ଲେଟେଡ୍ ଏବଂ ତାପ-ଚିକିତ୍ସା କରାଯାଇଥିବା ଏହି ରୋଲରଗୁଡ଼ିକ କଳଙ୍କି ଏବଂ କ୍ଷୟକୁ ପ୍ରତିରୋଧ କରେ, ଯାହା ଦୀର୍ଘ ଜୀବନକାଳ ସୁନିଶ୍ଚିତ କରେ।
· ମୁଖ୍ୟ ମୋଟର: ମାନକ ବିନ୍ୟାସ ହେଉଛି 380V, 50Hz, 3-ଫେଜ୍, କଷ୍ଟମାଇଜେସନ୍ ପାଇଁ ବିକଳ୍ପ ଉପଲବ୍ଧ।
ଲେଜର ୱେଲ୍ଡ
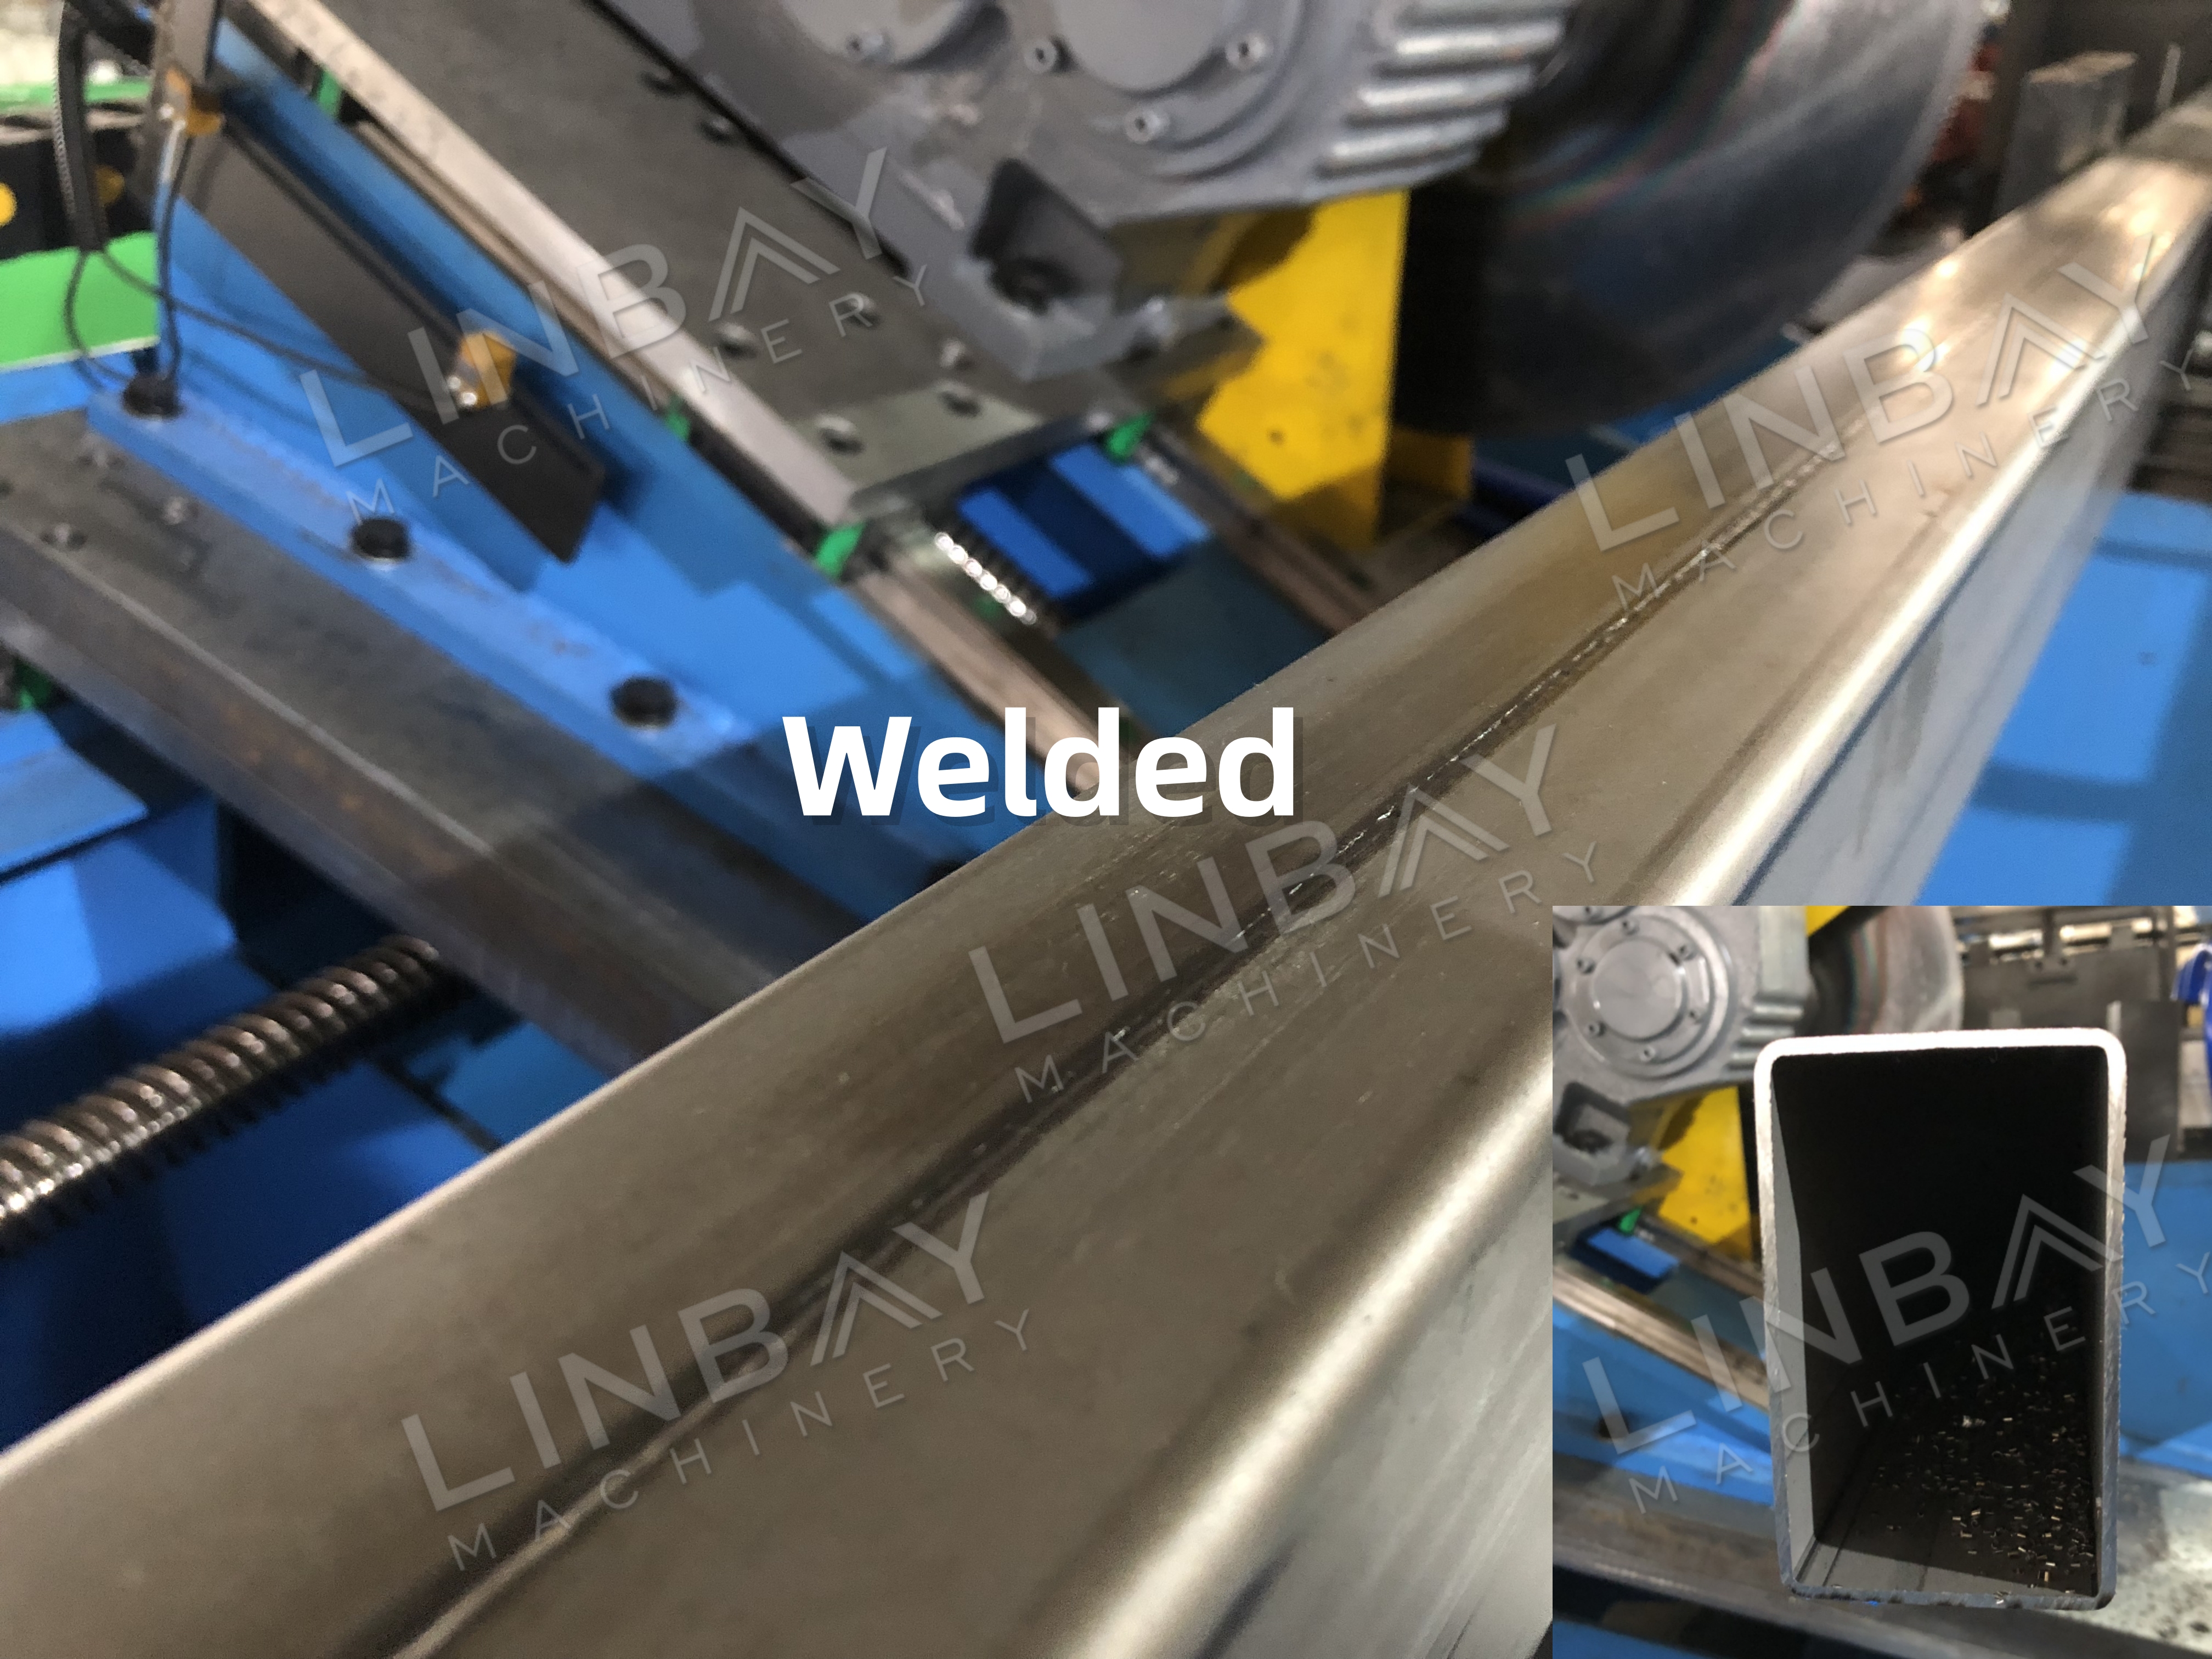
· ଉନ୍ନତ ଗୁଣବତ୍ତା ଏବଂ ସଠିକତା: ଉତ୍କୃଷ୍ଟ ସଠିକତା ଏବଂ ଏକ ଦୃଢ଼ ସଂଯୋଗ ପ୍ରଦାନ କରେ।
· ସଫା ଏବଂ ପଲିସ୍ ହୋଇଥିବା ସନ୍ଧି: ସନ୍ଧିରେ ଏକ ସଫା, ମସୃଣ ଶେଷ ସୁନିଶ୍ଚିତ କରେ।
ୱେଲ୍ଡିଂ ଧୂଆଁ ବିଶୋଧକ
• ଦୁର୍ଗନ୍ଧ ଏବଂ ଧୂଆଁ ନିୟନ୍ତ୍ରଣ: ୱେଲ୍ଡିଂ ସମୟରେ ଉତ୍ପନ୍ନ ହେଉଥିବା ଦୁର୍ଗନ୍ଧ ଏବଂ ଧୂଆଁକୁ ପ୍ରଭାବଶାଳୀ ଭାବରେ ଧରି ଏବଂ ଦୂର କରେ, ଏକ ସୁରକ୍ଷିତ କାରଖାନା ପରିବେଶ ସୁନିଶ୍ଚିତ କରେ ଏବଂ ଶ୍ରମିକଙ୍କ ସ୍ୱାସ୍ଥ୍ୟକୁ ସୁରକ୍ଷା ଦିଏ।
ଫ୍ଲାଇଙ୍ଗ୍ ସ’ କଟ୍
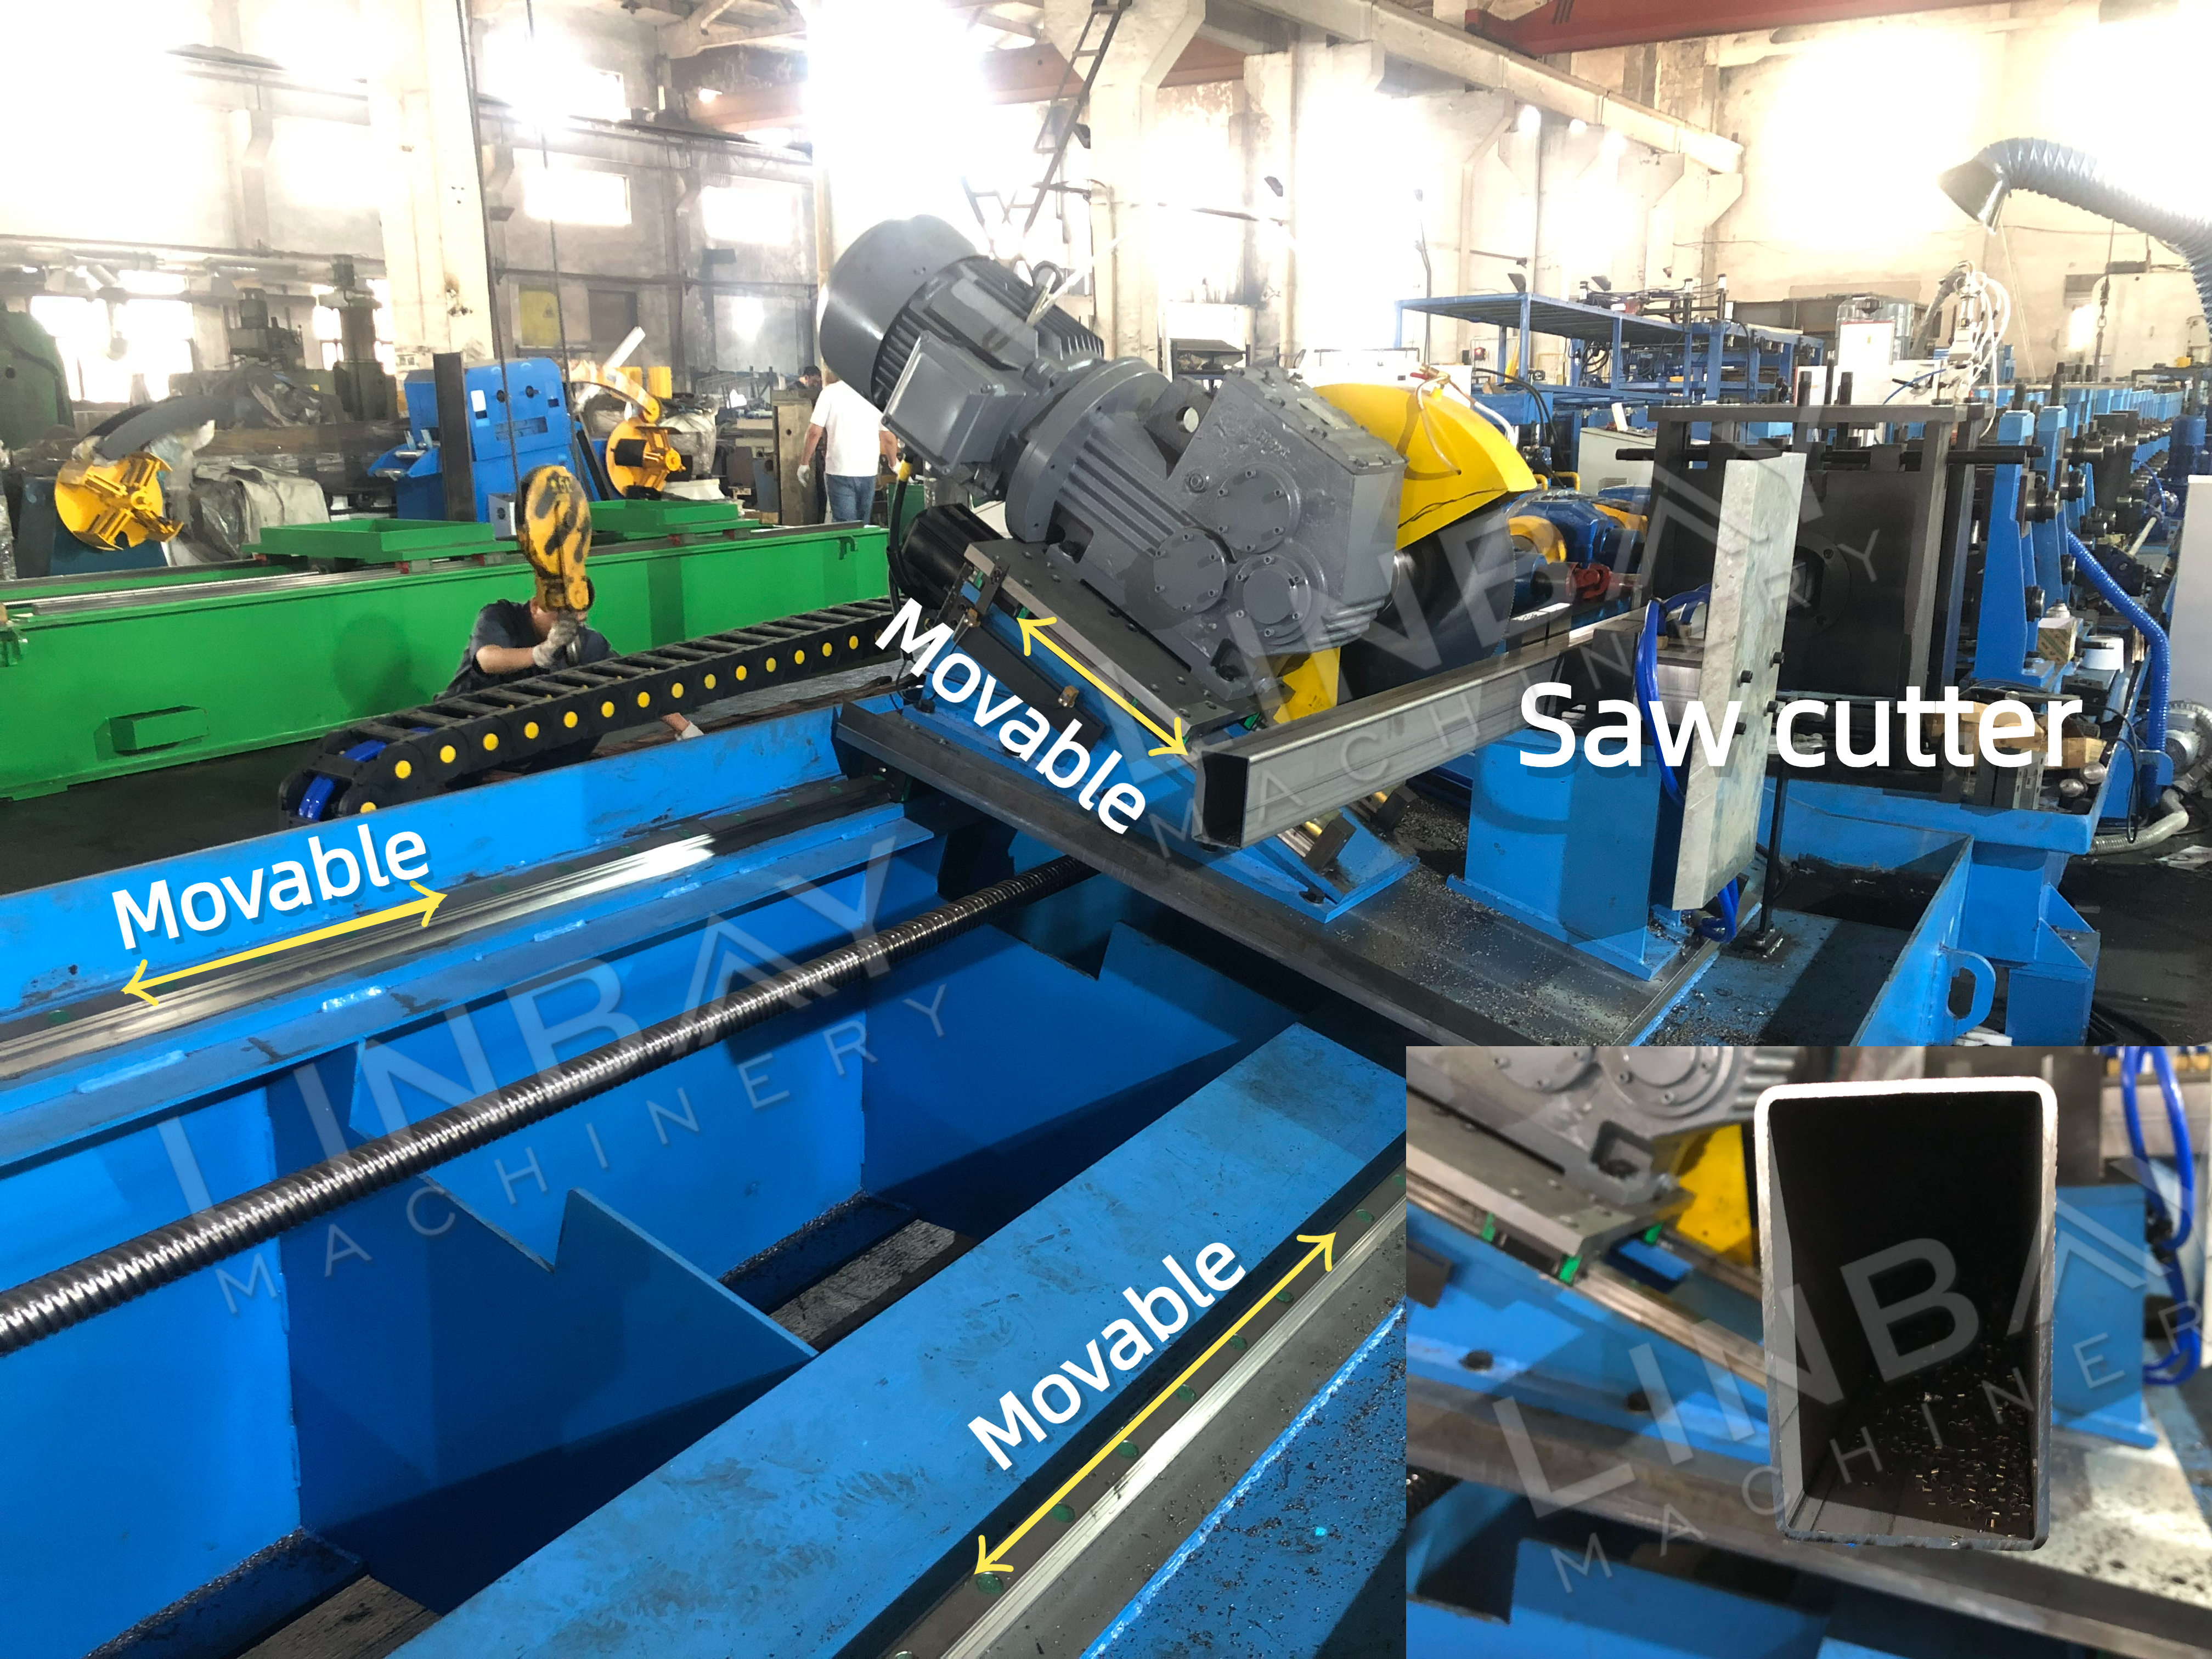
· ଫ୍ଲାଇଙ୍ଗ କଟ୍: କଟିଂ ୟୁନିଟ୍ କାର୍ଯ୍ୟ ସମୟରେ ରୋଲ୍ ଫର୍ମିଂ ମେସିନର ଗତି ସହିତ ସମନ୍ୱୟ କରେ, ଉତ୍ପାଦନ ଦକ୍ଷତା ଏବଂ ଆଉଟପୁଟ୍ ବୃଦ୍ଧି କରେ।
· ପ୍ରିସିସନ୍ କଟିଂ: ଏକ ସର୍ଭୋ ମୋଟର ଏବଂ ଗତି ନିୟନ୍ତ୍ରକ ସହିତ, କଟିଂ ୟୁନିଟ୍ ±1mm ସଠିକତା ବଜାୟ ରଖେ।
· କରତ ପଦ୍ଧତି: ବର୍ଗାକାର-ବନ୍ଦ ପ୍ରୋଫାଇଲର ଧାରଗୁଡ଼ିକୁ ବିକୃତ ନକରି ସଠିକ୍ କଟ୍ ପ୍ରଦାନ କରେ।
· ସାମଗ୍ରୀର ଦକ୍ଷତା: ପ୍ରତ୍ୟେକ କଟା ସର୍ବନିମ୍ନ ଅପଚୟ ସୃଷ୍ଟି କରେ, ଯାହା ସାମଗ୍ରୀ ଖର୍ଚ୍ଚ ହ୍ରାସ କରେ।
·ନମନୀୟ କାର୍ଯ୍ୟ: ବିଭିନ୍ନ ଆକାର ପାଇଁ ନିର୍ଦ୍ଦିଷ୍ଟ ବ୍ଲେଡ୍ ଆବଶ୍ୟକ କରୁଥିବା ଅନ୍ୟ କଟିଂ ପଦ୍ଧତି ପରି ନୁହେଁ, କରତ କଟା ଅନୁକୂଳନୀୟ, ବ୍ଲେଡ୍ ଉପରେ ଖର୍ଚ୍ଚ ସଞ୍ଚୟ ପ୍ରଦାନ କରେ।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ