

Profiel
De trapbalk speelt een cruciale rol inzware palletstellingenDit heeft een directe invloed op de sterkte en het draagvermogen van de gehele constructie.
Fabrikanten gebruiken doorgaans rolvormmachines met1,5-2 mm warmgewalst of koudgewalst staalom trapbalken te produceren. Om hun levensduur te verlengen en vervorming door de spanning in de staalrollen te voorkomen, wordt er gelast op de verbindingen van de staalrollen. Twee veelgebruikte lasprocessen in de industrie zijn:MIG-lasapparaat (zoals in dit geval) en laserlasapparaat.
Zowel MIG-lassen als laserlassen dragen bij aan de versterking van de structurele integriteit. Door de uitgebreide dekking van de verbindingen bij vollassen is de effectiviteit echter groter dan bij MIG-lassen. Klanten kunnen de lasmethode kiezen op basis van hun budget en de vereiste belasting van de stellingen.
Praktische casus - Belangrijkste technische parameters
Stroomschema
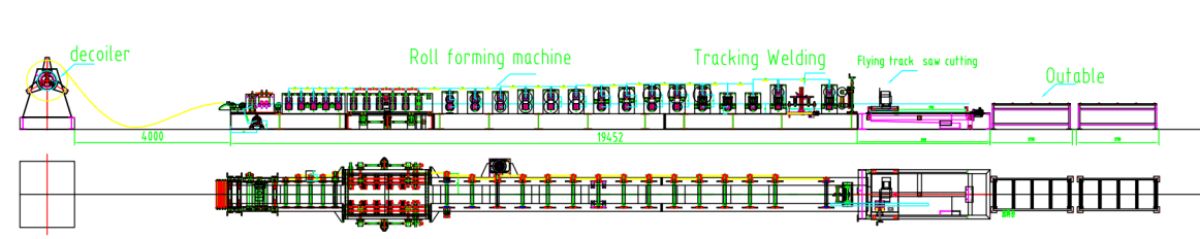
Handmatige afroller--Geleiding--Nivelleerder--Rolvormmachine--Vlieglasapparaat--Vliegzaag--Uitlooptafel
Belangrijkste technische parameters
1. Lijnsnelheid: 4-5 m/min, instelbaar
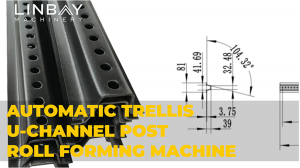
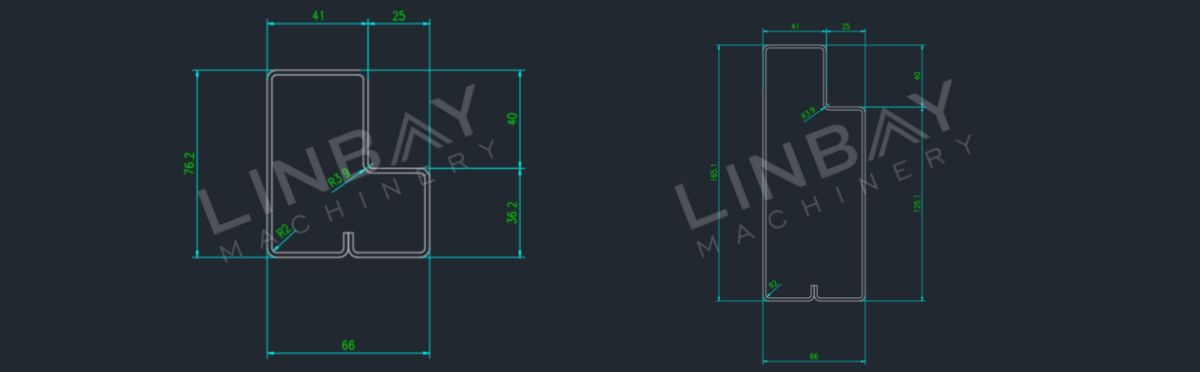
2. Profielen: Meerdere maten - dezelfde breedte van 66 mm en verschillende hoogtes van 76,2-165,1 mm
3. Materiaaldikte: 1,9 mm (in dit geval)
4. Geschikt materiaal: Warmgewalst staal, koudgewalst staal, gegalvaniseerd staal
5. Walsvormmachine: Gietijzeren constructie en kettingaandrijving.
6. Aantal vormingsstations: 26
7. Lassysteem: 2 lastoortsen, de rolvormer stopt niet tijdens het lassen.
8. Snijsysteem: Zaagsnijden, de rolvormer stopt niet tijdens het snijden.
9. Formaat wijzigen: Automatisch.
10. PLC-kast: Siemens-systeem.

Casusbeschrijving
Handmatige afroller
De handmatige afroller beschikt over eenreminrichtingOntworpen om de uitzettingsspanning van de kern aan te passen binnen het bereik van φ490-510 mm, waardoor een soepele afwikkeling wordt gegarandeerd. Gezien het gebruik van een stalen spoel van 1,9 mm, bestaat het risico dat deze tijdens het afwikkelen plotseling openspringt.Om deze veiligheidsproblemen aan te pakkenOm dit probleem aan te pakken, wordt een persarm geïnstalleerd om de stalen rol stevig op zijn plaats te houden, terwijl beschermende stalen bladen worden toegevoegd om te voorkomen dat de rol wegglijdt. Dit ontwerp biedt niet alleen een kosteneffectieve oplossing, maar geeft ook prioriteit aan de veiligheid tijdens het afwikkelproces.
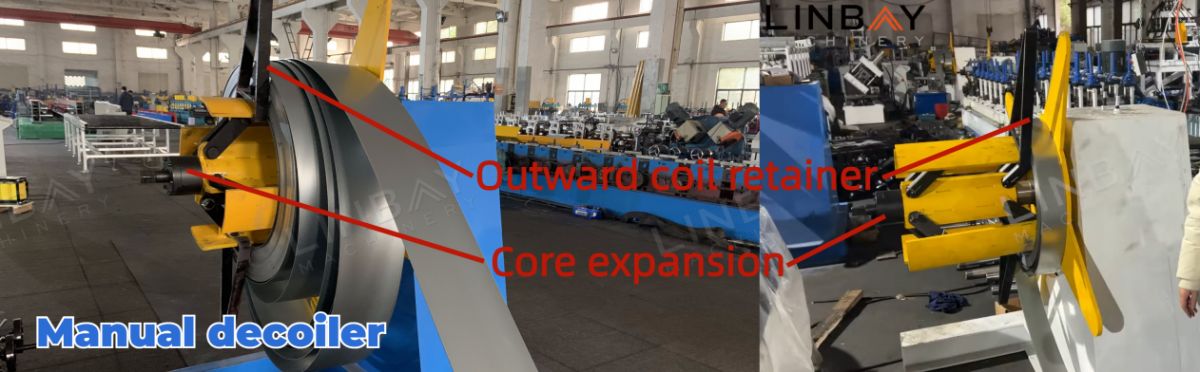
De handmatige afroller heeftgeen stroomVoor hogere productiecapaciteitsbehoeften bieden we een optionele oplossing.hydraulische afrolleraangedreven door een hydraulisch station.
Begeleiding en digitale weergave
Geleidingsrollen spelen een cruciale rol bij het handhaven van de uitlijning tussen de staalrol en de machines, waardoor vervorming van de stapbalk wordt voorkomen en ze bijdragen aan het rolvormingsproces.Voorkom terugvervorming van het staal. De rechtheidDe positie van de stapbalk is cruciaal voor de productkwaliteit en heeft invloed op het draagvermogen van het gehele stellingsysteem. Geleidingsrollen zijn strategisch geplaatst, niet alleen aan het begin van de rolvormmachine, maar ookop verschillende punten langs de gehele rolvormlijnwaardoor een nauwkeurige uitlijning gedurende het gehele productieproces wordt gewaarborgd.
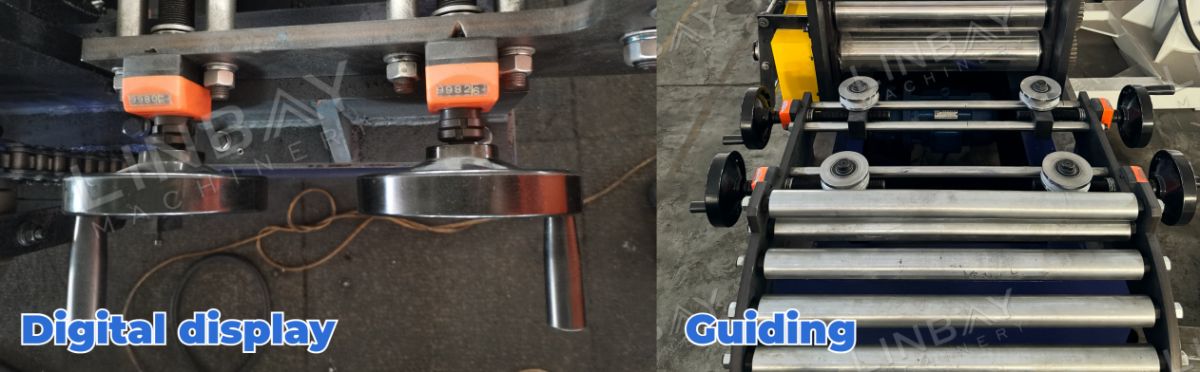
Digitale beeldschermen maken het mogelijkde handige opnamevan de juiste positie van de geleidingsrollen. Enmetingen van de afstandDe afstanden van elke geleidingsrol tot de linker- en rechterrand van de rolvormmachine worden in de handleiding vastgelegd. Dit maakt eenvoudige aanpassingen mogelijk op basis van deze gegevens, zelfs als er tijdens transport of productie kleine verschuivingen optreden.
Nivelleermachine
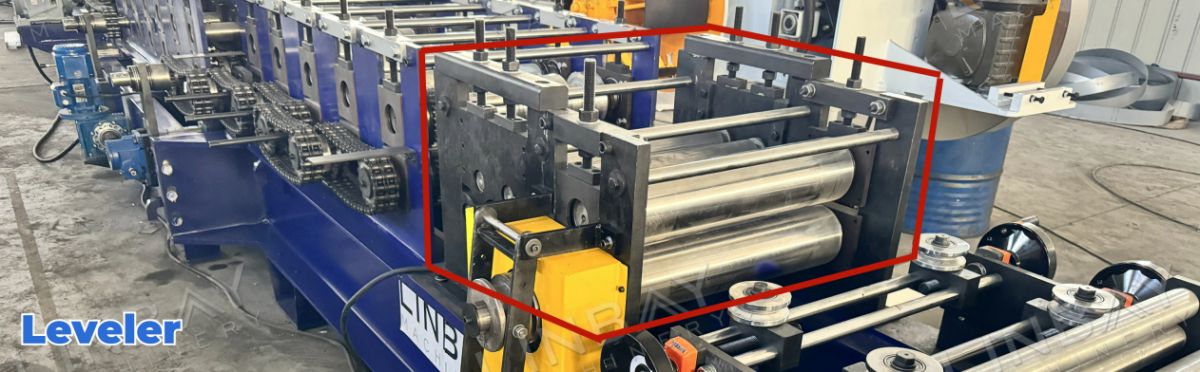
Vervolgens gaat de stalen rol de nivelleermachine in. Gezien de dikte van 1,9 mm is het van essentieel belang omVerwijder eventuele krommingen in de staalrol.waardoor de vlakheid en paralleliteit worden verbeterd, wat de kwaliteit van de trapbalk ten goede komt. Uitgerust met 3 bovenste en 4 onderste nivelleerrollen, bereikt de nivelleermachine dit doel efficiënt en zorgt zo voor optimale vlakheid en paralleliteit voor het daaropvolgende walsvormingsproces.
Walsvormmachine
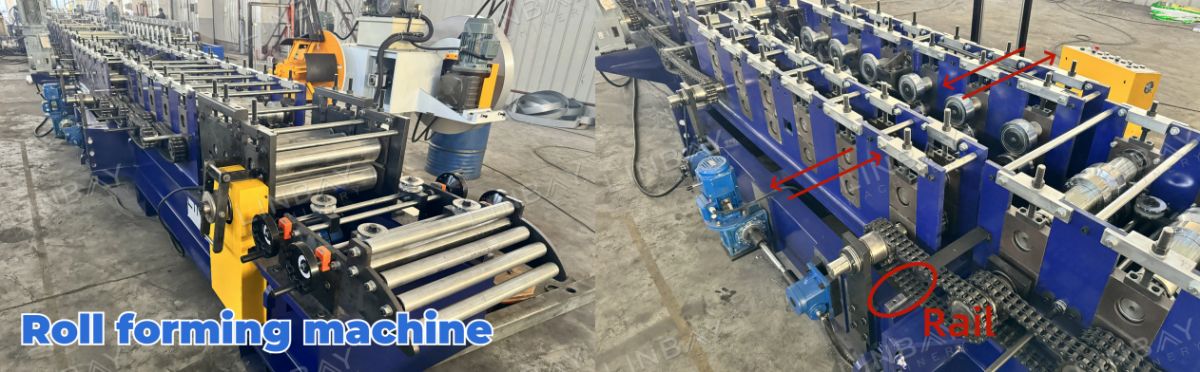
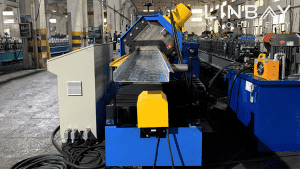
Het hart van de gehele productielijn wordt gevormd door de rolvormmachine. Uitgerust met een variabele snelheidsregeling via een frequentieregelaar van Yaskawa (een Japans merk), biedt de machine een veelzijdig snelheidsbereik van 0 tot 10 m/min, waardoor aanpassing aan diverse productiebehoeften gegarandeerd is. Met 26 vormstations maakt de machine gebruik van...een wandpaneelconstructie en een kettingaandrijfsysteemDe rolvormmachine is met uiterste precisie ontworpen om het vormproces uiterst efficiënt te maken. Dankzij de geavanceerde technologie en het robuuste ontwerp vormt de machine de hoeksteen van kwaliteit en productiviteit binnen de productielijn.
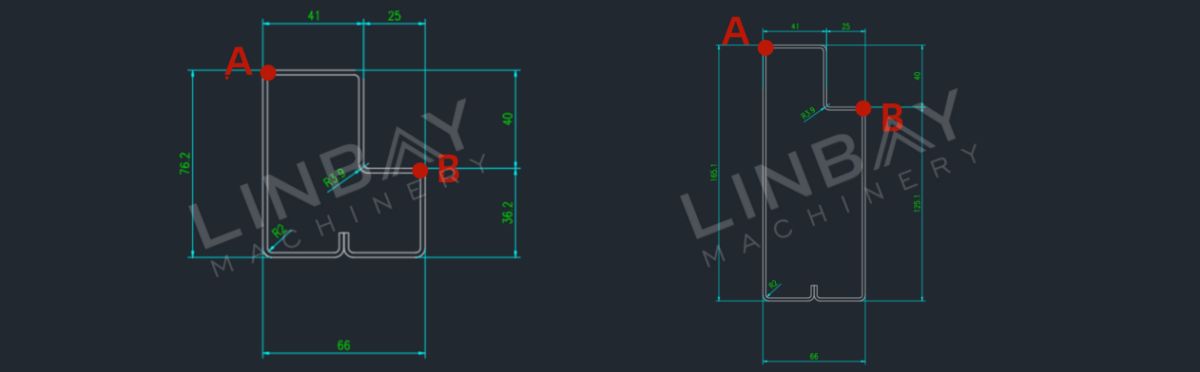
In staat om te producerenVerkrijgbaar in verschillende maten, met een breedte van 66 mm en een hoogte variërend van 76,2 tot 165,1 mm.Dit systeem biedt flexibiliteit in de output. Na het invoeren van de gewenste bodembreedte en -hoogte in de PLC-besturingskast, passen de vormstations zich automatisch aan de precieze posities aan en wijzigen ze de gewenste vorm.belangrijke vormingspunten (A- en B-punten)waardoor maatwijzigingen in ongeveer 10 minuten mogelijk zijn. Hoogteaanpassingen corresponderen met variaties in de belangrijkste vormpunten (A- en B-punten), waardoor de productie van trapbalken met verschillende hoogtes mogelijk is.
Gcr15, een chroomhoudend staal met een hoog koolstofgehalte dat bekendstaat om zijn hardheid en slijtvastheid, wordt gebruikt voor de vormrollen. Om de duurzaamheid te vergroten, worden de rollen verchroomd. Daarnaast ondergaan de assen, gemaakt van 40Cr-materiaal, een warmtebehandeling, wat de sterkte verhoogt en een robuuste constructie garandeert.
Vliegende MIG-lasser
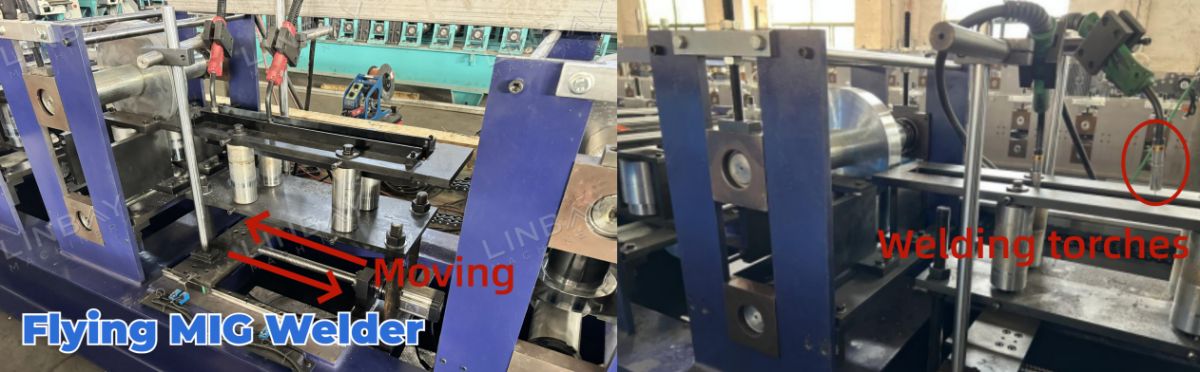
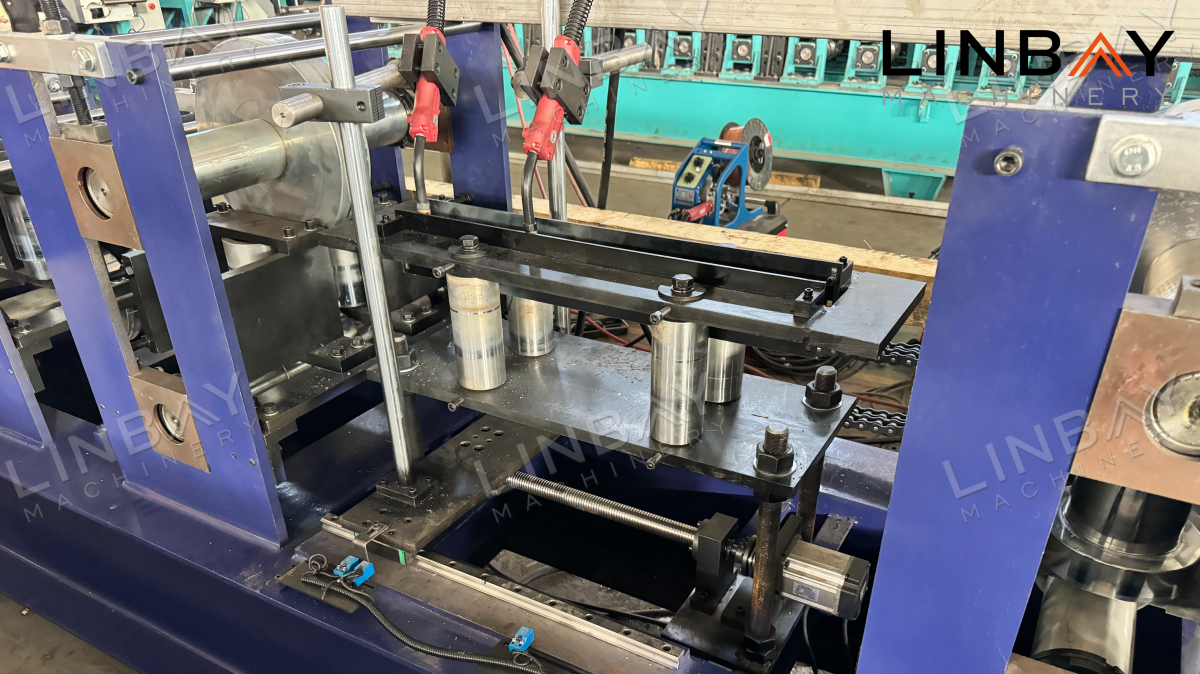
Om de levensduur van de trapbalk te verlengen en delaminatie bij de staalrolverbindingen te voorkomen, wordt er bij de verbindingen van de staalrollen in een puntpatroon gelast. De afstand tussen de punten is instelbaar volgens de wensen van de klant. Daarnaast zijn er twee lastoortsen geïnstalleerd om de lijnsnelheid te verhogen. Deze toortsenkan gelijktijdig met de rolvormingssnelheid bewegenwaardoor de rolvormmachine continu in bedrijf blijft.
Vliegzaagsnijden
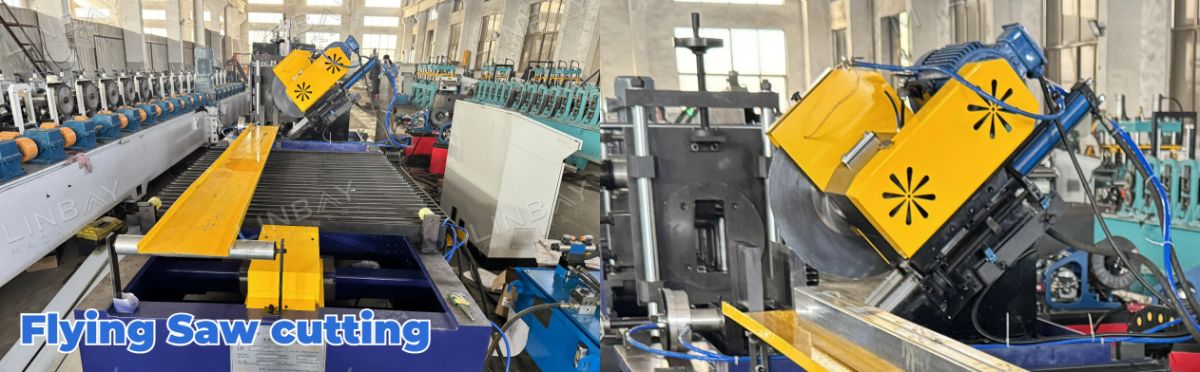
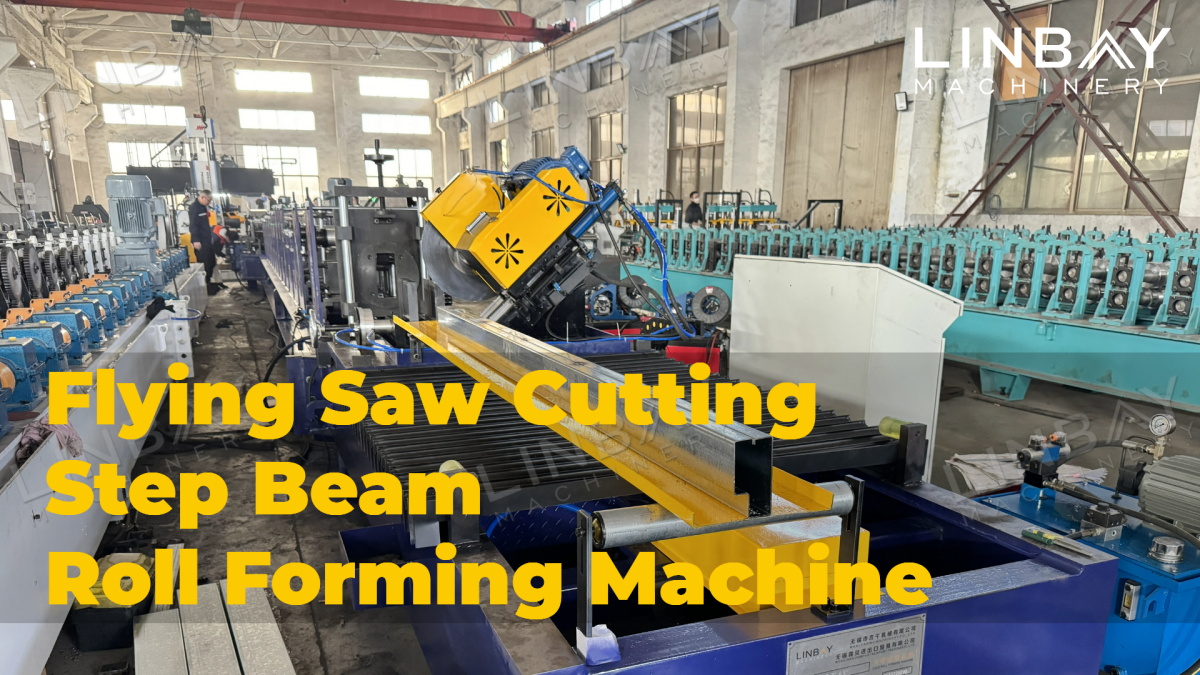
Na het walsen wordt de trapbalk naar de snijmachine geleid, waar een zaagmachine wordt gebruikt vanwege de gesloten vorm van de trapbalk. Speciale zaagbladen garanderen een hoge precisie en hardheid.een koelsproeierHet beschermt de zaagbladen en verlengt hun levensduur. Hoewel de zaagsnelheid lager is dan bij hydraulisch knippen,Een mobiele functie is ingebouwd om te synchroniseren met de productiesnelheid van de rolvormmachine.waardoor een ononderbroken werking gegarandeerd is. Bovendien zorgt de zaagmachine voor minimale afvalproductie tijdens het vervangen van staalrollen en het zagen van profielen.
Encoder & PLC
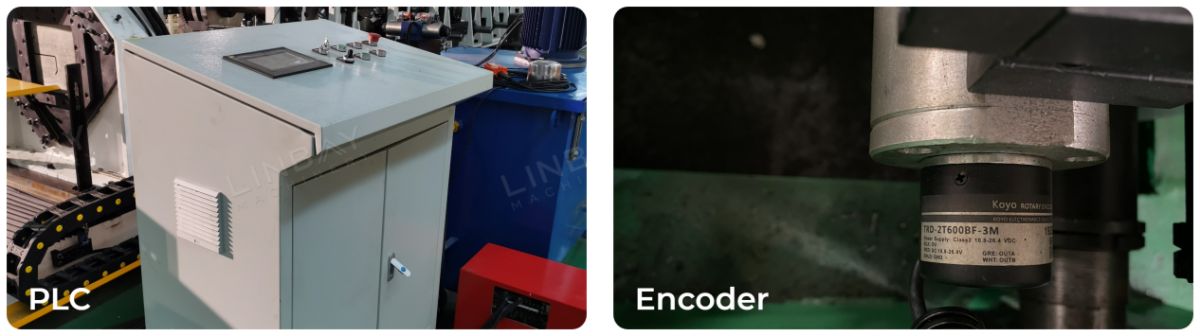
In de rolvormmachine zet een Japanse Koyo-encoder de gemeten spoellengte nauwkeurig om in een elektrisch signaal, dat vervolgens naar de PLC-besturingskast wordt verzonden. Een bewegingscontroller, ondergebracht in de elektrische besturingskast, zorgt voor een naadloze acceleratie en deceleratie tijdens de voorwaartse en achterwaartse beweging van de snijmachine, waardoor een nauwkeurige snijlengte wordt bereikt. Dit nauwkeurige besturingsmechanisme garandeert stabiele en gladde lasnaden, voorkomt scheuren in de trapvormige balken en zorgt voor een stabiele productie van hoge kwaliteit. Operators kunnen eenvoudig de productiesnelheid, productieafmetingen, snijlengte en meer beheren via het PLC-scherm. Bovendien beschikt de PLC-besturingskast over een geheugenfunctie voor veelgebruikte parameters en biedt deze bescherming tegen overbelasting, kortsluiting en faseverlies, wat de bedrijfszekerheid en veiligheid waarborgt.
De taal op het PLC-scherm kan worden aangepast aan de wensen van de klant.
Hydraulisch station
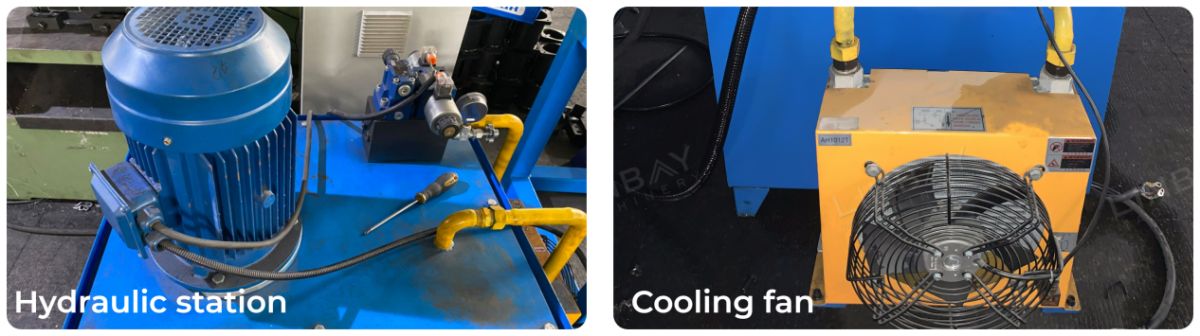
Ons hydraulisch station is voorzien van een elektrische koelventilator voor efficiënte warmteafvoer, wat zorgt voor een langdurige en betrouwbare werking met een laag uitvalpercentage.
Garantie
Bij verzending wordt de leverdatum vermeld op het stalen naamplaatje. Dit geeft recht op twee jaar garantie op de gehele productielijn en vijf jaar garantie op de rollen en assen.
1. Afroller

2. Voeding

3. Ponsen

4. Walsvormstanden

5. Aandrijfsysteem

6. Snijsysteem

Anderen

Buitentafel