

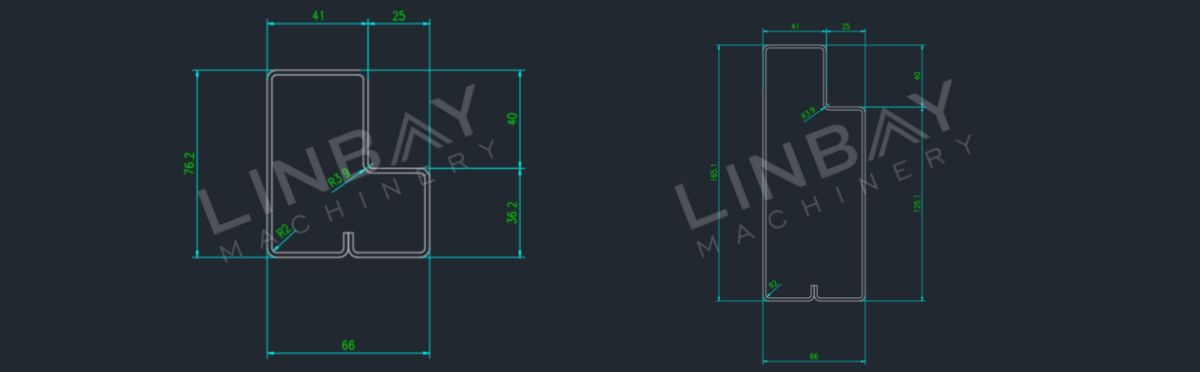
Profilo
La trave a gradini svolge un ruolo vitale insistemi di scaffalatura per pallet per carichi pesanti, influenzando direttamente la resistenza e la capacità portante dell'intera struttura.
I produttori in genere utilizzano macchine formatrici a rulli conAcciaio laminato a caldo o a freddo da 1,5-2 mmper produrre travi a gradini. Per aumentarne la durata e prevenire la deformazione causata dalla tensione delle bobine di acciaio, la saldatura viene applicata alle giunzioni delle bobine di acciaio. Due processi di saldatura comuni impiegati nell'industria sonoSaldatrice MIG (come in questo caso) e saldatrice laser completa.
Sia la saldatura MIG che la saldatura laser completa contribuiscono a rafforzare l'integrità strutturale. Tuttavia, grazie alla copertura completa dei giunti, la saldatura completa risulta più efficace rispetto alla saldatura MIG. I clienti possono scegliere il metodo di saldatura in base al budget e ai requisiti di carico del rack.
Caso reale - Principali parametri tecnici
Diagramma di flusso
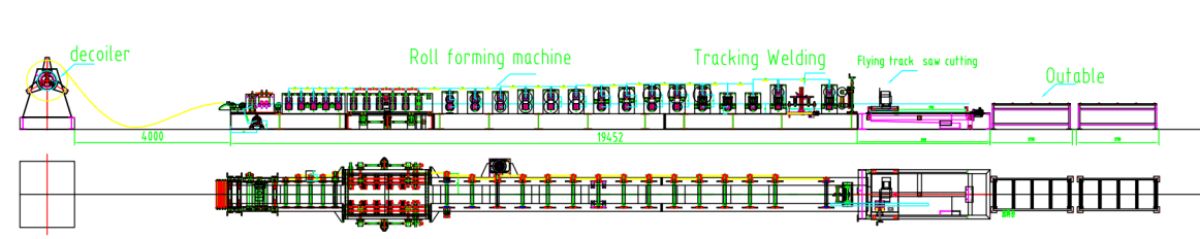
Svolgitore manuale - Guida - Livellatrice - Macchina profilatrice - Saldatrice volante - Taglio con sega volante - Tavolo di uscita
Principali parametri tecnici
1. Velocità della linea: 4-5 m/min, regolabile
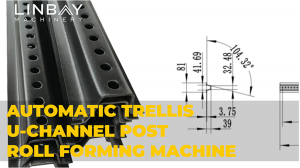
2. Profili: Diverse dimensioni - stessa larghezza di 66 mm e diverse altezze da 76,2 a 165,1 mm.
3. Spessore del materiale: 1,9 mm (in questo caso)
4. Materiale adatto: acciaio laminato a caldo, acciaio laminato a freddo, acciaio zincato
5. Macchina profilatrice: struttura in ghisa e sistema di trasmissione a catena.
6. Numero di stazioni di formazione: 26
7. Sistema di saldatura: 2 torce di saldatura, la profilatrice non si ferma durante la saldatura.
8. Sistema di taglio: Taglio a sega, la profilatrice non si ferma durante il taglio.
9. Cambio taglia: Automatico.
10. Armadio PLC: sistema Siemens.

Descrizione di un caso reale
Svolgitore manuale
Lo svolgitore manuale è dotato di undispositivo di frenaturaProgettato per regolare la tensione di espansione del nucleo nell'intervallo φ490-510 mm, garantendo operazioni di svolgimento fluide. Dato l'utilizzo di una bobina in acciaio da 1,9 mm, sussiste il rischio di un'apertura improvvisa durante lo svolgimento.Per affrontare questo problema di sicurezzaPer ovviare a questo problema, è stato installato un braccio di pressatura per tenere saldamente in posizione la bobina di acciaio, mentre delle lame protettive in acciaio sono state aggiunte per impedire lo slittamento della bobina. Questa soluzione non solo offre un risparmio sui costi, ma privilegia anche la sicurezza durante il processo di svolgimento.
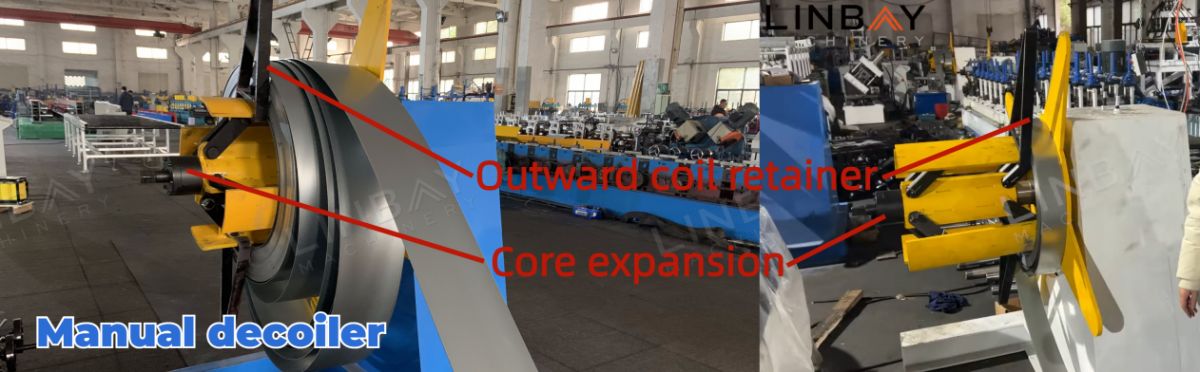
Lo svolgitore manuale hanessuna alimentazione. Per esigenze di maggiore capacità produttiva, forniamo un'opzionesvolgitore idraulicoalimentato da una centrale idraulica.
Guida e display digitale
I rulli di guida svolgono un ruolo cruciale nel mantenere l'allineamento tra la bobina di acciaio e le macchine, prevenendo così la distorsione della trave a gradini e partecipando al processo di formatura a rulli perprevenire la deformazione di rimbalzo dell'acciaio. La rettilineitàdella trave a gradini è fondamentale per la qualità del prodotto e influisce sulle prestazioni di carico dell'intero sistema di scaffalatura. I rulli di guida sono posizionati strategicamente non solo all'inizio della macchina formatrice a rulli ma anchein vari punti lungo l'intera linea di profilaturagarantendo un allineamento preciso durante tutto il processo produttivo.
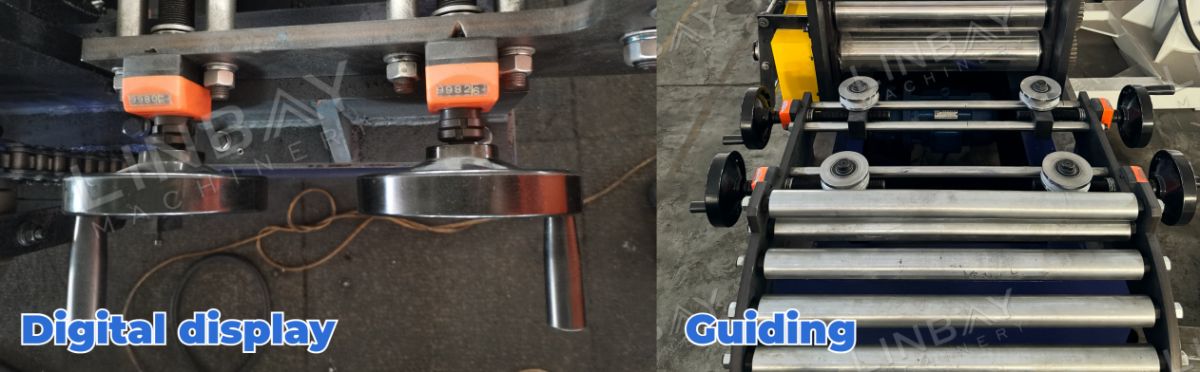
I dispositivi di visualizzazione digitale facilitanola comoda registrazionedella corretta posizione dei rulli di guida. Emisurazioni della distanzaLe distanze da ciascun rullo di guida ai bordi sinistro e destro della macchina profilatrice sono registrate nel manuale, consentendo facili regolazioni basate su questi dati anche in caso di lievi spostamenti durante il trasporto o la produzione.
Livellatore
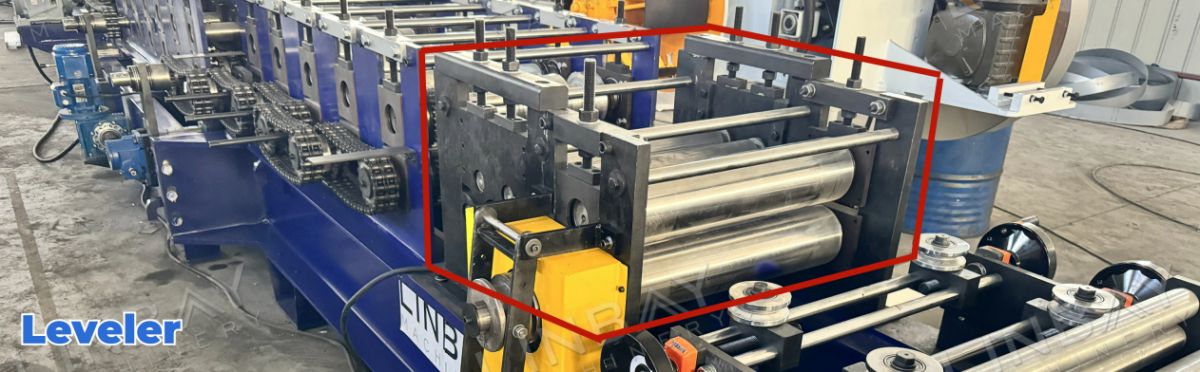
Successivamente, la bobina di acciaio procede nel livellatore. Dato il suo spessore di 1,9 mm, è imperativoeliminare qualsiasi curvatura presente nella bobina di acciaioIn tal modo, la raddrizzatrice migliora la planarità e il parallelismo, garantendo la qualità della trave a gradini. Dotata di 3 rulli di livellamento superiori e 4 inferiori, la raddrizzatrice raggiunge efficacemente questo obiettivo, assicurando planarità e parallelismo ottimali per il successivo processo di profilatura a rulli.
Macchina profilatrice
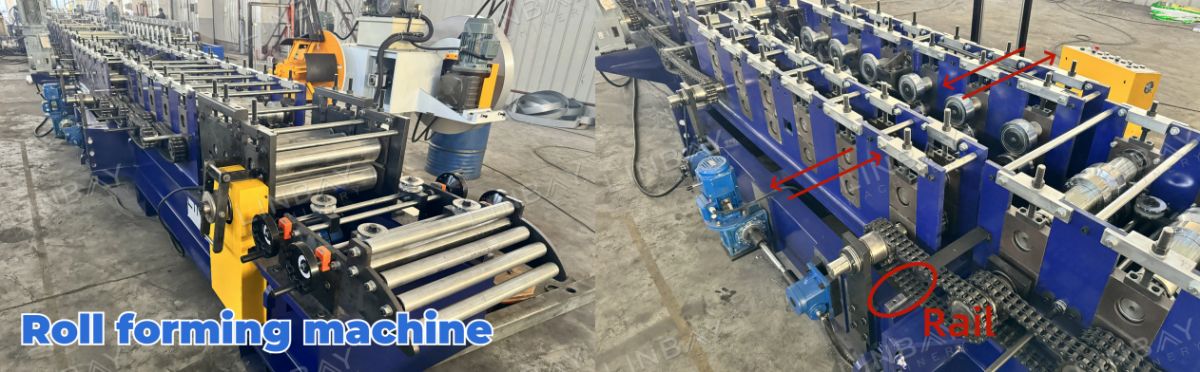
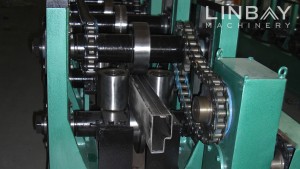
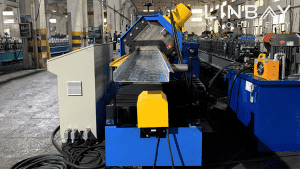
Al centro dell'intera linea di produzione si trova la macchina profilatrice. Dotata di controllo della velocità variabile facilitato da un inverter Yaskawa (marca giapponese), la macchina offre una gamma di velocità versatile da 0 a 10 m/min, garantendo adattabilità a diverse esigenze di produzione. Dispone di 26 stazioni di formatura, utilizzauna struttura a pannelli murali e un sistema di trasmissione a catenaProgettata meticolosamente per garantire precisione ed efficienza nel processo di formatura, la macchina profilatrice, grazie alla sua tecnologia all'avanguardia e al design robusto, rappresenta un elemento fondamentale per la qualità e la produttività della linea di produzione.
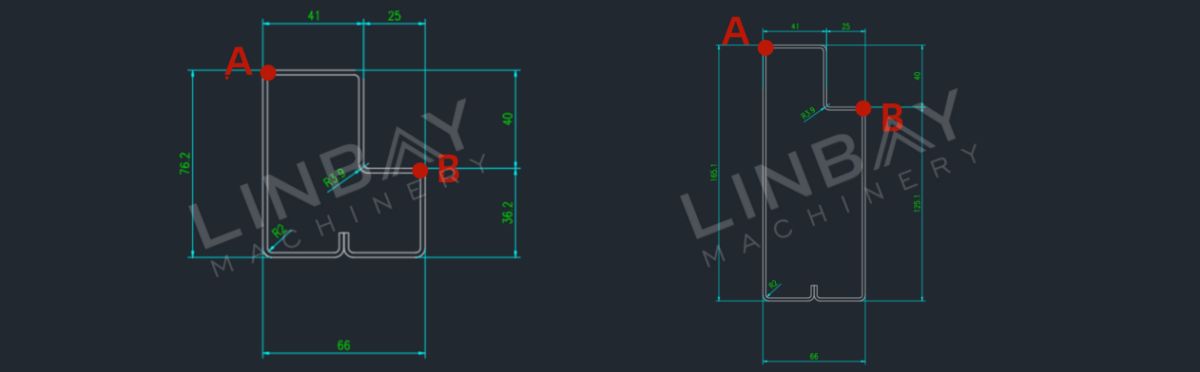
In grado di produrrevarie misure, con una larghezza di 66 mm e un'altezza che varia da 76,2 a 165,1 mm, questo sistema offre flessibilità in uscita. Dopo aver inserito la larghezza e l'altezza di base desiderate nel quadro di controllo PLC, le stazioni di formatura si regolano automaticamente in posizioni precise e modificanoPunti chiave di formazione (punti A e B), facilitando i cambi di dimensione in circa 10 minuti. Le regolazioni in altezza corrispondono alle variazioni nei punti chiave di formatura (punti A e B), consentendo la produzione di travi a gradini di diverse altezze.
Il Gcr15, un acciaio ad alto tenore di carbonio e cromo, rinomato per la sua durezza e resistenza all'usura, viene utilizzato per la realizzazione dei rulli di formatura. Per aumentarne la durata, i rulli sono sottoposti a cromatura. Inoltre, gli alberi realizzati in acciaio 40Cr vengono sottoposti a trattamento termico, che ne migliora la resistenza e garantisce una costruzione robusta.
Saldatore MIG volante
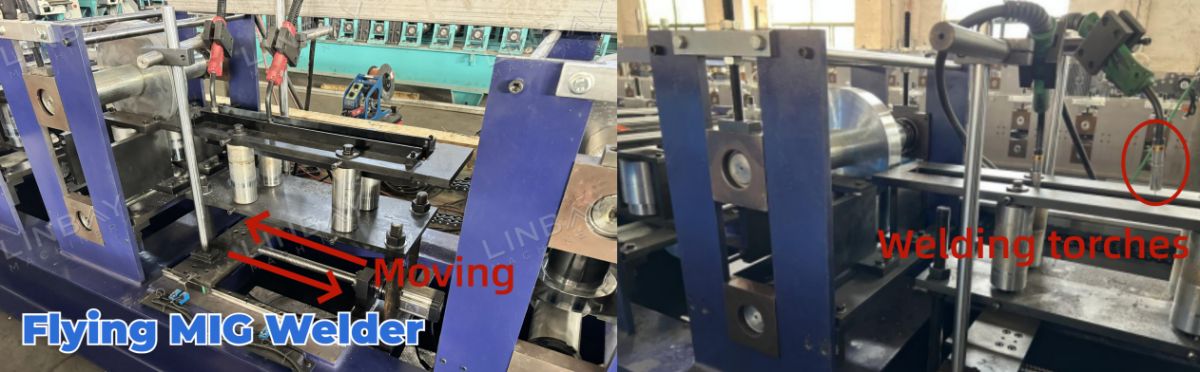
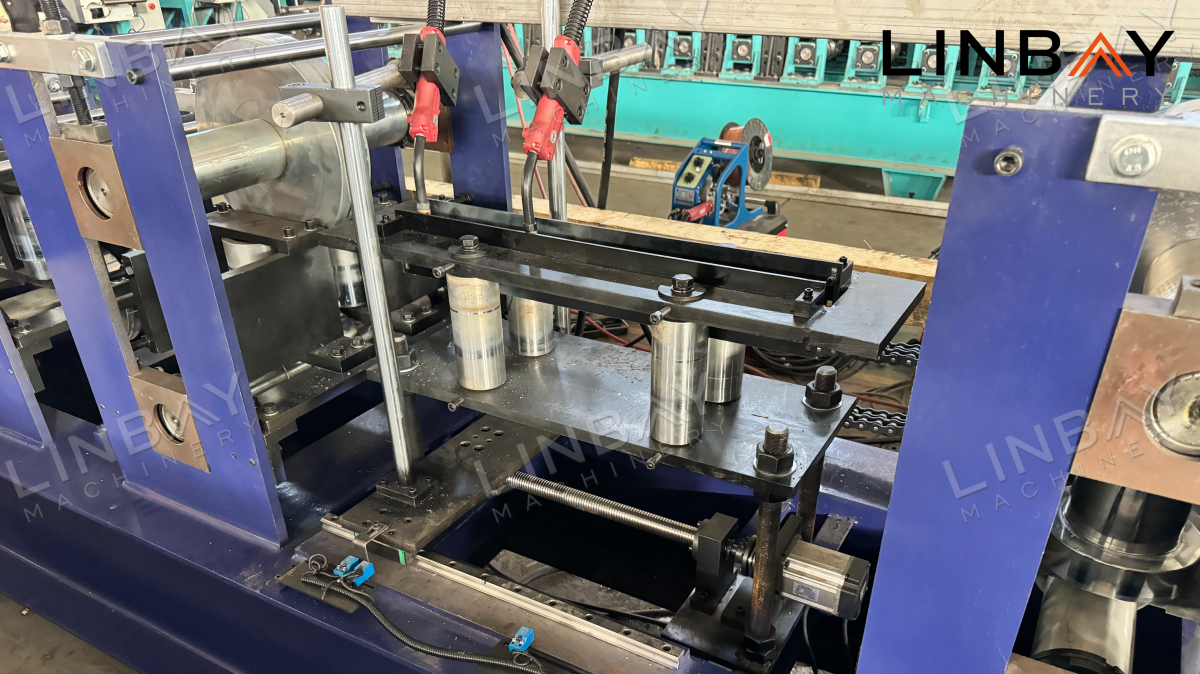
Per prolungare la durata della trave a gradini e prevenire la separazione in corrispondenza dei giunti delle bobine di acciaio, la saldatura viene eseguita a punti sui giunti delle bobine di acciaio. La spaziatura tra ciascun punto è regolabile in base alle esigenze del cliente. Inoltre, vengono installate due torce di saldatura per aumentare la velocità della linea. Queste torcepuò muoversi simultaneamente con la velocità di formatura del rullogarantendo il funzionamento continuo della macchina profilatrice.
Taglio con sega volante
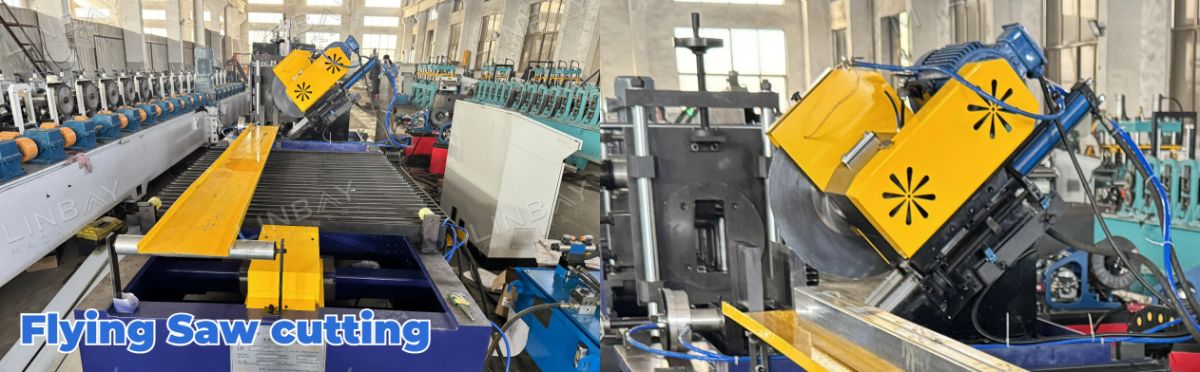
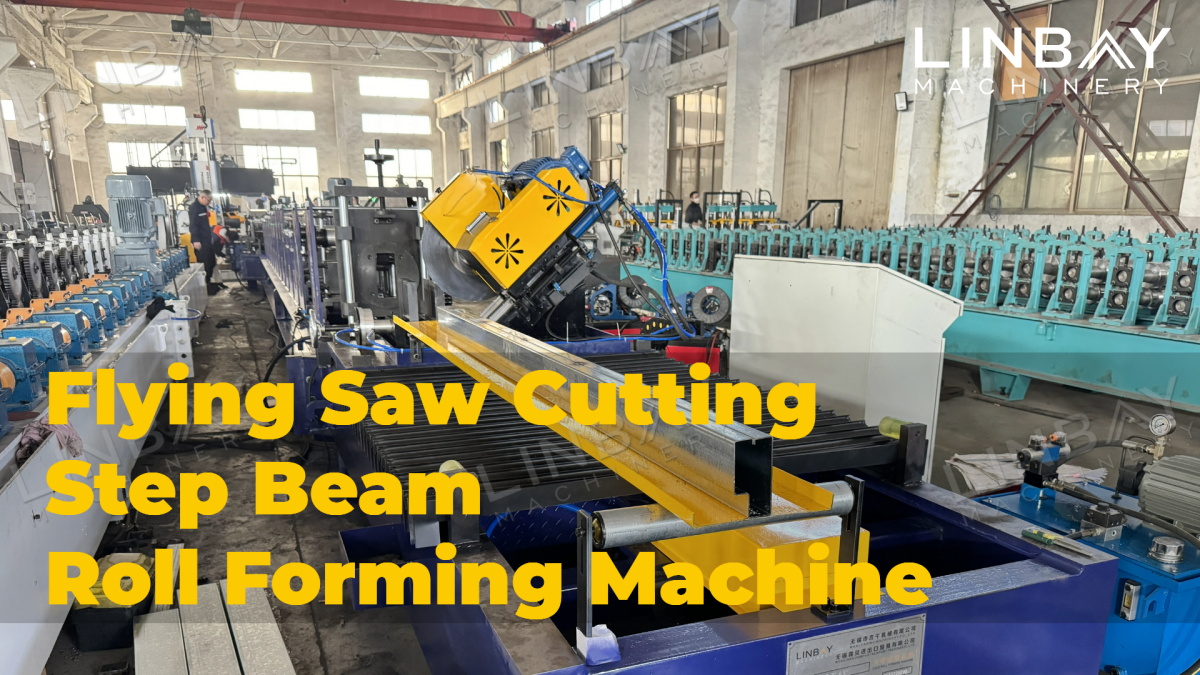
Dopo la formatura a rulli, la trave a gradini avanza alla macchina da taglio, impiegando una macchina da taglio a sega a causa della forma chiusa della trave a gradini. Lame da sega specializzate garantiscono elevata precisione e durezza, mentreuno spruzzatore di raffreddamentoprotegge le lame della sega, prolungandone la durata. Sebbene la velocità di taglio della sega sia inferiore a quella della cesoiatura idraulica,È integrata una funzione mobile per sincronizzarsi con la velocità di produzione della macchina profilatrice., garantendo un funzionamento ininterrotto. Inoltre, la sega da taglio assicura uno spreco minimo durante la sostituzione della bobina di acciaio e il taglio dei profili.
Encoder e PLC
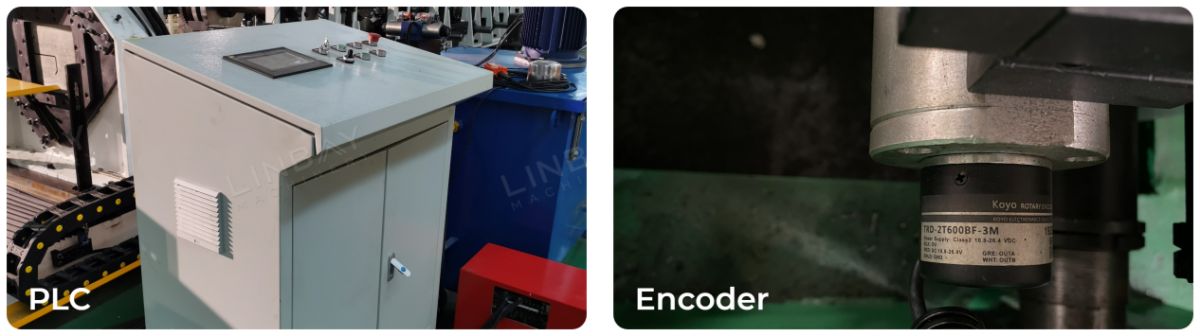
All'interno della macchina profilatrice, un encoder giapponese Koyo converte con precisione la lunghezza della bobina rilevata in un segnale elettrico, che viene poi trasmesso al quadro di controllo PLC. Un controllore di movimento, alloggiato all'interno del quadro elettrico, garantisce un'accelerazione e una decelerazione fluide durante il movimento avanti e indietro della macchina da taglio, ottenendo così una precisione elevata nella lunghezza di taglio. Questo meticoloso meccanismo di controllo garantisce saldature stabili e uniformi, prevenendo la formazione di crepe nelle travi e assicurando una produzione stabile e di alta qualità. Gli operatori possono facilmente gestire la velocità di produzione, impostare le dimensioni di produzione, la lunghezza di taglio e altro ancora tramite lo schermo del PLC. Inoltre, il quadro di controllo PLC è dotato di una funzione di memorizzazione per i parametri più utilizzati e offre protezione contro sovraccarico, cortocircuito e perdita di fase, garantendo affidabilità e sicurezza operativa.
La lingua visualizzata sullo schermo del PLC può essere personalizzata in base alle esigenze del cliente.
Stazione idraulica
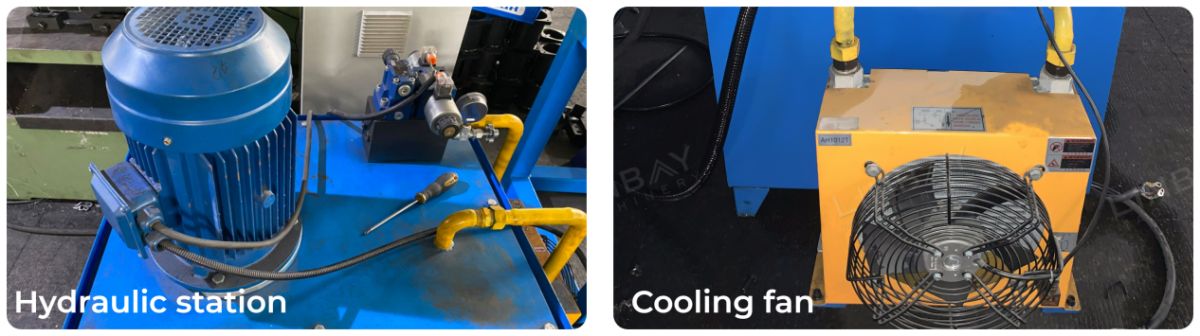
La nostra centrale idraulica è dotata di una ventola elettrica di raffreddamento per dissipare efficacemente il calore, garantendo un funzionamento prolungato e affidabile con bassi tassi di guasto.
Garanzia
Al momento della spedizione, la data di consegna è indicata sulla targhetta in acciaio, che offre una garanzia di due anni per l'intera linea di produzione e una garanzia di cinque anni per rulli e alberi.
1. Svolgitore

2. Alimentazione

3. Pugno

4. Supporti per la profilatura a rulli

5. Sistema di guida

6. Sistema di taglio

Altri

Tavolo esterno