

அனுமதி
படி உத்திரம் ஒரு முக்கியப் பங்கை வகிக்கிறதுகனரக பேலட் ரேக்கிங் அமைப்புகள்இது முழு கட்டமைப்பின் வலிமையையும், சுமை தாங்கும் திறனையும் நேரடியாகப் பாதிக்கிறது.
உற்பத்தியாளர்கள் பொதுவாக ரோல் ஃபார்மிங் இயந்திரங்களைப் பயன்படுத்துகின்றனர்1.5-2 மிமீ சூடான உருட்டல் அல்லது குளிர் உருட்டல் எஃகுபடி உத்திரங்களைத் தயாரிக்க, அவற்றின் ஆயுட்காலத்தை அதிகரிக்கவும், எஃகுச் சுருள் இழுவிசையால் ஏற்படும் உருக்குலைவைத் தடுக்கவும், எஃகுச் சுருள் இணைப்புகளில் பற்றவைப்பு செய்யப்படுகிறது. தொழில்துறையில் பயன்படுத்தப்படும் இரண்டு பொதுவான பற்றவைப்பு செயல்முறைகள்:MIG வெல்டர் (இந்த நேர்வில் உள்ளது போல) மற்றும் லேசர் ஃபுல் வெல்டர்.
MIG வெல்டர் மற்றும் லேசர் ஃபுல் வெல்டர் ஆகிய இரண்டுமே கட்டமைப்பு ஒருமைப்பாட்டை வலுப்படுத்த உதவுகின்றன. இருப்பினும், ஃபுல் வெல்டிங்கில் இணைப்புகள் முழுமையாக உள்ளடக்கப்படுவதால், அதன் செயல்திறன் MIG வெல்டிங்கை விட அதிகமாக உள்ளது. வாடிக்கையாளர்கள் தங்களின் பட்ஜெட் மற்றும் ரேக் சுமைத் தேவைகளின் அடிப்படையில் வெல்டிங் முறையைத் தேர்ந்தெடுக்கலாம்.
உண்மையான வழக்கு - முக்கிய தொழில்நுட்ப அளவுருக்கள்
பாய்வு வரைபடம்
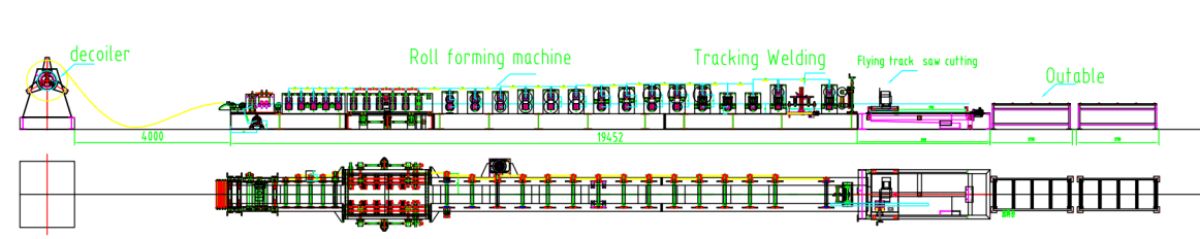
கைமுறை சுருள் பிரிப்பான்--வழிகாட்டுதல்--சமநிலைப்படுத்தி--உருளை உருவாக்கும் இயந்திரம்--பறக்கும் பற்றவைப்பான்--பறக்கும் அறுக்கும் இயந்திரம்--வெளிப்புற மேசை
முக்கிய தொழில்நுட்ப அளவுருக்கள்
1. லைன் வேகம்: 4-5 மீ/நிமிடம், சரிசெய்யக்கூடியது
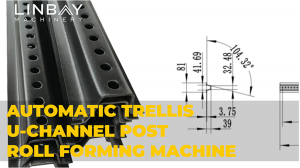
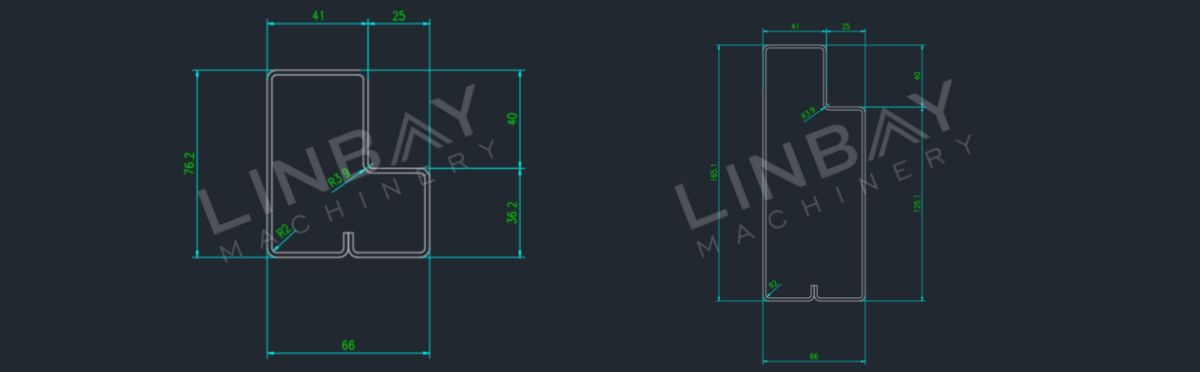
2. வடிவங்கள்: பல அளவுகள் - 66 மிமீ ஒரே அகலம், மற்றும் 76.2 முதல் 165.1 மிமீ வரையிலான வெவ்வேறு உயரங்கள்.
3. பொருளின் தடிமன்: 1.9 மிமீ (இந்த நேர்வில்)
4. பொருத்தமான மூலப்பொருள்: சூடான உருட்டு எஃகு, குளிர்ந்த உருட்டு எஃகு, துத்தநாகம் பூசப்பட்ட எஃகு
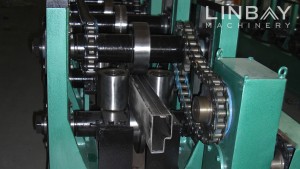
5. உருளை உருவாக்கும் இயந்திரம்: வார்ப்பிரும்பு கட்டமைப்பு மற்றும் சங்கிலி இயக்கி அமைப்பு.
6. உருவாக்கும் நிலையங்களின் எண்ணிக்கை: 26
7. பற்றவைப்பு அமைப்பு: 2 பற்றவைப்புப் பற்றவைப்பான்கள், பற்றவைக்கும்போது உருளை வார்ப்பான் நிற்காது.
8. வெட்டும் அமைப்பு: ரம்பத்தால் வெட்டுதல், வெட்டும்போது ரோல்ஃபார்மர் நிற்காது.
9. அளவு மாற்றம்: தானாகவே.
10. பிஎல்சி கேபினட்: சீமென்ஸ் அமைப்பு.

உண்மையான வழக்கு-விளக்கம்
கைமுறை டீகோயிலர்
கைமுறை டீகோயிலர் ஒரு அம்சத்தைக் கொண்டுள்ளதுபிரேக் சாதனம்φ490-510 மிமீ வரம்பிற்குள் உள்ளக விரிவாக்க இழுவிசையைச் சரிசெய்ய இது வடிவமைக்கப்பட்டுள்ளது, இது சீரான சுருள் அவிழ்ப்புச் செயல்பாடுகளை உறுதி செய்கிறது. 1.9 மிமீ எஃகுச் சுருள் பயன்படுத்தப்படுவதால், அவிழ்ப்பின் போது திடீரெனத் திறந்துகொள்ளும் அபாயம் உள்ளது.இந்த பாதுகாப்பை நிவர்த்தி செய்யஇந்த அம்சத்திற்காக, எஃகுச் சுருளைப் பாதுகாப்பாக நிலைநிறுத்த ஒரு அழுத்தக் கை பொருத்தப்பட்டுள்ளது, அதே நேரத்தில் சுருள் நழுவுவதைத் தடுக்க பாதுகாப்பு எஃகுத் தகடுகளும் சேர்க்கப்பட்டுள்ளன. இந்த வடிவமைப்பு செலவு குறைந்த தீர்வை வழங்குவதோடு மட்டுமல்லாமல், சுருளை அவிழ்க்கும் செயல்முறையில் பாதுகாப்பிற்கும் முன்னுரிமை அளிக்கிறது.
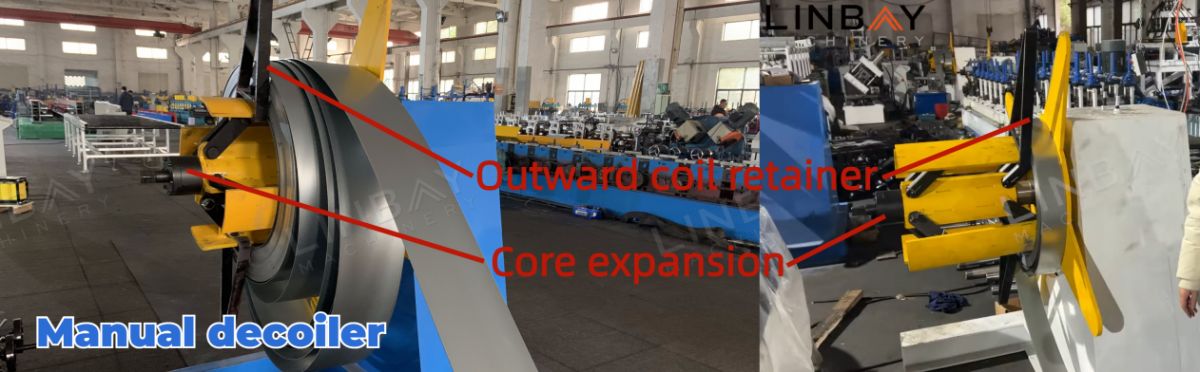
கைமுறை டீகோயிலர் கொண்டுள்ளதுமின்சாரம் இல்லைஅதிக உற்பத்தித் திறன் தேவைகளுக்காக, நாங்கள் ஒரு விருப்பத் தேர்வை வழங்குகிறோம்.ஹைட்ராலிக் டீகோயிலர்ஒரு ஹைட்ராலிக் நிலையத்தால் இயக்கப்படுகிறது.
வழிகாட்டுதல் மற்றும் டிஜிட்டல் காட்சி
வழிகாட்டும் உருளைகள், எஃகுச் சுருளுக்கும் இயந்திரங்களுக்கும் இடையில் சீரமைப்பைப் பராமரிப்பதில் முக்கியப் பங்கு வகிக்கின்றன. இதன் மூலம், அவை படிநிலை உத்திரத்தின் உருக்குலைவைத் தடுத்து, உருளை உருவாக்கும் செயல்முறையிலும் பங்கேற்கின்றன.எஃகின் மீள் உருக்குலைவைத் தடுக்கவும். நேர்கோட்டுத்தன்மைபடிநிலை உத்திரத்தின் அமைப்பு, பொருளின் தரத்திற்கு மிக முக்கியமானது மற்றும் முழு ரேக்கிங் அமைப்பின் சுமை தாங்கும் செயல்திறனையும் பாதிக்கிறது. வழிகாட்டும் உருளைகள், உருளை உருவாக்கும் இயந்திரத்தின் தொடக்கத்தில் மட்டுமல்லாமல், பிற இடங்களிலும் உத்தியோகபூர்வமாக நிலைநிறுத்தப்படுகின்றன.முழு ரோல் ஃபார்மிங் லைன் நெடுகிலும் பல்வேறு புள்ளிகளில்உற்பத்தி செயல்முறை முழுவதும் துல்லியமான சீரமைப்பை உறுதிசெய்கிறது.
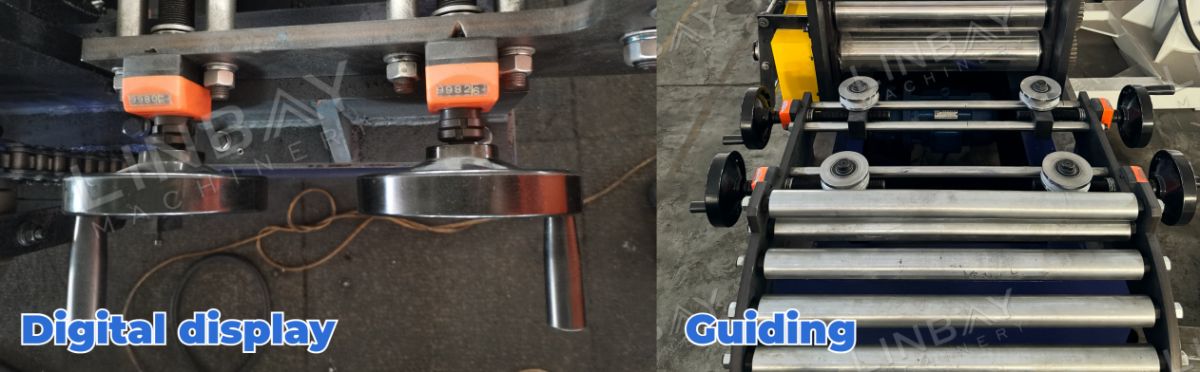
டிஜிட்டல் காட்சி சாதனங்கள் எளிதாக்குகின்றனவசதியான பதிவுவழிகாட்டும் உருளைகளின் சரியான நிலை குறித்து. மற்றும்தூரத்தின் அளவீடுகள்ஒவ்வொரு வழிகாட்டி உருளையிலிருந்தும் உருளை உருவாக்கும் இயந்திரத்தின் இடது மற்றும் வலது விளிம்புகளுக்குச் செல்லும் இடப்பெயர்வுகள் கையேட்டில் பதிவு செய்யப்படுகின்றன. இதனால், போக்குவரத்து அல்லது உற்பத்தியின் போது சிறிய இடப்பெயர்வுகள் ஏற்பட்டாலும், இந்தத் தரவுகளின் அடிப்படையில் எளிதாகச் சரிசெய்துகொள்ள முடிகிறது.
லெவலர்
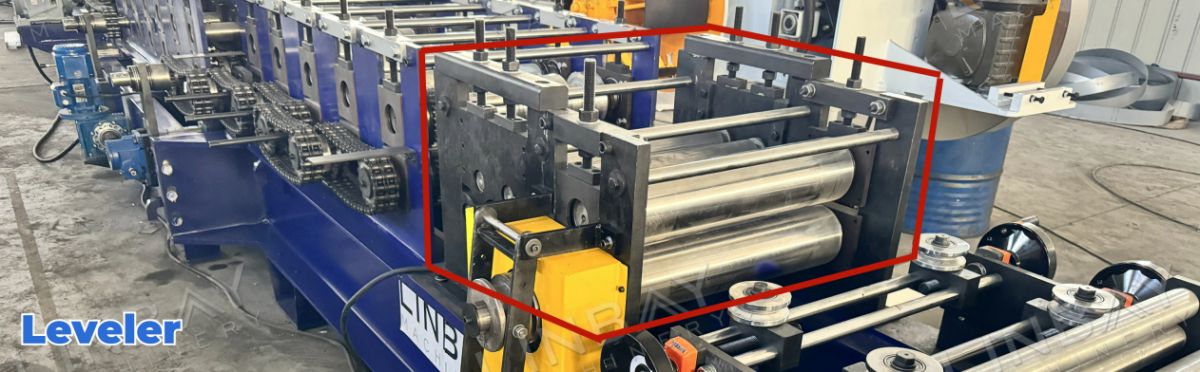
இதைத் தொடர்ந்து, எஃகுச் சுருள் மட்டப்படுத்தும் கருவிக்குள் செல்கிறது. அதன் தடிமன் 1.9 மிமீ என்பதால், இது அவசியமாகிறது.எஃகு சுருளில் உள்ள எந்த வளைவையும் நீக்கவும்இதன்மூலம், படிநிலை உத்திரத்தின் தரத்திற்காக அதன் தட்டையான தன்மையும் இணைகோட்டுத்தன்மையும் மேம்படுத்தப்படுகிறது. 3 மேல் மற்றும் 4 கீழ் சமப்படுத்தும் உருளைகளைக் கொண்டுள்ள இந்தச் சமப்படுத்தி, இந்த நோக்கத்தைத் திறமையாக அடைந்து, அதைத் தொடர்ந்த உருளை உருவாக்கும் செயல்முறைக்கு உகந்த தட்டையான தன்மையையும் இணைகோட்டுத்தன்மையையும் உறுதி செய்கிறது.
ரோல் ஃபார்மிங் இயந்திரம்
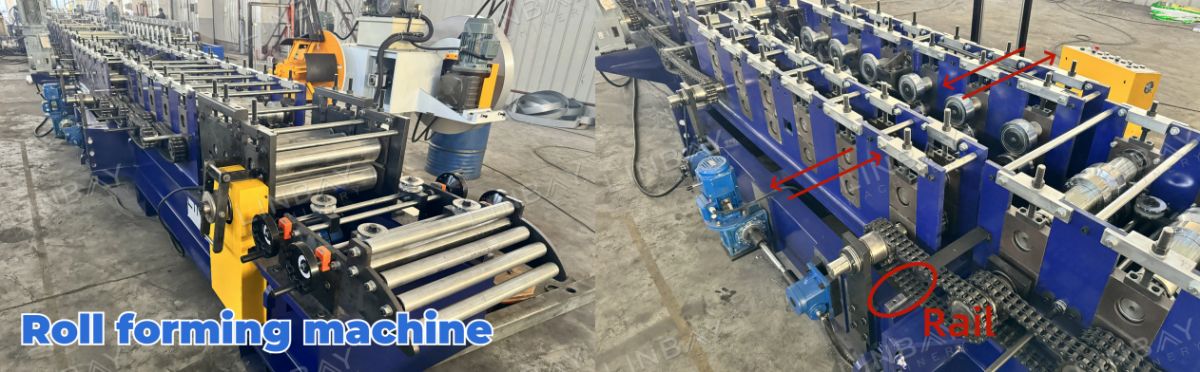
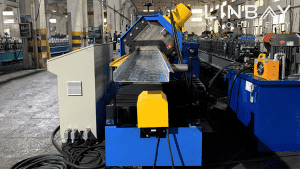
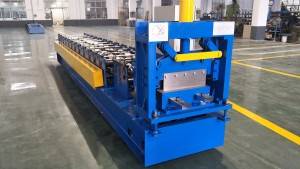
முழு உற்பத்தி வரிசையின் மையத்தில் ரோல் ஃபார்மிங் இயந்திரம் அமைந்துள்ளது. (ஜப்பானிய பிராண்டான) யாஸ்காவா இன்வெர்ட்டர் மூலம் செயல்படுத்தப்படும் மாறுபடும் வேகக் கட்டுப்பாட்டுடன் கூடிய இந்த இயந்திரம், நிமிடத்திற்கு 0 முதல் 10 மீட்டர் வரையிலான பல்துறை வேக வரம்பை வழங்குகிறது, இது பல்வேறு உற்பத்தித் தேவைகளுக்கு ஏற்ப தகவமைத்துக் கொள்வதை உறுதி செய்கிறது. 26 ஃபார்மிங் ஸ்டேஷன்களைக் கொண்டுள்ள இது,ஒரு சுவர்-பலகை அமைப்பு மற்றும் சங்கிலி-இயக்க அமைப்புவடிவமைக்கும் செயல்முறையில் துல்லியத்தையும் செயல்திறனையும் வழங்குவதற்காக இது மிகவும் நுணுக்கமாக வடிவமைக்கப்பட்டுள்ளது. அதன் அதிநவீன தொழில்நுட்பம் மற்றும் உறுதியான வடிவமைப்பின் மூலம், இந்த உருளை வடிவமைக்கும் இயந்திரம் உற்பத்தி வரிசையில் தரம் மற்றும் உற்பத்தித்திறனின் மூலக்கல்லாக விளங்குகிறது.
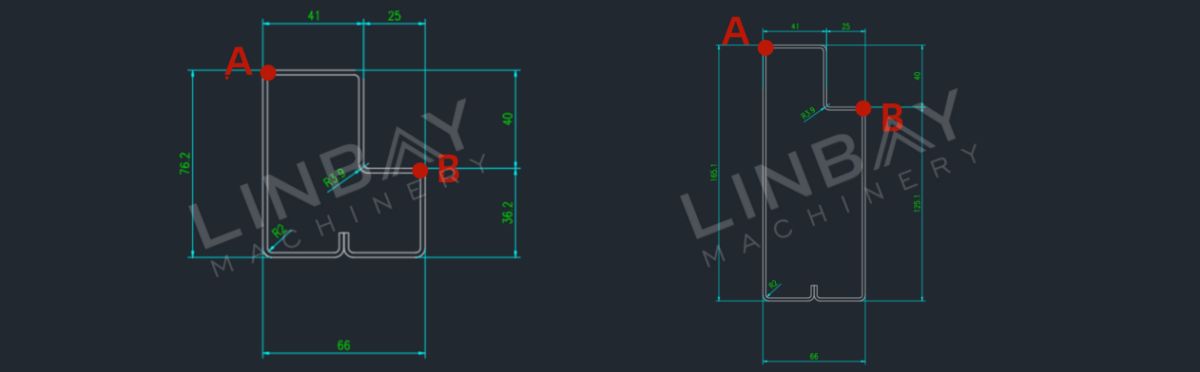
உற்பத்தி செய்யும் திறன்பல்வேறு அளவுகளில், 66 மிமீ அகலம் மற்றும் 76.2 முதல் 165.1 மிமீ வரையிலான உயரம் கொண்டது.இந்த அமைப்பு வெளியீட்டில் நெகிழ்வுத்தன்மையை வழங்குகிறது. பிஎல்சி கட்டுப்பாட்டுக் கலனில் விரும்பிய அடிப்பக்க அகலம் மற்றும் உயரத்தை உள்ளீடு செய்தவுடன், வார்ப்பு நிலையங்கள் தானாகவே துல்லியமான நிலைகளுக்குச் சரிசெய்து மாற்றியமைக்கின்றன.திறவுகோல் உருவாக்கும் புள்ளிகள் (A மற்றும் B புள்ளிகள்)சுமார் 10 நிமிடங்களில் அளவு மாற்றங்களை எளிதாக்குகிறது. முக்கிய வடிவமைப்புப் புள்ளிகளில் (A மற்றும் B புள்ளிகள்) ஏற்படும் மாறுபாடுகளுக்கு ஏற்ப உயரச் சரிசெய்தல்கள் செய்யப்படுகின்றன, இதன் மூலம் வெவ்வேறு உயரங்களைக் கொண்ட படிநிலை விட்டங்களை உற்பத்தி செய்ய முடிகிறது.
அதன் கடினத்தன்மை மற்றும் தேய்மான எதிர்ப்பாற்றலுக்காகப் புகழ்பெற்ற, அதிக கார்பன் மற்றும் குரோமியம் கலந்த எஃகான ஜிசிஆர்15, வார்ப்பு உருளைகளின் மூலப்பொருளாகப் பயன்படுத்தப்படுகிறது. நீடித்துழைக்கும் தன்மையை அதிகரிக்க, இந்த உருளைகளுக்கு குரோம் பூச்சு செய்யப்படுகிறது. மேலும், 40Cr மூலப்பொருளால் செய்யப்பட்ட தண்டுகள் வெப்பச் செயலாக்கத்திற்கு உட்படுத்தப்படுகின்றன, இது வலிமையை அதிகரித்து, உறுதியான கட்டமைப்பை உறுதி செய்கிறது.
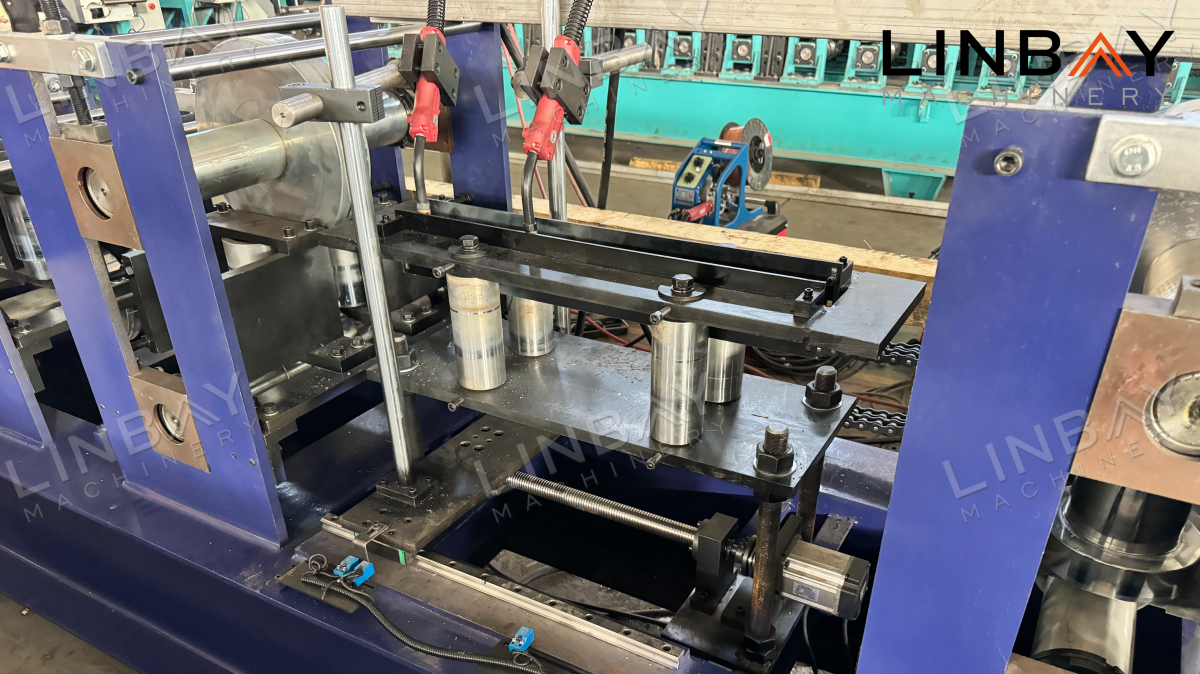
பறக்கும் MIG வெல்டர்
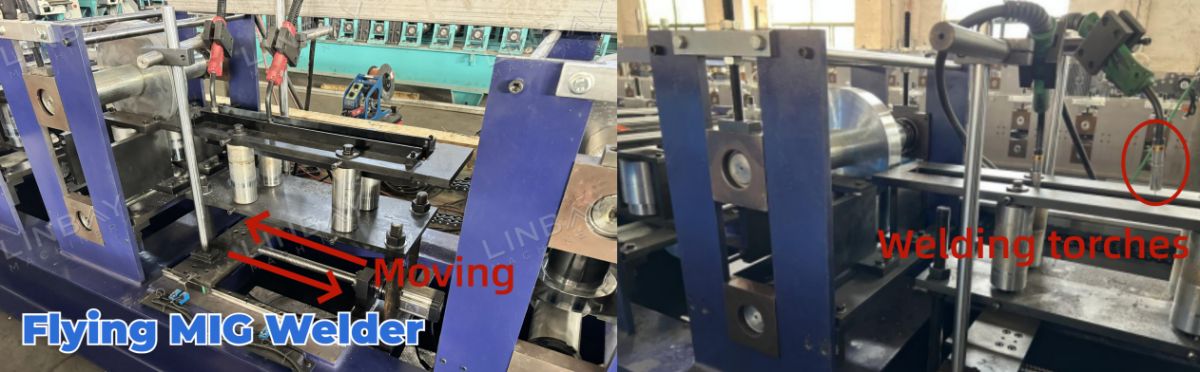
படிநிலை உத்திரத்தின் ஆயுட்காலத்தை நீட்டிக்கவும், எஃகு சுருள் இணைப்புகளில் பிரிவதைத் தடுக்கவும், எஃகு சுருள்களின் இணைப்புகளில் புள்ளி வடிவத்தில் பற்றவைப்பு செய்யப்படுகிறது. ஒவ்வொரு புள்ளிக்கும் இடையிலான இடைவெளி வாடிக்கையாளரின் தேவைகளுக்கு ஏற்ப சரிசெய்யக்கூடியது. கூடுதலாக, உற்பத்தி வேகத்தை அதிகரிக்க இரண்டு பற்றவைப்பு டார்ச்சுகள் நிறுவப்பட்டுள்ளன. இந்த டார்ச்சுகள்உருளை உருவாக்கும் வேகத்துடன் ஒரே நேரத்தில் நகர முடியும்உருளை உருவாக்கும் இயந்திரத்தின் தொடர்ச்சியான செயல்பாட்டை உறுதிசெய்தல்.
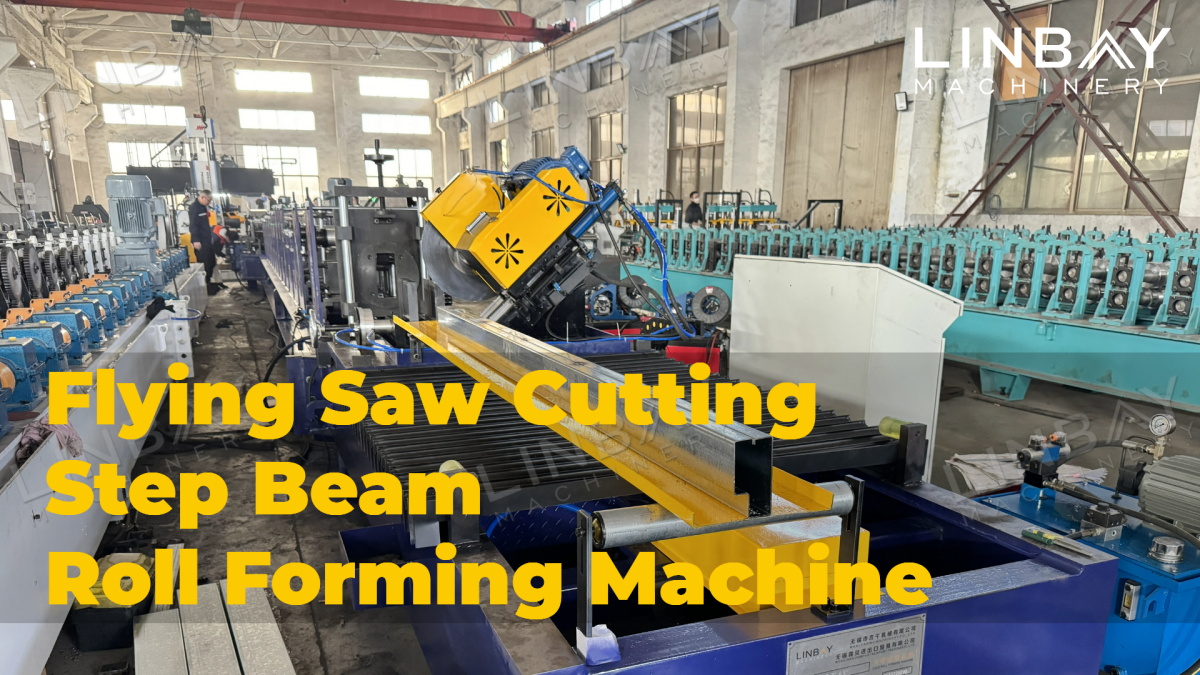
பறக்கும் ரம்பம் வெட்டுதல்
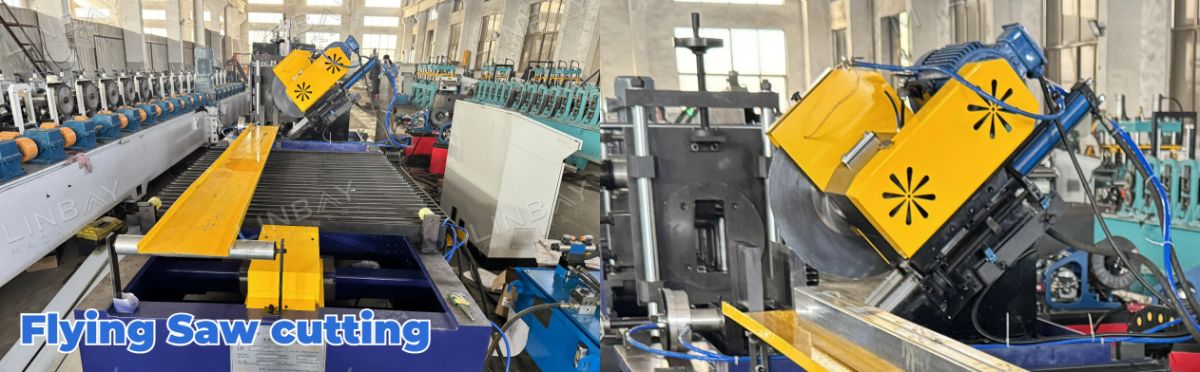
உருளை வார்ப்புக்குப் பிறகு, ஸ்டெப் பீமின் மூடிய வடிவத்தின் காரணமாக, அது ஒரு ரம்ப வெட்டும் இயந்திரத்தைப் பயன்படுத்தி வெட்டும் இயந்திரத்திற்கு நகர்கிறது. சிறப்பு ரம்பக் கத்திகள் உயர் துல்லியத்தையும் கடினத்தன்மையையும் உறுதி செய்கின்றன, அதே நேரத்தில்ஒரு குளிரூட்டும் தெளிப்பான்ரம்பக் கத்திகளைப் பாதுகாத்து, அவற்றின் ஆயுட்காலத்தை நீட்டிக்கிறது. ஹைட்ராலிக் வெட்டுதலை விட ரம்பத்தின் வெட்டும் வேகம் மெதுவாக இருந்தாலும்,ரோல் ஃபார்மிங் இயந்திரத்தின் உற்பத்தி வேகத்துடன் ஒத்திசைவதற்காக ஒரு மொபைல் செயல்பாடு இணைக்கப்பட்டுள்ளது.இதனால், தடையற்ற செயல்பாடு உறுதி செய்யப்படுகிறது. மேலும், இந்த ரம்ப வெட்டும் இயந்திரம், எஃகுச் சுருளை மாற்றும்போதும் மற்றும் வடிவத்தை வெட்டும்போதும் குறைந்தபட்ச விரயத்தையே உறுதி செய்கிறது.
என்கோடர் & பிஎல்சி
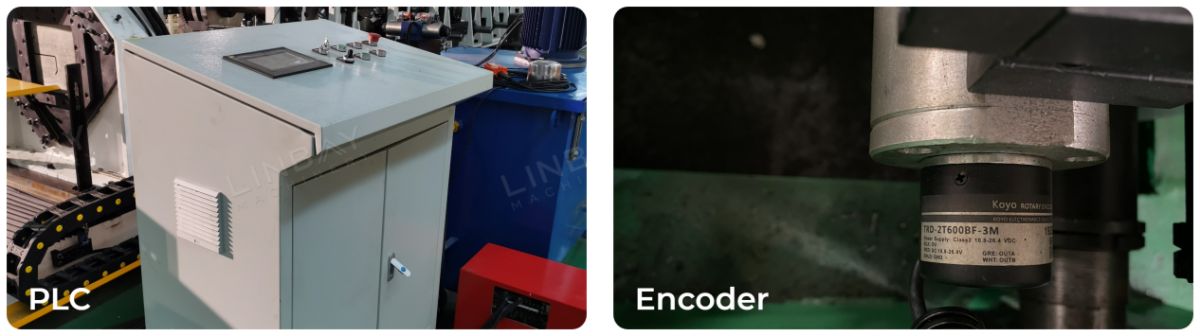
ரோல் ஃபார்மிங் இயந்திரத்தில், ஒரு ஜப்பானிய கோயோ என்கோடர், உணரப்பட்ட சுருளின் நீளத்தை ஒரு மின் சமிக்ஞையாகத் துல்லியமாக மாற்றுகிறது, பின்னர் அது பிஎல்சி கட்டுப்பாட்டுக் கலனுக்கு அனுப்பப்படுகிறது. மின் கட்டுப்பாட்டுக் கலனுக்குள் அமைந்துள்ள ஒரு இயக்கக் கட்டுப்படுத்தி, வெட்டும் இயந்திரத்தின் முன்னோக்கிய மற்றும் பின்னோக்கிய இயக்கத்தின் போது தடையற்ற முடுக்கம் மற்றும் வேகக்குறைப்பை உறுதிசெய்கிறது, இதன் மூலம் துல்லியமான வெட்டு நீளத் துல்லியத்தை அடைகிறது. இந்த நுணுக்கமான கட்டுப்பாட்டு அமைப்பு, நிலையான மற்றும் மென்மையான பற்றவைப்பு அடையாளங்களுக்கு உத்தரவாதம் அளிக்கிறது, படிநிலைக் கற்றைகள் விரிசல் அடைவதைத் தடுக்கிறது மற்றும் நிலையான, உயர்தர உற்பத்தியை உறுதி செய்கிறது. இயக்குபவர்கள் பிஎல்சி திரையின் மூலம் உற்பத்தி வேகத்தை எளிதாக நிர்வகிக்கலாம், உற்பத்திப் பரிமாணங்கள், வெட்டு நீளம் மற்றும் பலவற்றை அமைக்கலாம். மேலும், பிஎல்சி கட்டுப்பாட்டுக் கலனானது பொதுவாகப் பயன்படுத்தப்படும் அளவுருக்களுக்கான நினைவகச் சேமிப்புச் செயல்பாட்டைக் கொண்டுள்ளது மற்றும் அதிகப்பளு, குறுக்குச் சுற்று மற்றும் கட்ட இழப்பு ஆகியவற்றிலிருந்து பாதுகாப்பை வழங்குகிறது, இது செயல்பாட்டு நம்பகத்தன்மை மற்றும் பாதுகாப்பை உறுதி செய்கிறது.
பிஎல்சி திரையில் உள்ள மொழியை வாடிக்கையாளர்களின் தேவைகளுக்கு ஏற்ப மாற்றியமைத்துக் கொள்ளலாம்.
ஹைட்ராலிக் நிலையம்
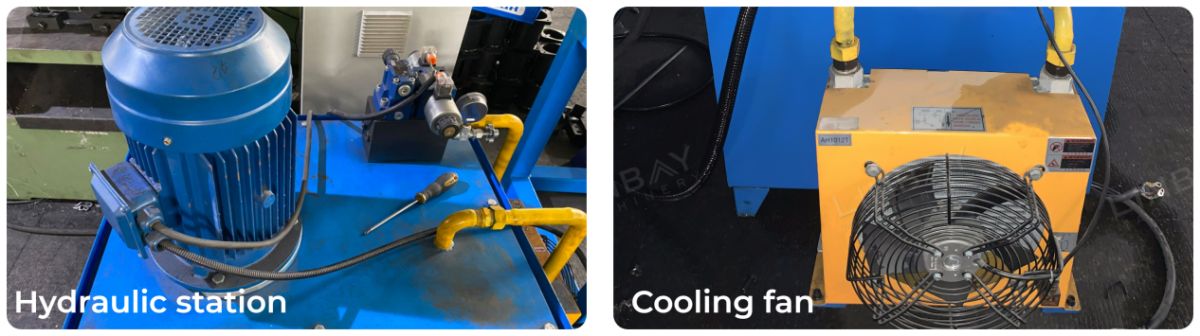
எங்கள் ஹைட்ராலிக் நிலையத்தில், வெப்பத்தைத் திறமையாக வெளியேற்றி, குறைந்த பழுது விகிதங்களுடன் நீண்ட மற்றும் நம்பகமான செயல்பாட்டை உறுதிசெய்யும் ஒரு குளிர்விக்கும் மின்விசிறி பொருத்தப்பட்டுள்ளது.
உத்தரவாதம்
சரக்கு அனுப்பப்படும்போது, எஃகு பெயர் பலகையில் விநியோகத் தேதி குறிப்பிடப்பட்டுள்ளது. இது முழு உற்பத்தி வரிசைக்கும் இரண்டு வருட உத்தரவாதத்தையும், உருளைகள் மற்றும் தண்டுகளுக்கு ஐந்து வருட உத்தரவாதத்தையும் வழங்குகிறது.
1. டீகோயிலர்

2. உணவளித்தல்

3. குத்துதல்

4. உருளை உருவாக்கும் தாங்கிகள்

5. இயக்க முறைமை

6. வெட்டும் அமைப்பு

மற்றவர்கள்

வெளி மேசை